拉着半台破颗粒机,张嘴就骂。
说当初贪便宜,比别家便宜三万块提的货,用了不到三个月,抱轴了,环模裂成三瓣。
算算账,换配件加停产损失,快赶上买半台新机器了。这不,找原来的颗粒机厂家,人都跑路了。
核心参数卡不对,买回去就是一堆废铁
很多人选机器只看产能,不看核心件。颗粒机的本质就是挤,把松散的原料压成硬实的颗粒。挤不动的话,全白搭。
环模的孔壁粗糙度必须控制在Ra1.6以下,这是硬标准,差一点,出粒就慢,还费电。
主轴调质硬度必须卡在280-320HB之间,硬了脆,软了容易弯,差50个硬度,使用寿命差三倍。
还有压辊间隙,必须调到0.1-0.3毫米,大了压不实,小了磨环模,这都是吃饭的手艺。
现在主流有两种环模材料,碳钢和全不锈钢。
碳钢导热好,加工便宜,碰到带腐蚀的原料,仨月就锈死。
不锈钢耐造,但是成本比碳钢高两倍,加工难度大很多。
说实话,行业内通常不说但实际在做的妥协是什么?
就是半堆焊冒充全不锈钢。只在孔壁堆一层不锈钢,基体还是碳钢,卖你全不锈钢的价钱,一半利润都在这水里面。你拿吸铁石吸都吸不出来,得用半年才知道上当。
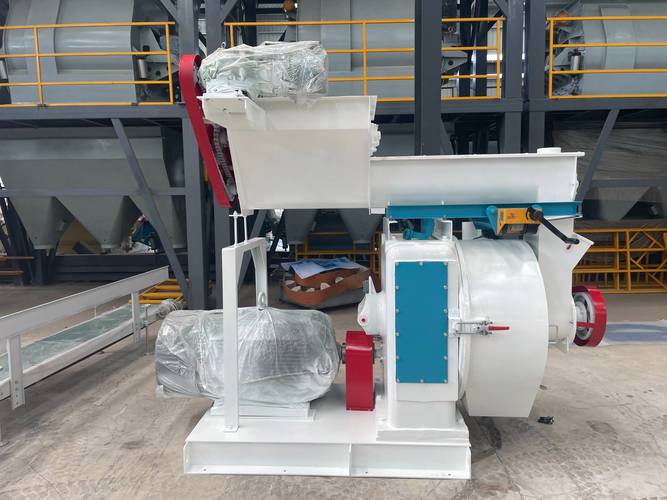
不同行业用,颗粒机厂家的做法差得远
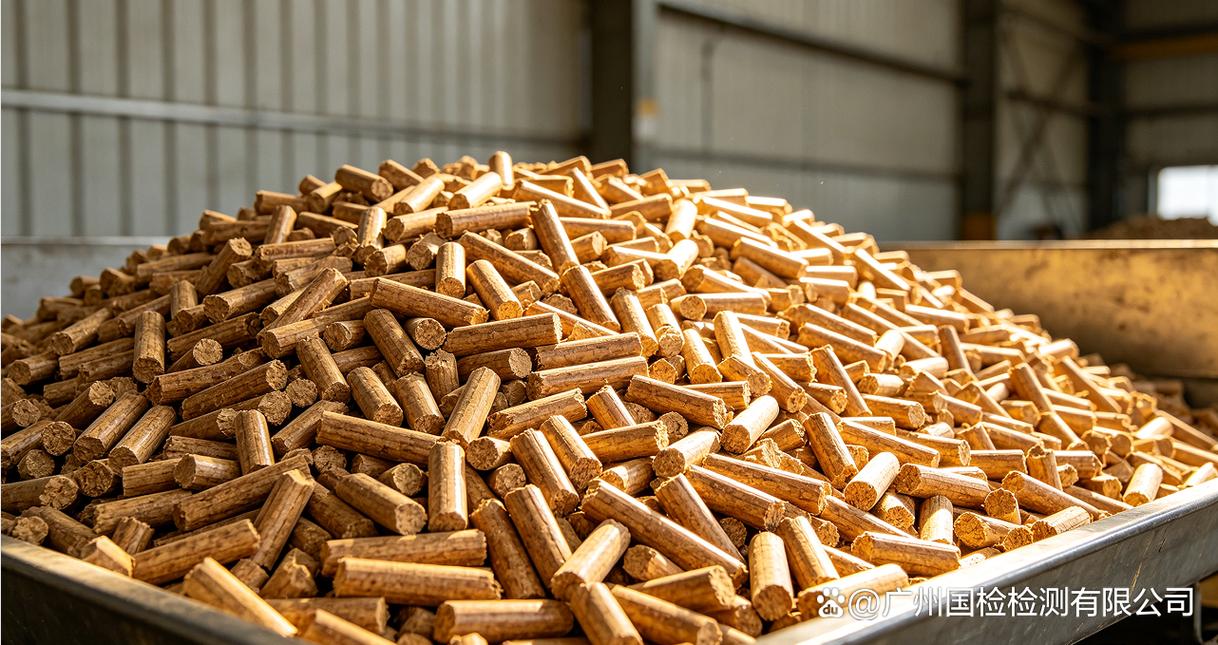
我干了20年,见过各种各样的需求,根本没有通用机器这一说。第一个场景,做生物质燃料颗粒,收玉米秸秆花生壳压块卖电厂。
前年山东滨州一个客户,一开始买了南方小厂的机器,压辊轴承不到200小时就磨坏。停一次工,少出好几吨料,急得掉头发。
找到我们的时候,我们拆开一看,密封就是普通的油封,秸秆灰分大,碱性重,顺着缝就进去磨轴承了。
我们给他换了双道迷宫密封加石墨衬套,现在快三年了,轴承能用2000小时以上。差一套密封,成本差不到一千,使用寿命差十倍。
第二个场景,做水产饲料颗粒,特别是浮水鱼饲料。
去年广东湛江一个做对虾饲料的老板找过来,说原来机器出的碎料超过两成,卖不上价。
我们去看了,环模开孔没有做入口倒角,原材料过的时候被硬切,碎的多。
颗粒机厂家给他改了30度的入口倒角,调整了孔的光洁度,回去一试,碎料降到3%不到,成型率直接上去。就这么一个小改动,很多小厂家根本不给你做,嫌费工时。
行业看着热,底下藏着暗礁
进口替代做得确实不错,原来十几万一台的进口机,现在国内厂家做的质量差不多,一半价钱就能拿下来。好多原来用进口机器的,现在都转买国内的了。
不过话说回来,有个行业内不愿公开的难题,没几个人对外说。
现在的颗粒机国家标准还是十多年前编的,根本没按应用场景分要求。不管你是做秸秆还是做饲料,还是做垃圾衍生燃料,合格证都是同一个。
很多不合格的机器,拿着符合国标的幌子就卖,出了问题你去维权,人家说我符合国家标准,你能怎么办?
还有现在都讲智能制造,加个触摸屏就敢喊智能颗粒机,其实核心的压力控制还是老一套,溢价赚得飞起。
昨天我跟徒弟蹲在车间磨环模,我跟他说。
“买车看发动机,买颗粒机看骨子”。
骨子就是颗粒机厂家愿意不肯在核心件上下本,愿不愿意给你按你的原料调参数。别光看报价,便宜那几万,不够你半年亏的。
你们买颗粒机的时候,遇到过哪些坑?懂行的过来聊聊。
