2026-09-14 12:46:13 分类:商机
半夜的抢修拆出的猫腻
上周三凌晨两点,手机炸了。
东莞虎门一个改性塑料厂的老板打过来,声音都抖了。“陈工,你快来!搅拌机炸了!”
我爬起来套上工服就往那边赶,高速上还飘着小雨。到车间一看,主轴烧得发黑,搅拌桨断了半截,整锅料洒得满地都是,十几万的PA改性料全废了。
拆开机壳掏完料,我拿卡尺一量,当场就骂街。
筒体磨穿的位置,壁厚才5.8mm。当初合同上写的明明是8mm,足足偷了快一半。
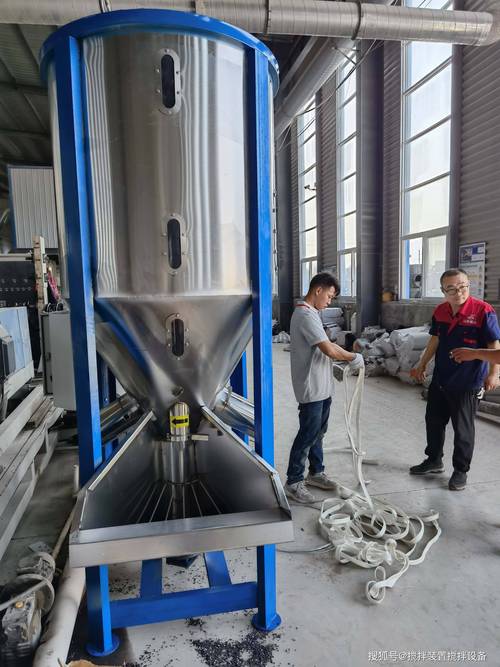 塑料搅拌机车间抱轴烧机故障现场
这种厚度,搅点普通软塑料还行,天天磨高填充碳酸钙,跟拿砂纸蹭牛皮纸,能不穿吗?
很多外行人觉得,塑料搅拌机不就是个铁桶加个桨?随便哪个厂家做都一样。
说实话,坑全埋在你看不见的地方。
行业不说透的技术门道
 行业不说透的技术门道
干了20年,我卡塑料搅拌机的核心参数就三个,少一点都不能出厂。
做普通物料搅拌,筒体壁厚最少不能低于8mm,做高填充耐磨要求高的,必须做到12mm,转起来主轴跳动不能超过0.1mm。
就这三个数,卡住就错不了。
现在市面上主流两种搅拌桨路线,一种是整体浇铸的,一种是钢板切割焊接的。
浇铸的成本高,比焊接的贵三分之一,好处是密度均匀,耐磨不变形,用十年都不会开焊。焊接的便宜,加工快,十天就能出货,缺点是焊缝位置容易积料,两三年就会应力开裂掉块。
不过话说回来,行业内通常不说但实际在做的妥协,你猜是什么?
百分之七十的中小厂家,现在都打着“整体铸造桨”的旗号卖焊接桨。就是焊完了打磨抛光喷一层漆,外观跟铸造的一模一样,外行根本看不出来。只有拆下来掂分量,同尺寸的焊接桨比铸造桨轻三分之一,你不亲手掂,根本发现不了。
更缺德的,回收旧桨修一修喷个漆,当新的卖,买回去三个月就断,哭都没地方哭。
不同行业,完全不一样的要求
我去年碰过佛山一个改性造粒厂的客户,当初图便宜找小厂买了台两吨的卧式搅拌机,才三万块,比正规厂家便宜整整两万,当时还跟我炫耀捡了大漏。
结果不到八个月,筒体磨穿漏料,把水泥地基都腐蚀了,前后停工半个月,算上料钱和停工损失,亏了十几万,连买新设备的钱都亏进去了。后来换了我们做的12mm壁厚加耐磨衬板的机型,现在四年多了,啥事没有。
换个行业,要求完全不一样。浙江有个做可降解餐盒的客户,之前找了个普通塑料搅拌机厂家做了台全不锈钢的,价格不便宜,但是用了三个月出了大事。
换料生产的时候,残留在死角的旧淀粉料混进了新的PLA原料里,整批一万多套餐过不了微生物检测,全部报废,赔了客户二十多万。
为啥?普通厂家做的搅拌机,搅拌轴根部留了三公分的死角,清不出来,做普通塑料没事,做食品级可降解就是致命问题。必须做快拆式密封,根部全圆角抛光,一点死角不能留。后来找我们改了结构,换料损耗直接降了八成。
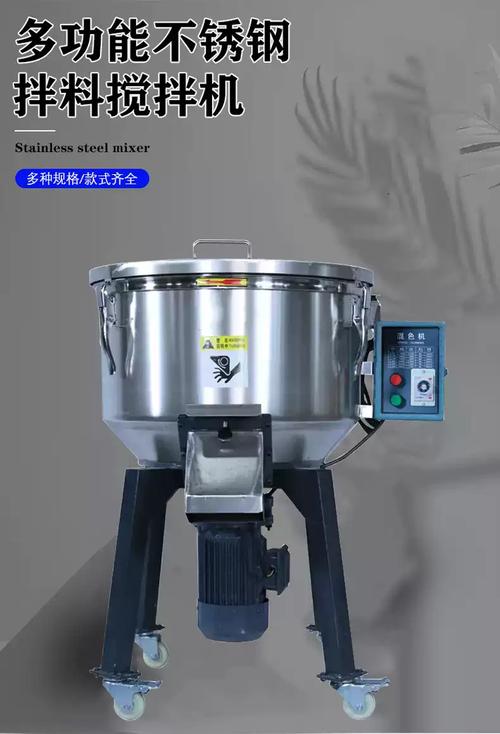 可降解原料生产用不锈钢塑料搅拌机
现在这两年,好多国内塑料搅拌机厂家都在抢原来进口品牌的市场,加了在线监测,能实时调温度转速,加热系统改完比老款省三成电,性能跟进口的差不多,价格只要一半,进口替代做得确实像样。
不过有个行业内不愿公开的难题,我不说没人会告诉你。
现在咱们国家的塑料搅拌机行业标准还是2008年的老版本,根本没跟上新材料行业的发展,什么高温搅拌、食品级无菌、高腐蚀工况,全都没有对应的强制标准,全靠厂家自觉。
比如做高温尼龙改性,要长期保持160度搅拌,很多厂家为了省钱给你用普通丁腈橡胶密封,三个月就老化漏料,你找过去说理,人家说我符合现行国家标准,你能怎么办?标准根本没要求,只能吃哑巴亏。
我今早还在车间跟徒弟说,买塑料搅拌机,记住我一句话:沉得下去,才稳得下来。
机器够重,料才够足,偷工减料的都轻飘,抬的时候一掂就知道真假。
干了这么多年,我就信这个理。
你们跑车间这么多年,遇见过塑料搅拌机厂家哪些坑?大伙留个言,互相避避。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:塑料搅拌机厂家:干了20年机械才敢说的真心话
文章链接:https://www.yxqcspc.com/15564/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
