昨天凌晨两点,手机炸了。
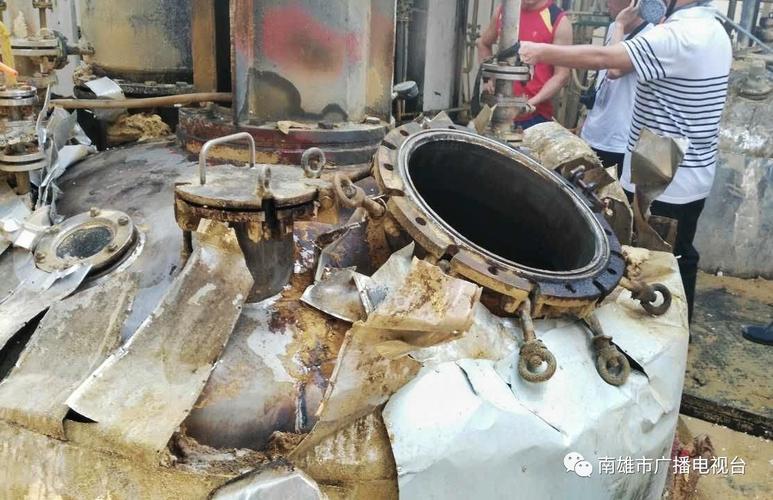
江苏做医药中间体的老陈哭丧着喊:王工,漏了,整个车间淹了,三十多吨料全废了。
我爬起来抓着车钥匙就往高速跑。
到现场一看,得,又是找小厂家做的反应釜,封头焊缝裂了。焊缝堆的焊肉看着厚,夹渣混了快一半,超声波一打全是黑块。
别光盯着宣传册,这里藏着行业暗门
很多人觉得反应釜不就是个带搅拌的铁罐?
错了。
核心的东西,三个数字卡不住,全白搭。
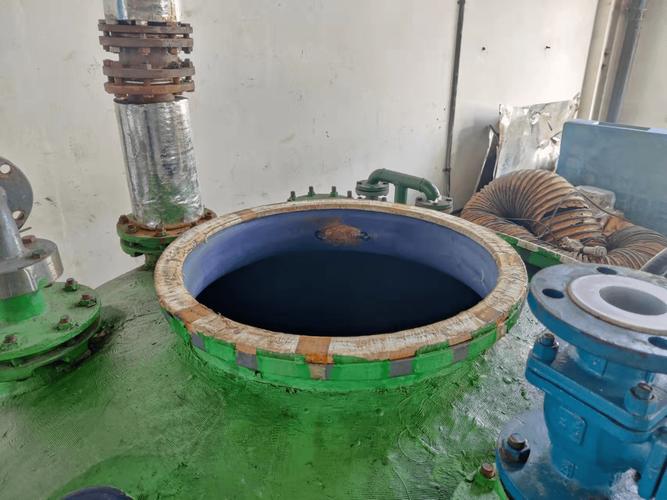
第一个,搪瓷反应釜的瓷层厚度,国标要求是0.8-1.2mm,对吧?现在小厂家为了省搪瓷粉,大多压到0.4-0.5mm,喷完打磨平,外观根本看不出来。用到120℃的蒸汽消个毒,用不了三次就炸瓷。
第二个,搅拌轴的径向跳动公差,不能超过0.2mm。超过这个数,转起来轴晃,用不了一年密封就漏,填料换不停。
第三个,设计压力一定要比你实际工况高0.3MPa。别信厂家说刚好够用来省钱,升温升压那一下,胀都给你胀裂。
现在防腐这块,主流就是搪瓷和哈氏合金两条路线,对吧?搪瓷便宜,哈氏合金贵,差着快十倍的价。
行业内通常不说但实际在做的妥协是什么?就是号称用进口珐琅粉的,十家有八家混了至少三成国产粉进去。混完之后,烧制温度降个二三十度,成本降三分之一,你买回去一开始用着没问题,一年后开始一块块掉瓷,补都没法补。还有说全哈氏合金焊接的,其实封头是堆焊,筒体是衬板,也就面子上好看,内里偷料。
不同行业的要求,差的不是一点半点
先说医药中间体行业。核心要求就是CIP在位清洗无死角,不能积料,不然过不了GMP审核。
之前有个客户,找小厂家做了五立方的反应釜,封头内侧的R角只做了5mm,每次投料完,死角都会残留半厘米厚的料,放久了变质,混进下一批货直接出问题,三次审核都没过,急的掉头发。后来找我们重新加工封头,把R角做到18mm,所有焊缝打磨成圆弧过渡,问题直接解决了。
再说现在火到发烫的锂电池正极材料生产。这个工况狠,要耐氢氟酸腐蚀,温度还高,长期维持八十度左右的腐蚀环境。
我去年碰过一个客户,图便宜找了个小反应釜厂家,对方说用316L不锈钢就够用。结果才三个月,釜底就腐蚀穿了,漏了料,把整个生产线都停了,算下来损失小两百万。其实这个场景,必须要用堆焊衬里的哈氏合金C276,成本虽然高两倍,但是用个八九年没问题,算下来反而更划算。
进口替代热下藏着没人说的坑
现在都喊进口替代,不少国内反应釜厂家确实做起来了,原来要进口才能做的五十立方以上的大容积反应釜,现在国内也能做,价格还便宜一半,这是实打实的进步。
不过话说回来,有个行业内不愿公开说的难题,现在还没人管。现行的反应釜国家标准还是2015版的,对于现在新出来的石墨改性聚丙烯反应釜、碳纤维复合反应釜,根本没有对应的强制检测标准。
很多小厂家就钻这个空子,用回收的聚丙烯颗粒做原料,强度比新料差了快一半,价格卖的比新料低三分之一,你买回去,用不了两年就开裂缝,压力高点直接炸,连说理的地方都没有,因为没有标准管这个事。
还有那阵吹的很火的智能反应釜,十家有九家是换皮,就是装了个温度压力传感器加个物联网模块,换个包装就敢加一倍价,真能做到闭环自动控制调参数的,没几家。
我今天早上还在车间车反应釜的法兰,干了二十年这行,手摸过的反应釜没有一千也有八百,老辈传下来一句土话:
「宁多花一成价,不买三分水货」
别光盯着厂家给的宣传册和报价单,多去车间看看他们的加工过程,摸摸焊道,测测瓷层厚度,比什么都强。
你这些年碰过最离谱的反应釜厂家坑是什么?大伙留个言,都避避。
