上周三后半夜,我刚到家睡下。
车间主任电话打过来,骂娘了。
那批给主机厂供的六缸曲轴,磨完连杆轴颈,一半粗糙度超差,全废。
老板连夜把数控磨床厂家的售后叫过来,拆了主轴才发现问题。
出厂的时候动平衡就没校到合格范围,用了不到半年,主轴间隙跑出来半丝。你说坑不坑?
看不见的厂家门道,藏在三个实打实的数字里
说实话,干了20年磨工,见过太多客户只看报价和宣传页。
数控磨床好不好,根源从来不是你看到的系统是发那科还是西门子,是厂家敢不敢把基础工艺做扎实。
我给你说三个必盯的数字,少一个都不行。
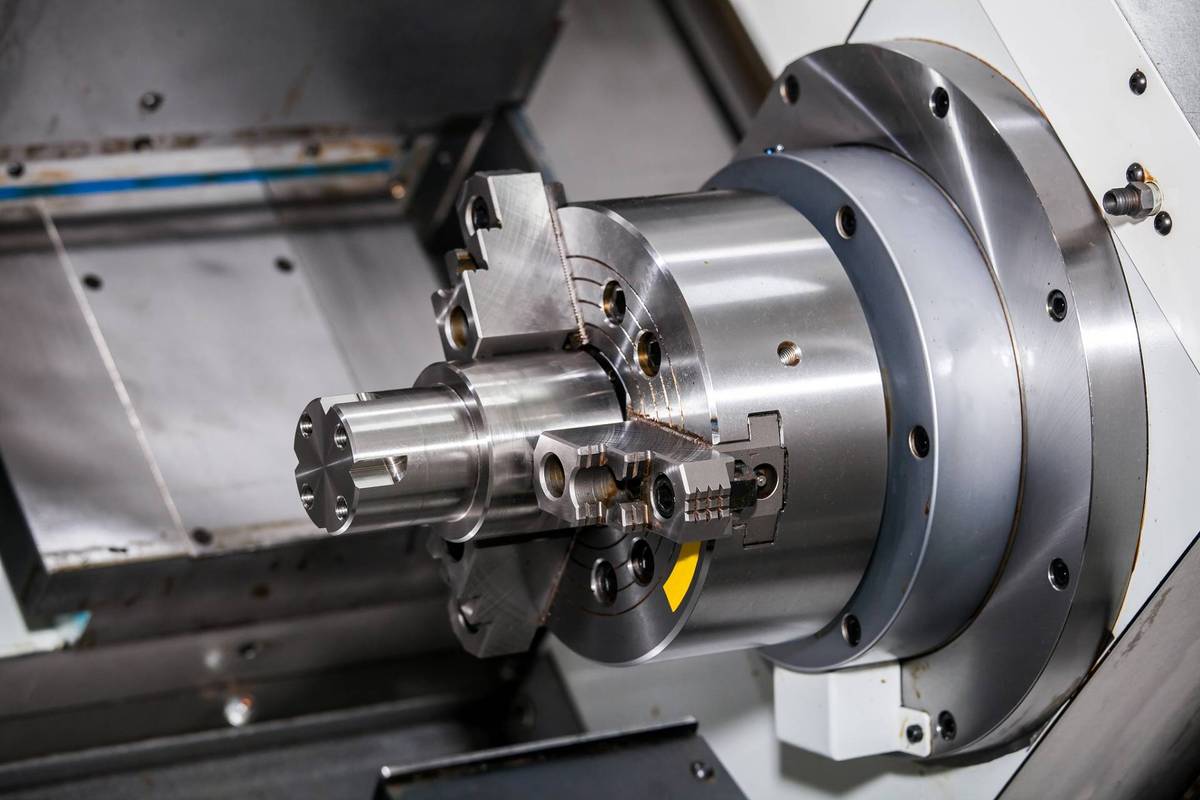
第一,主轴端面跳动必须控制在0.001mm以内,差一丝都不能要。很多小厂做出来是0.003mm,磨出来的活圆度就是不合格,你找过去人家说符合行业标准,实际上就是偷工减料。
第二,导轨贴塑后的间隙必须卡在0.02mm以内,大了走刀晃,小了用一段时间就咬死。
第三,床身铸造出来后,自然时效至少6个月才能进装配车间。
很多厂家等不及,浇完铸一个月就拉去加工,用个两三年床身变形,精度直接跑没了,你找谁说理去?
不过话说回来,现在市场上有两条主流路线,明白人都知道孰优孰劣。
一种是走性价比路线,做通用型磨床抢量,所有核心部件都是外采通用规格,能凑就凑,价格比同规格低三分之一。另一种是做定制,针对客户加工的零件调整结构,核心部件自己加工把控,价格高,但能用住。
行业内通常不说但实际在做的妥协是什么?
几乎九成厂家宣传全行程精度保证,其实默认只给你保证中间1/3行程的精度,两端的精度差个半丝都算合格。你签合同的时候不特意提,人家就这么干,省了不少精加工的成本,坑的就是外行。
不同行业的要求,差得真不是一星半点
我接触过那么多数控磨床厂家,最烦那种说“我啥都能做”的。
不同行业的差异化要求,能差出十万八千里。
前两年给一家做汽车凸轮轴的朋友选设备,原来图便宜找了个小厂,磨出来的凸轮升程误差总是超0.003mm,发动机装车试车噪音直接不合格,退了三批货。
后来找专门做汽车零部件磨床的厂家,人家上来就要求给床身加重两吨,把修正器换成天然金刚石的,再把主轴转速提高1000转,改完之后,合格率直接从72%升到99.5%。这就是对口不对口的区别。
另一个例子是航空航天的叶片榫根打磨。
去年我们这边一个加工厂接了中航的订单,用原来买的通用数控磨床干,一批活抽检,三分之一都有微裂纹,直接全打回。为什么?
榫根加工要求磨削温度不能超过150度,不能有表面烧伤,残余应力还得是负压,通用磨床吃刀量一大温度就上去了,自然出问题。后来找厂家定制了缓进给磨削系统,带连续修正和冷却喷淋,才解决了问题。
你看,做汽车磨床做的好的,不一定能做航空的,泛泛而谈啥都能接的,大概率是啥都做不精。
进口替代风口下,藏着行业不愿说的暗礁
这两年进口替代喊的响,很多国内数控磨床厂家都起来了,确实抢了不少原来老外的生意,这是好事。
但有个行业内不愿公开的难题,我今天说出来,可能得罪人,但对你们有用。
就是精度保持性,咱们和进口设备的差距真不是一点半点。
进口的高端数控磨床,用上10年,精度还能维持在出厂误差的1.2倍以内,正常干活没问题。咱们国内多数厂家的设备,3年之后精度就掉出去一倍多,就得不停地调,调不好就废了。
为什么?核心的高精度主轴轴承,现在还是得靠德国日本进口,很多厂家宣传“完全国产替代”,其实就是个整机国产,核心轴承还是进口货。一旦碰到断货,就拿普通国产轴承顶上去,价格降了,精度保持性也跟着降了,最后吃亏的还是买设备的。
还有标准滞后的坑,现在数控磨床的精度国家标准还是10多年前定的,现在高端零件的公差要求比老标准严一半,但厂家出厂检测还是按老标准来,你买回去才发现不对,扯皮都没地方说去。
我前两年就吃过这个亏,新设备出厂检测合格,加工我们的零件就是不合格,最后花了八万多改主轴,才搞定。
说来说去,我干了一辈子磨工,就总结出一句土话:
选磨床,三分看参数,七分看厂家良心。
你给客户偷工减料省那几万块,最后砸的是自己的招牌。现在市场这么卷,真要做下去,还是得把基础活儿做扎实。
你们碰到过数控磨床厂家哪些隐形的套路?评论区留个言,咱们老兄弟一块唠唠。
