上个月三号早班,刚换完工作服。
机台那边突然一声闷响,整个车间都安静了。
我跑过去一看,新来的小伙子脸都白了——刚买半年的卧加,主轴抱轴了。
客户要的风电箱体,第三件刚拉荒到一半,交期后天就要。
打厂家售后,说人在外地,最快三天才能到。
那三天,整个车间天天加班插单补,老板脸黑得像锅底。我那时候就说,选卧式加工中心厂家,真不是看参数印得好看、报价低就行。一步错,半年利润都赔进去。
选厂家别光看参数,内里门道全在看不见的妥协里
说实话,很多人买卧加,上来就问精度多少、行程多大、多少钱,很少有人问床身是怎么做的。
卧加的根就在床身上,没有好床身,再贵的主轴丝杠都是白搭。
正规的卧式加工中心厂家,床身铸铁用HT250,浇铸完要自然时效180天以上,让内应力充分释放,才能不变形。
小厂怎么做?浇完20天就拉去加工,成本差出一倍都不止。出厂的时候看着精度差不多,用一年,半米长的工件能偏出五六个丝,修都没法修。
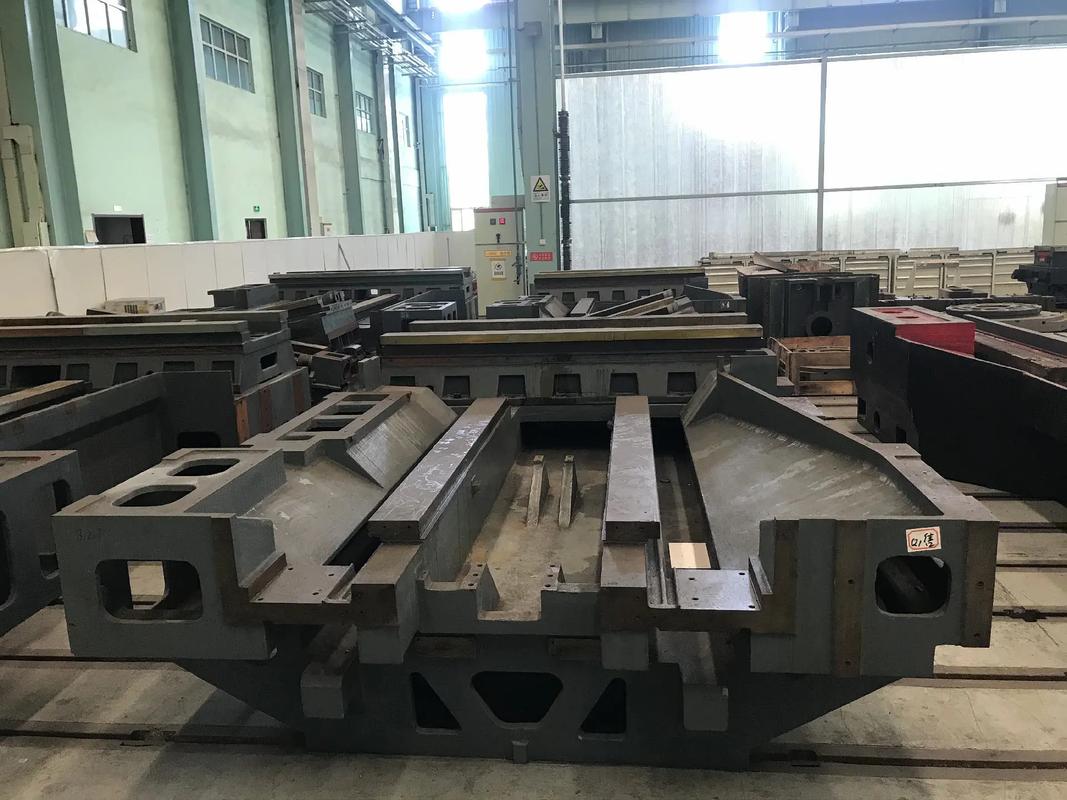
现在行业里有两种主流路线,整体床身和拼接床身。
整体床身刚性好,抗重切削,浇铸难度大,成品率低,成本比拼接的高30%。拼接床身呢,浇铸容易,成本低,但是长时间大吃刀量干活,拼接缝迟早会出微小错位,精度稳不住。
行业内通常不说但实际在做的妥协是什么?很多中小厂家把拼接床身喷完漆,腻子把焊缝磨得平平整整,外行根本看不出来,直接当整体床身卖,报价只比大厂便宜一点点,利润翻一倍。
主轴装配也有讲究,正经厂家装配完,主轴跳动要求控制在0.002mm以内,跑合要跑足48小时。小厂装完试转两分钟就出厂,能不出问题吗?
不同行业找厂家,要求差得不是一点半点
前两年帮航天院的一个朋友找卧加加工飞行器结构件,要求连续运行1000小时,精度误差不能超过0.01mm,这对厂家的要求完全不一样。
最后找的山东一家做了十几年的卧式加工中心厂家,给定制了双丝杠驱动、带温度补偿的结构,虽然一台花了快八十万,但是用了三年,精度从来没掉过,朋友那边一直说选对了。
换做汽配行业呢?完全不一样。
去年浙江一个做发动机缸体批量生产的老板找我取经,他要的不是极致精度,是换刀快、故障率低、能连轴转,价格还不能太高。
他之前想买进口的,一台一百二十多万,成本根本压不下来。最后找广东一家卧式加工中心厂家,把没用的精度冗余都砍了,专门优化了换刀系统和排屑,一台才六十多万,现在一天20小时连轴转,一年出好几千件缸体,一点问题没有。
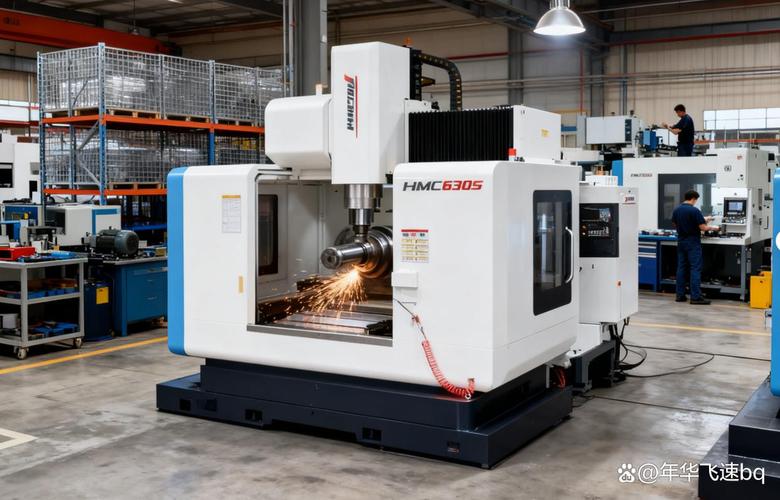
你看,同样是卧加,不同行业找厂家,方向完全反着来,找不对路子,花多少钱都没用。
不过话说回来,现在很多厂家都能做定制,就看你会不会提需求,会不会挑。
进口替代的风口下,藏着行业不愿说的暗礁
现在进口替代喊得响,很多国产卧式加工中心厂家起来了,做得确实不错,性能不比进口差,价格便宜一半还多,这是好事。
不少用户换了国产卧加,成本降了一大块,售后还比进口及时,随叫随到,这点真的值得夸。
可也有乱象。
说个行业内不愿公开的难题,现在的精度标准太滞后了。现行标准只要求测出厂时候的静态精度,根本不要求测使用一年两年后的长期精度保持性。
这就给很多厂家钻了空子。出厂精度给你做到符合标准,丝杠用便宜的,导轨磨的时候偷工,床身时效不够,用了一年半载,精度直接飘出公差,用户只能吃哑巴亏,找谁说理都没用。
还有绿色制造这个概念,很多厂家换个小功率电机就敢说自己节能省电,实际你一上重切削,功率不够,直接闷车,那点省的电费,不够耽误交期赔的钱。
我现在天天在车间转,摸过的卧加没有一百也有八十。
我常跟徒弟说,选卧式加工中心厂家,记住一句土话:买设备是买十年的靠谱,不是买开机那三分钟的好看。
参数谁都能印得漂亮,吹牛皮谁都会,真到扛活的时候,能不能稳得住,才见真章。
你们这些年选卧加,碰到过哪些坑?来评论区唠唠。
