2026-09-15 03:57:09 分类:商机
那天凌晨的抢修电话
那天凌晨三点,电话响的吓人。
是广东佛山做芒果干的老陈,声音抖得不成样。
说整条烘干流水线瘫了,刚接的200吨外贸单,明天就要出货,这一瘫,违约金能把他小厂子赔没了。
我带了两个徒弟,开车四个小时赶过去。
推开门一看,嚯,半车间都是发馊的芒果干,不锈钢网子塌在烘干段中间,扭得像麻花。
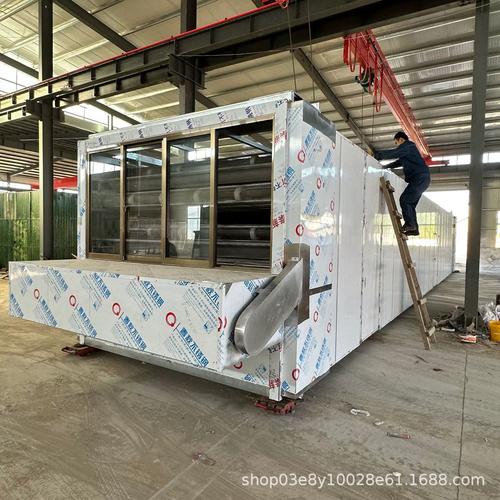 车间烘干流水线网带塌陷故障现场
原来他图便宜找了个小厂家,做网带的时候用了回收不锈铁,标的2mm厚度实际轧出来只有1.2mm,天天在60多度的烘干段里泡着,不到三个月就蠕变断了。
说实话,这种事我见得太多了。
烘干流水线厂家这行,平时没存在感,用户正常生产的时候,谁会想起卖线给你的人?
真出了事,那就是要砸饭碗的大事。
厂家不会明说的技术底裤
 厂家不会明说的技术底裤
很多人觉得,烘干流水线不就是个带加热的传送带?有啥技术含量?
你要是这么想,那踩坑是百分百的事。
现在市面上主流就两个技术路线,热风对流烘干和红外辐射烘干。
热风的好处是造价低,适合大多数散料、块状物料,缺点就是均匀性差,做得一般的线,温差能到±8℃。
红外的均匀性好,能把温差控制在±2℃以内,但是整体造价要比热风高30%出头,不是特殊需求没人用。
有三个参数,我跟你说,业内人都门清,外行人很少问。
第一个是保温层厚度,合格的线,烘干段保温层必须做到100mm,能锁温,外壳不烫手,能耗也低。
但是行业内通常不说但实际在做的妥协是什么?
大多数客户只砍总价,不看内在,厂家为了接单子,直接把保温层砍到50mm,一吨壳体就能省小一千块,报价直接压下去十几万,用户觉得捡便宜了,实际用起来,能耗比合格的线高20%,两年下来多交的电费,比当初省的报价还多。
第二个是热风风速,最合适的区间是1.2-1.5m/s,风速太慢烘不干,太快了表面水分蒸发太快,内里还湿着,成品容易开裂。
很多厂家为了显得烘得快,故意把风速提到2m/s以上,出货是快了,次品率能翻一倍。
第三个是网带许用温度,正经304不锈钢网带的长期许用温度是800℃,回收料做的也就450℃,超过这个温度,用不了多久就变形断裂。
不同行业的刁钻要求
不同行业用烘干流水线,要求差得能差出十万八千里。
就说食品行业,刚才说的老陈,他做出口芒果干,要求成品水分误差不能超过2%,商检卡得死死的,差一点都不让出关。
他之前那台小厂做的线,头尾出料水分差能到5%,每次出货都要挑半天,挑到最后网带累断了。
后来我们给他改了分段控温,每段的风道都做了均压处理,现在温差控制在3℃以内,水分误差一直稳在1.5%以内,用了四年,除了换过一次传动链条,没出过别的问题。
另一个是建材行业,去年河北一个做外墙岩棉板的客户找过来。
他们要求成品含水率低于0.5%,不然上墙之后冬天冻胀,整块保温板都会掉下来,出了安全事故赔不起。
之前的厂家做的线,进风只开在两侧,中间的板子烘不透,出料头尾含水率差1%,整批货都不合格,堆在厂里卖不出去。
我们给他把进风改成底部均布进风,又加了一段缓冷段,现在合格率从62%直接升到98%,客户请我吃饭的时候,连敬了我三杯。
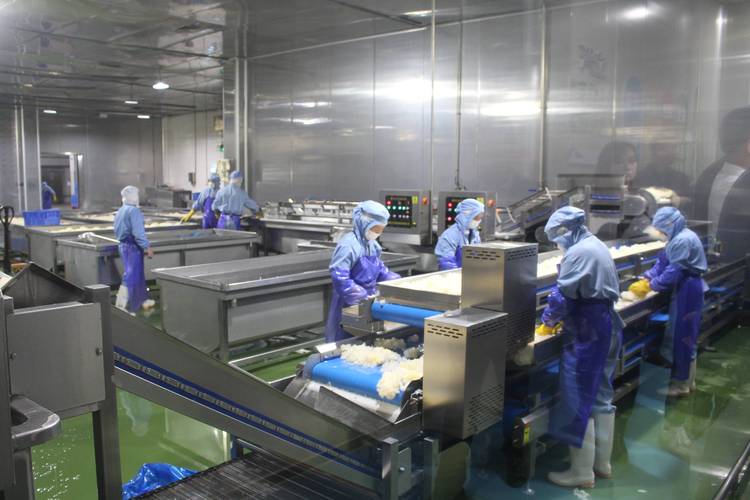 食品加工车间定制烘干流水线安装现场
不过话说回来,现在这行变化也挺快的。
原来做高端电子芯片的烘干线,全都是找欧洲进口,一条线大几百万,交期等一年。
现在国内做得好的烘干流水线厂家,精度已经赶得上进口了,价格才三分之一,交期三个月就能搞定,很多厂子都换成国产的了。
绿色制造这块,现在新出的线基本上都带余热回收装置,能省15%左右的燃气或者电费,算下来一年就能回收改造的成本。
但是有个行业内不愿公开的难题,我今天说出来。
现在国内没有统一的烘干均匀性检测标准,你买线的时候,厂家说温差多少就是多少,你没法对标检测。
很多小厂家虚标,说我这线温差±1℃,实际开机一测,能到±15℃,出了问题就推说你物料不对,操作不对,反正不退钱。
标准滞后这么多年,坑了不知道多少中小买家。
我干机械20年,天天跟这些铁疙瘩打交道,摸过的烘干流水线没有一百也有八十。
我常跟我徒弟说,买烘干线,摸壳子比看参数靠谱。
你去厂家考察,开机半小时,伸手摸摸烘干段的外壳,要是烫手,那保温肯定偷工减料了,参数印得再好看也没用。
看不见的地方,才见真章。
你们买烘干流水线的时候,遇见过厂家哪些暗坑?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟干了20年机械的老炮儿,聊聊靠谱烘干流水线厂家那些事儿
文章链接:https://www.yxqcspc.com/15621/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
