上周三刚下班,我脱了工作服正准备走。
门口闯进来一个江苏的客户,满身烟味,眼睛红得像兔子。
他说半个月前从某个小厂提的新造粒机,开第六天就抱轴,烧了三套模头,一百二十吨进口PET瓶片全废了。
老板蹲在我们车间台阶抽烟,抽了两包,连一句完整的抱怨都说不出来。
这不是个例。找对塑料造粒机厂家,吃饭的家伙能帮你赚钱,找不对,干三年都填不上一次坑。
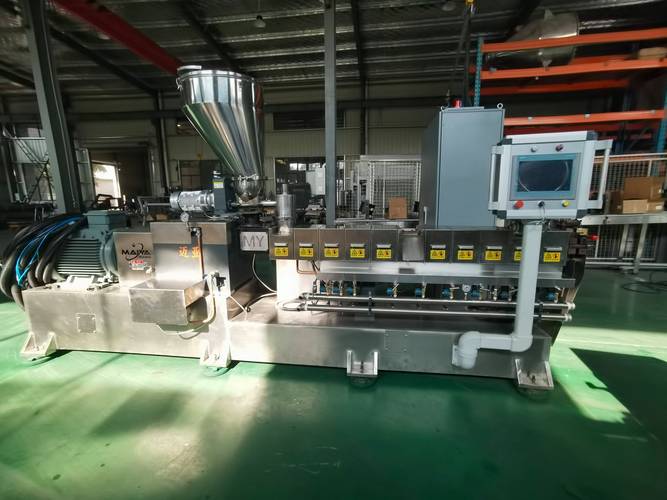
选机器不是看展厅装修,是看厂家敢不敢在看不见的地方下本
说实话,很多人选机器只看价格。
但塑料造粒机的命根子,就在螺杆机筒这些藏在里面的东西上。
做普通再生PE料,螺杆长径比得给到1:28,做改性PA工程塑料,得给到1:32,少一寸,塑化都不够,出来的颗粒带生料,卖都卖不上价。
机筒衬套的硬度,必须到HRC62以上,做回收料的都知道,料里带泥沙,硬度不够,三个月就磨穿,换一套衬套大几万出去了。
现在市面上主流螺杆分两种,一种整体淬火,一种堆焊合金。
整体淬火韧性好,不容易裂,但是耐磨度差一点,成本比堆焊低不了多少。堆焊合金耐磨,适合带杂质的再生料,但是成本高很多。
行业内通常不说但实际在做的妥协是什么?就是半段堆焊冒充全段堆焊。
只有进料段磨得凶,我就只堆焊进料段,后面全是普通钢,价格能便宜近两万,客户拿在手里,外观根本看不出来。用个一年半载,出料段磨穿了,才知道上了当。
你说厂家不知道吗?他比谁都清楚。就是吃你看不懂的亏。
不同行业要的,根本不是同一种造粒机
我干二十年,见过太多拿挖煤的机器去做食品包装料的,根本不对路。
先说再生编织袋回收这行。
去年河南周口一个老客户找过来,之前找南方小厂家做的机器,转速开到80转就震得机台掉漆,一小时最多出280公斤料,电价涨了之后,干一天亏一天。
我们给他重新车了螺杆螺棱,把进料口角度改了12度,加热圈换成陶瓷的,现在一小时稳定出1.2吨,电还省了两成。他第二个月就把机器钱赚回来了。
这行要的就是一个耐造,能开高转速出产能,杂质多耐磨够,别的都是虚的。
再说改性工程塑料,做汽车配件的那种。
浙江宁波有个做汽车保险杠改性PP的客户,之前的机器螺杆有混炼死角,每换一次颜色,要清三个小时,废十多吨料,光废料一年就得造出去五六十万。
我们给他换了屏障型混炼螺杆,没有死角,混炼均匀,色差控制在0.8以内,换一次料只需要半吨清料。一年下来,废料钱省了二十多万。
这行要的就是干净,混炼匀,换料快,产能反而是其次。
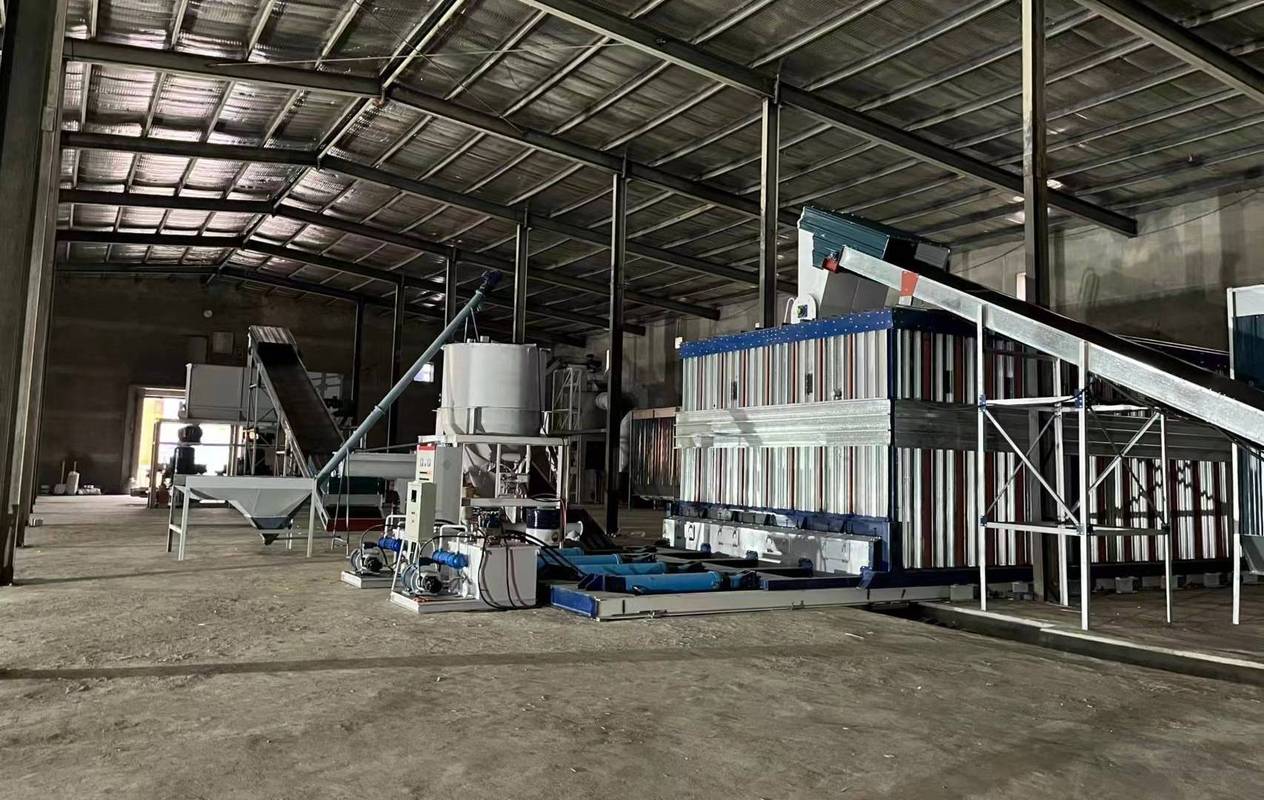
新风口底下,藏着行业不愿意说的暗礁
现在很多客户上来就问,你们家做不做智能造粒?能不能替进口?
说实话,现在国内做的好的塑料造粒机厂家,确实能替代进口了。精度够,价格只要进口的三分之一,售后还随叫随到。
节能这块也做得不错,电磁加热比老式铸铝加热省三成电,一年下来十几万电费就省出来了。
不过话说回来,风口底下有坑。
行业内不愿公开的难题,就是标准滞后带来的风险。
现在再生塑料行业千奇百怪,你做的料带水,他做的料带泥沙,我做的料是食品级干净料,根本没有统一的参数标准。
很多小厂家卖机器,拿通用参数给你,你买回去不对路,他说你使用不当,概不负责。还有节能这块,很多厂家虚标能耗,说能省40%,实际用下来省不到10%,你去找他,他说你的料不对,不怪机器。
真出了问题,你连个说理的地方都没有。
昨天我在车间给螺杆做拉荒,徒弟蹲在旁边跟我聊天,问我干了这么多年,选塑料造粒机厂家最核心的一句话是什么?
我跟他说,”别光看展厅亮不亮,得钻车间看他下料”。
啥意思?真材实料都是下料的时候做出来的,不是展厅吹出来的。你敢让我看你怎么切料怎么堆焊,我才信你。
你们干塑料这行,遇到过最离谱的塑料造粒厂家坑是什么?
