2026-09-15 13:36:50 分类:商机
上个月车间门口闯进来一个穿劳保服的浙江老板,头发油得打绺,进门就把一叠赔偿协议拍我工作台上。
三个月前贪便宜换了某小厂的塑料挤出机,做HDPE给水管,开机第78天,早班刚换完料,主电机突然闷响,直接抱轴。
整条线停了11天,赶不出货赔了下游经销商27万,机器厂家只肯来修,不肯赔损失。
说白了,你买机器的时候看不出门道,出事才知道塑料挤出机厂家的水有多深。
别光看样本上的参数,藏在机身里的门道你摸不着
很多人买机器只会数螺杆直径,问价格,其实核心的三样,没几个厂家会主动写在样本上。
做软质PVC管材,螺杆长径比得控制在22:1到25:1,太小塑化不够,管子发脆,太大料烧糊,黄变救不回来。
合格的机筒衬套淬火硬度得达到HRC55以上,用十年都磨不穿,小厂一般只做到HRC45,成本降一半,寿命砍三分之二。
喂料辊的同步线速度差不能超过1.2%,超过了喂料不均匀,壁厚差直接超标,你调破头都没用。
现在主流就是两种路线,平行双螺杆,锥形双螺杆。
平行的扭矩密度大,适合做高填充的改性造粒,精度高,但是加工难度大,价格比同规格锥形贵出40%不止。
锥形的成本低,对加工要求低,做普通的PVC管材型材够用,但是大产量线,扭矩跟不上,开一年就晃得厉害。
说实话,行业内谁都有妥协。
大厂家接小单的时候,也会把衬套厚度从标准的35mm减到25mm,凑用户的预算,反正表面看不出来,等你磨穿了,早就过保修期了。
你去找他,他还说你用的料杂质太多,是你自己使用不当。
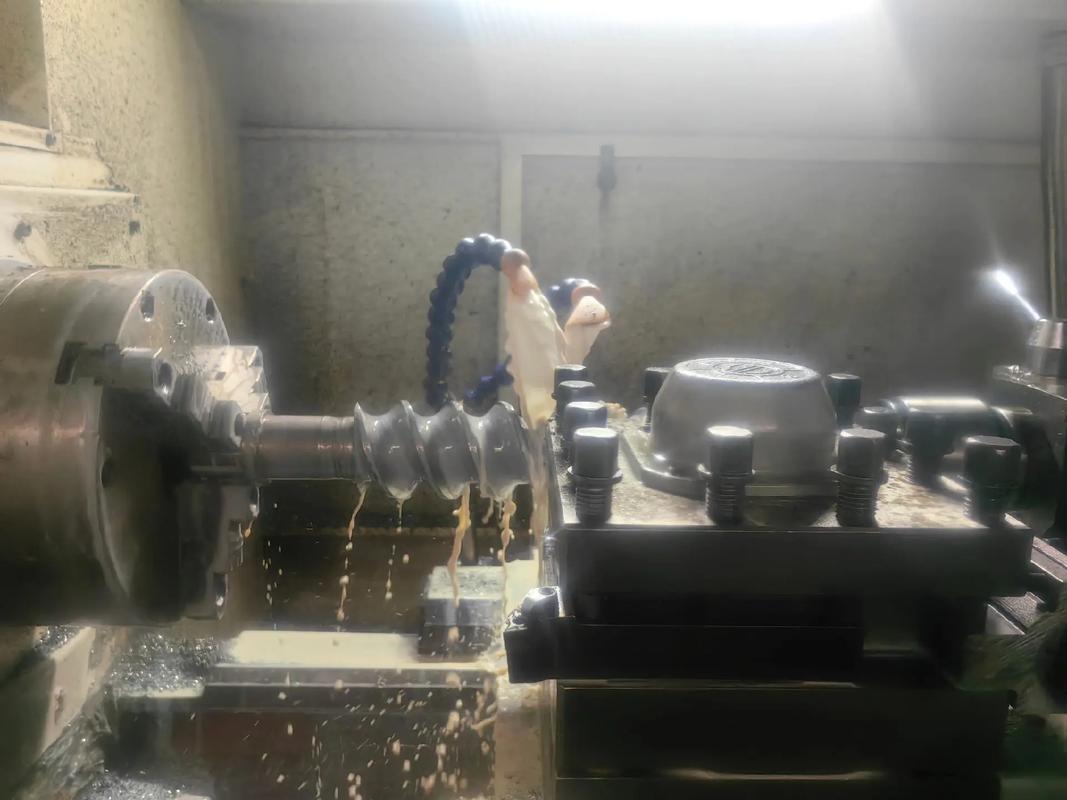 塑料挤出机拆修抱轴螺杆车间现场
不同行业要的,根本不是同一种机器
前年帮江苏一个做医用耗材的朋友选机器,他之前找本地小厂做的,挤出的输液管,壁厚差最高到0.03mm,过不了药监局的检测,整批货作废。
医用输液管要求是什么?壁厚差不能超过0.01mm,一点都不能差,不然输液流量不对,出了问题就是人命。
后来换了宁波一家专做医用挤出线的厂家,人家把螺杆径向跳动控制在0.008mm以内,每段加热都单独控温,做出来的管子直接过检。
这就是塑料挤出机厂家的差异化,你让做排水管的厂家做医用管,他根本做不了。
还有一个案例,去年广州一个做全生物降解袋的客户,找我帮忙改机器。
他买了某厂家的挤出机做PBS改性造粒,温度控制误差±5℃,PBS对温度敏感,稍微高两度就直接糊在螺杆上,两三天就得拆螺杆清一次,产能掉一半。
后来换了厂家,把加热区分成12段,每段的控温误差控制在±1℃,还改了螺杆的混合元件,再也没糊过料。
说白了,不同行业的痛点,只有天天做这个行业的厂家才摸得透。
你拿造粒机改管材,怎么改都不对味。
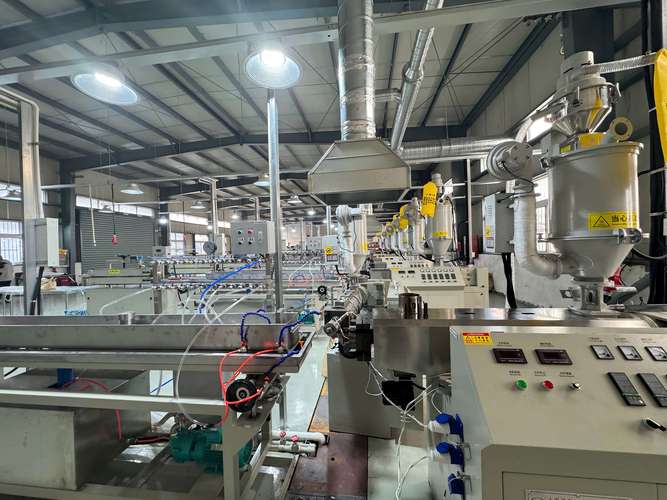 医用PVC输液管塑料挤出机生产现场
风口下藏着没人愿意说的暗礁
 风口下藏着没人愿意说的暗礁
现在都喊进口替代,绿色节能,很多厂家都吹自己能替代进口,节能百分之三四十。
不过话说回来,真能完全替代进口的,国内掰着手指头数,不超过五家。
大部分厂家,只是换了个国产机架,核心的伺服电机、减速器还是用进口的,就敢说完全国产替代了。
节能也是,很多所谓的节能挤出机,只是把原来的陶瓷加热圈换成了红外加热圈,能耗降个10%顶天了,敢说降30%,就是唬外行。
还有个事,行业内没人愿意公开说。
现在国内塑料挤出机的精度标准还是2008年版的,那时候要求螺杆径向跳动不超过0.03mm就算合格。
现在做高端医用、电子级改性塑料,要求都到0.01mm以内了,标准没更新,很多小厂家就拿着旧标准卖货,你买回去达不到你的要求,打官司都扯不清,因为人家符合旧国标。
这个坑,没踩过的人根本想不到。
很多客户买机器,只看价格,比来比去,就买了最便宜的,用不到三年,问题全出来,换机器的钱比当初省的多好几倍。
昨天我还在车间给那个浙江老板修机器,磨螺杆换衬套,花的钱快够买半台新机器了。
干了二十年挤出,我就一句话:买挤出机,宁肯多花一成预算,也要找做过你这个活的厂家。
贪那点便宜,最后吃大亏。
你们这些跑车间的,有没有碰到过厂家减配的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对塑料挤出机厂家,省十年车间麻烦
文章链接:https://www.yxqcspc.com/15654/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
