2026-09-15 18:04:42 分类:商机
上周后半夜我在车间转班,刚点完第三台拉丝机,徒弟小李老远就喊我。
“师傅快来!三号机又断丝了!这已经是今天第五次了!”
跑过去一看,刚换三天的拉丝模,定径带已经磨出台阶了。
这批模子是新来的厂家报的低价,比之前便宜快三成,我当时就皱过眉头。
好模坏模差在哪,核心参数卡得死严
很多外行觉得,拉丝模不就是个带孔的小铁块?
错得离谱。整个模子的核心就是中间那一点点模芯,从入口锥到定径带到出口锥,差一丝都不行。
比如入口锥角度,行业里能稳定做的就是18度到22度,角度偏个两度,金属进线的摩擦力直接翻一倍,模芯寿命直接砍半。
还有定径带公差,做细线的话,必须控在0.002mm以内,就一根头发丝的四十分之一,差一点拉出来的丝直径就不合格。
现在主流模芯分两种,天然金刚石和聚晶金刚石。
天然金刚石硬度高,光洁度好,就是太贵,一颗小小的模芯就能卖大几百,只适合做0.01mm以下的超细金线、钢丝。
聚晶金刚石便宜,硬度也够用,现在90%的场合都用它。
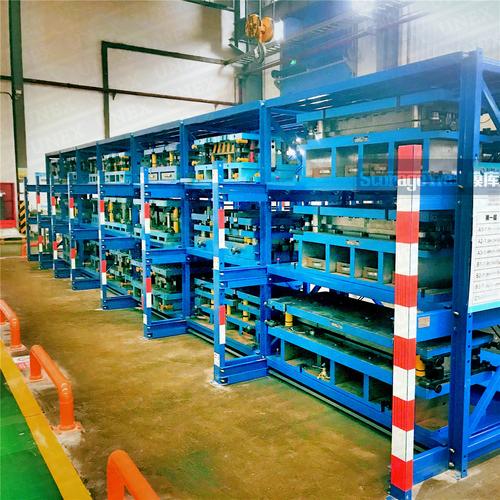 工厂车间成品拉丝模存放架
不过话说回来,这行有个不说破的妥协。
很多小拉丝模厂家,会用回收的废聚晶料打碎重烧粘,当全新聚晶料卖。
成本比全新料低一半不说,你不拆开来化验根本看不出来,实际寿命只有全新料的60%不到,出了问题就推给你车间操作不当。
我见过太多图便宜的厂子,一个月换十次模,停工误工的钱,比省下来的模子钱多好几倍。
不同行业要不同模,根本没有通吃款
就说汽车轮胎的钢丝帘线。
去年山东那边一个老客户找我,说他们最近这批帘线,总是拉断,还有暗纹,做出来的轮胎过不了动平衡检测,一下子压了三十多吨货,急得嘴上起泡。
我过去一看,他们换了个小拉丝模厂家,为了降价,把定径带的粗糙度降到Ra0.05就完事了。
正经做帘线的要求是多少?必须Ra0.01以内,差这么一点,拉出来的钢丝表面就有肉眼看不到的划痕,受力就断。
后来换了正规厂家重新开模,没两天问题就解决了。
再说说水贝那边做首饰的金加工厂。
之前有个客户找过来,说拉出来的18K金丝,表面总是起毛刺,做锁骨链的细链,焊接口一半都不合格,一天要废掉两锅料。
原来他们用的是普通的聚晶模,做黄金这种软金属,普通模的表面晶粒间隙大,就容易挂料起毛。
后来合作的拉丝模厂家给他们做了纳米金刚石涂覆,把表面的缝隙填了,光洁度直接上去,当天废品率就降了八成。
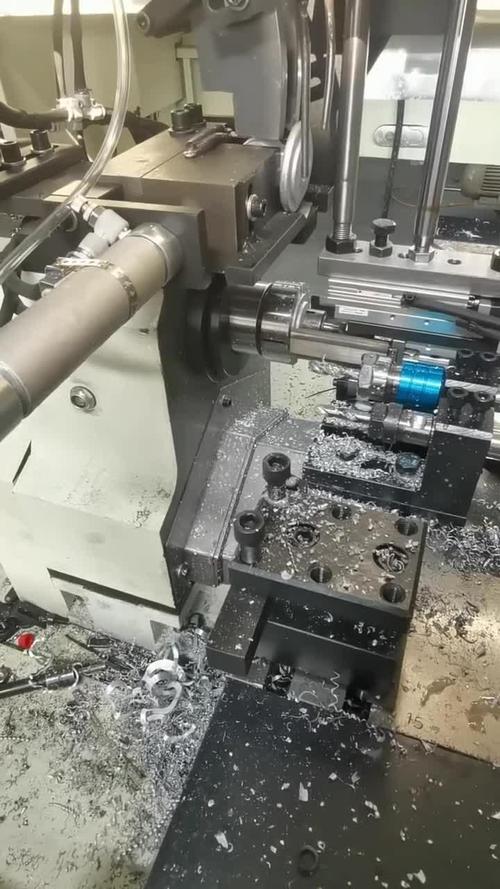 数控磨床加工拉丝模模孔现场
说实话,靠谱的拉丝模厂家不会上来就给你推最便宜的,会先问你拉什么料,拉多大丝,一天开几个小时机,再给你配模。
只会报低价的,十有八九埋了坑。
进口替代的风口,底下藏着暗礁
 进口替代的风口,底下藏着暗礁
这几年进口模子贵,很多厂子都找国内拉丝模厂家替代,做得好的其实不少。
我现在用的国产聚晶模,寿命已经能达到进口模的90%以上,价格才不到三分之一,实在得很。
不少厂家也在搞绿色制造,把废模的金刚石回收再利用,既降成本也少污染,这条路走得对。
但是有个问题,行内人都不愿意往外说。
现在咱们国家的拉丝模行业标准,还是十几年前定的,那时候哪有什么纳米涂覆、超细拉模这些新品种?
没有统一标准,小厂家就随便乱标,说自己能做到0.001mm公差,实际测出来差十倍,客户连说理的地方都没有,只能吃哑巴亏。
我就碰见过一个客户,按合同标的参数买的模,结果实际性能差一半,打官司都没地方找统一依据,只能自认倒霉。
昨天我把那批便宜模子全换下来,换了合作十年的老厂家的货,现在三天过去了,一次断丝都没有。
干了二十年我总结一句土话:买模别光看报价,能用住的才是帮你省钱。
你们车间最近碰见过什么不靠谱的拉丝模?有空来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱拉丝模厂家,车间摸爬20年才懂的那些门道
文章链接:https://www.yxqcspc.com/15666/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
