去年三伏天的一个凌晨,我手机炸响。
调度喊我,新换的台车炉脱轨了。整炉12根风电主轴,刚做完调质,全砸了。
老板连夜赶过来,脸黑得跟炉壁一个色。
找厂家过来,人家说你们操作不当,推了个干净。最后一算,损失小两百万,买炉子省的那几十万,连零头都不够赔。
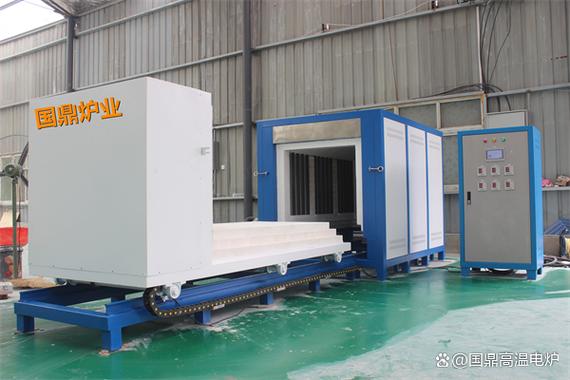
核心参数藏猫腻,别光看封面印的大标语
说实话,很多买台车炉的老板,都只看价格和吨位,问啥啥不懂。
你得抠三个地方,都有实打实的数字。
第一个是台车行走面的平面度。负责任的台车炉厂家,会给你做到≤0.2mm每米,行业默认及格线是≤0.5mm每米,差这0.3,用个三五年,你就知道啥叫一步三晃。
第二个是炉温均匀性。小厂家凑活做到±8℃就敢交差,真做精密热处理的,得卡死±4℃以内,差这四度,淬火出来的工件硬度能差两个等级。
第三个是炉体密封的纤维棉容重。正经厂家用160kg/m³的,耐温高保温好,差的厂家给你换100kg/m³的,用两年就塌,炉温跑的比风还快。
现在主流有两种台车结构,一种整体焊接,一种分块铆接。
整体焊接做起来快,成本低,刚性看起来好,但是焊接应力捂在里面,三五年就慢慢释放,面板翘曲,脱轨就是这么来的。
分块铆接呢,每一块钢板提前做应力退火,拼起来再精加工,用十几年都不带动的,但是加工费贵,成本比整体焊接高一成多。
说实话,行业内有个不说的妥协。九成厂家抢单都推整体焊接,还说整体比拼接好,其实就是降成本抢价格,甚至偷偷把面板钢板减两个厚度,你从外面根本看不出来。等过几年出问题,回来找他修,又能赚一笔维修费。
不同行业用炉,要求差得能出十里地
我干这么多年,见过太多找错厂家做不对炉的案子。
前年山东潍坊一个做风电法兰的老板,找了个做小型退火炉的厂家做9米台车炉,价格比别家便宜二十万,直接签了。
结果第一炉出来,法兰端面变形超差,16件废了9件。为啥?风电法兰大,要求整炉温度均匀,得做分区控温,那个厂家图省事,就给装了一组控温热电偶,靠近加热管的地方温度超十几度,角落低十好几度,不变形才怪。
还有去年广东阳江做刀具的老板,找了个不对口的厂家,本来做退火炉的,改了改当淬火炉卖给他。
他家做高速钢铣刀,要求每个刀坯的温度误差不能超3度,结果出来之后硬度差最大到2.5HRC,整批货客户拒收,亏了一百八十多万。
说白了,做重工大型工件的,要的是刚性好,控温均匀,不走位。做小型精密零件的,要的是升温快,控温准,密封好。台车炉厂家不对口,给你做出来的东西,就是中看不中用。
风口上的热闹,藏着没人说的暗坑
这两年,都喊着智能制造,绿色节能,进口替代。很多台车炉厂家都把这些词印在宣传册最显眼的地方。
说实话,确实有好厂家在真做技术升级,比如余热回收,把废气的热量用来预热新进工件,确实能省15%以上的电。
不过话说回来,浑水摸鱼的更多。
行业里有个不愿公开的事儿,现在咱们国家的台车炉标准还是10年前出的,很多新东西根本没覆盖到。
比如现在流行的节能台车炉,标准里没有强制的节能效率检测方法,很多厂家就把加热管换个排布,就敢说自己节能20%,加价十几万,实际测下来,节能还不到5%,你找谁说理去?
还有现在做12米以上的超大台车炉,标准里根本没有对应的精度检测规范,厂家说多少就是多少,买回来变形了,打官司都没个参考依据。
进口替代更是,不少厂家说自己能替代进口某品牌,其实就是做了个差不多的外壳,核心的行走精度、控温精度差远了,价格是便宜一半,用起来寿命也差一半。
我前阵子去江苏一个厂里,人家买了台号称替代进口的台车炉,不到三年,行走齿条磨得剩一半,厂家说正常磨损,换一套又要十万。
回到咱们车间那档子事,后来重新找了个老厂家做,贵了十八万,用到现在五年了,连个螺丝都没松过。
我干了快二十年热处理,攒下一句土话:选台车炉厂家,别算买的账,要算用的账。
你买的时候省十万,用起来出一次事就赔上百万,怎么算怎么亏。
你们有没有碰到过台车炉厂家的奇葩坑?不妨出来唠两句。
