脚边堆着一根弯成虾米的液压机缸杆。
开口第一句就是“师傅,能不能帮我救个急,我这机器废了,还要赔客户十万块。”
哦,原来是三年前贪便宜,找了个没资质的小单柱液压机厂家做的100吨压装机,压汽车五金零件的时候,缸杆直接弯了,飞出来的毛坯砸坏了进口模具。
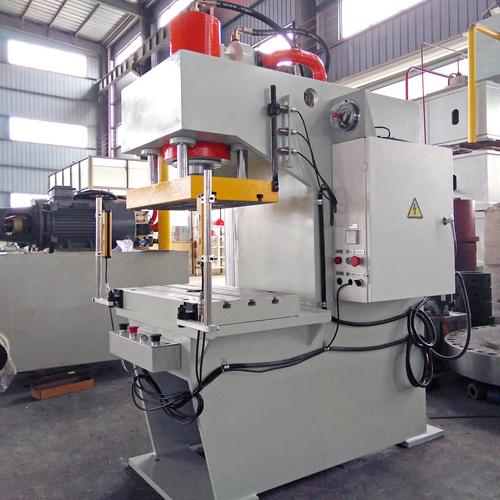
别光看标牌,厂家的功夫全在看不见的地方
就是靠液压油推活塞出力,压东西校直都能用。但真做好了,差得可不是一点半点。
说三个数字,你们自己品。做100吨的单柱液压机,正经厂家的缸筒壁厚最少是12mm,小厂家偷工减料能降到8mm,差4mm,承压能力直接降30%。
活塞用的密封件,进口丁腈橡胶的线径是5.7mm,便宜货用4mm,用不了一年就渗油,漏油漏得车间满地都是。
工作台的平面度,正经厂家会控制在0.02mm每平方米,小厂家能做到0.1mm就不错了,压出来的零件歪歪扭扭,模具磨损快三倍。
现在行业里主流两种缸体路线,整体锻打和焊接。
整体锻打的整根出来,没有焊缝,抗内压不会裂,用二三十年都没事,就是成本高,价格贵15%左右。
焊接的就是把几段钢块拼起来焊好,便宜,但是三五年后焊缝受热疲劳,肯定渗油,运气不好还会炸缸。
不过话说回来,行业内通常不说但实际在做的妥协是什么?很多中等厂家接单子,客户死命砍价,就把缸筒留成锻打,缸头换成焊接的,外行人拆开都看不出来。价格一下子降五个点,实际整机寿命少三分之一。
不同行业要的,根本不是同一款单柱液压机
我干这么久,碰到过各行各业的需求,差得真不是一点半点。去年那个重庆做汽车手刹摆臂的老板找过来,说之前从浙江小厂拿的机器,压出来的零件十件有三件过不了三坐标,退单退到他头疼。
汽车零配件压装这个场景,要的就是精度,我们给他做的63吨单柱压装机,加了直线位移传感器,滑块重复定位精度控制在0.05mm以内,压一千件也不会差半丝,现在人家稳定供货给长安福特,再也没出过问题。
另一个场景是校直,去年给山东做高铁预埋螺栓的厂子做过一台200吨单柱校直机。
人家要的不是精度有多夸张,要的是快,一天要出四千多根螺栓,行程慢了产能跟不上。我们给调了液压系统,每分钟能跑12个行程,比他们之前旧机器快了一倍,工人换班都不用停机等。
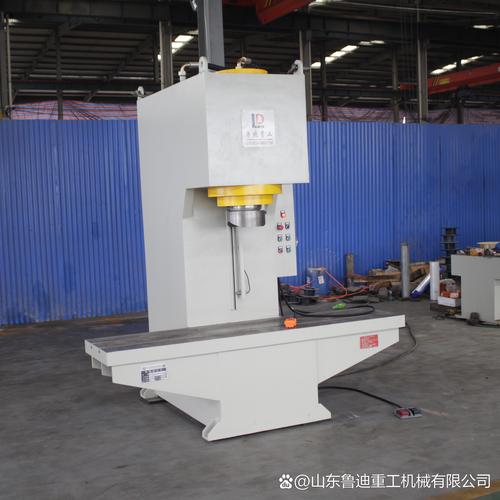
新动向藏着旧暗礁,行业有个不愿说的难题
还有智能制造,现在不少厂家都给加了数控系统,能存几十套工艺参数,换产品不用工人拧半天螺丝调行程,扫码就能换参数,省事很多。
但是有个行业内不愿公开的难题,就是标准滞后带来的风险。
现在沿用的旧国标,对单柱液压机的密封寿命只要求1000小时无渗漏,你敢信?
正常工厂用机器,一年至少跑两三千小时,多的能到五六千。好厂家用进口密封,能做到五千小时不渗,但是国标没要求,小厂家就敢用几块钱一斤的便宜密封,几百小时就漏,打官司人家还说符合国标,你没地方说理去。
说实话,这就是钻标准的空子,坑的都是不懂行的新客户。
我今早还在车间给那台坏机器镗缸。
摸了摸那缸壁,薄得能晃出响。
干了二十年,我总结的经验就是一句土话:买液压机,别光看标牌上的吨位,要摸缸壁的厚度。
你们有没有碰到过找小单柱液压机厂家踩坑的事儿?欢迎同行来唠两句。
