2026-09-16 10:41:43 分类:商机
那天早上的骂声,把我引到了下料车间
上周三早班,我刚换好工服,还没摸到保温杯。
下料班老王踹着车间门就进来了。
T恤湿了一大片,骂声能掀翻屋顶。
新换的切胶机,切十刀歪三刀,15mm厚的丁基胶,切出来边像狗啃的。
下游客户退了三批货,厂长正蹲在办公室抽烟发愁。
我跟着老王去现场摸了摸机身。
开机空转三分钟,放个烟盒在台面上,烟盒跳得能掉下来。
说白了,这就是找错了切胶机厂家,刚性根本不够。
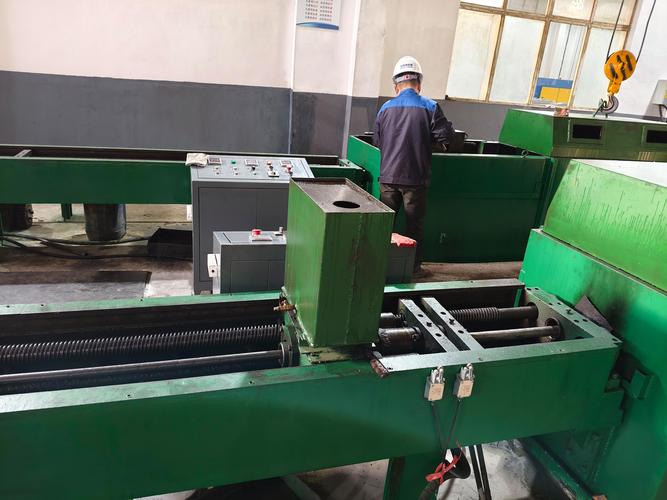 车间下料工位故障切胶机现场
切胶机那点门道,外行根本看不出来
很多人觉得切胶机不就是个带刀的台子?有啥技术含量?
说实话,差一点都不行。
我干了22年机械,见过太多栽在选型上的老板。
给你说三个硬指标,懂了这个就不会被骗。
第一,切精密橡胶制品,刀轴和台面的吃刀间隙不能超过0.02mm,差一丝,切出来的胶块公差就不对。
第二,放料的工作台面,淬火后的硬度必须不低于HRC45,不然切个万把刀,台面就坑坑洼洼,刀也跟着歪。
第三,满负荷运行的时候,整机振动值不能超过0.3g,振动大了用不了一年,刀轴就抱轴。
现在主流的两种机身路线,一种是整体铸铁,一种是拼接焊接。
整体铸铁的好处是刚性足,用十年也不会变形,对精度保持性好。缺点是重,运输成本高,价格也贵出快两成。
拼接焊接的机身,成本低,做出来外观也漂亮,运输方便。可你用个三四年,焊缝受应力开裂,刀轴直接跑斜,到时候修都没法修。
行业内通常不说但实际在做的妥协是什么?
很多号称卖整体铸铁机身的厂家,其实机身主体是铸铁,装刀轴的刀座那块,是拼接焊上去的。
你不拆开护板,根本看不见。成本一下子降了15%,刚性掉了12%,外行买回去,半年就能看出问题。
不过话说回来,要是你只切大块粗胶,一年切不了几百吨,用焊接的也凑活,对吧?
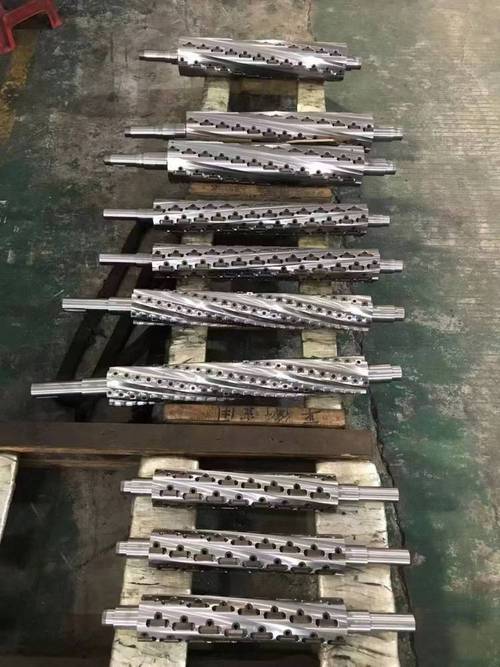 切胶机刀轴装配加工现场
不同行业用切胶机,要求差得十万八千里
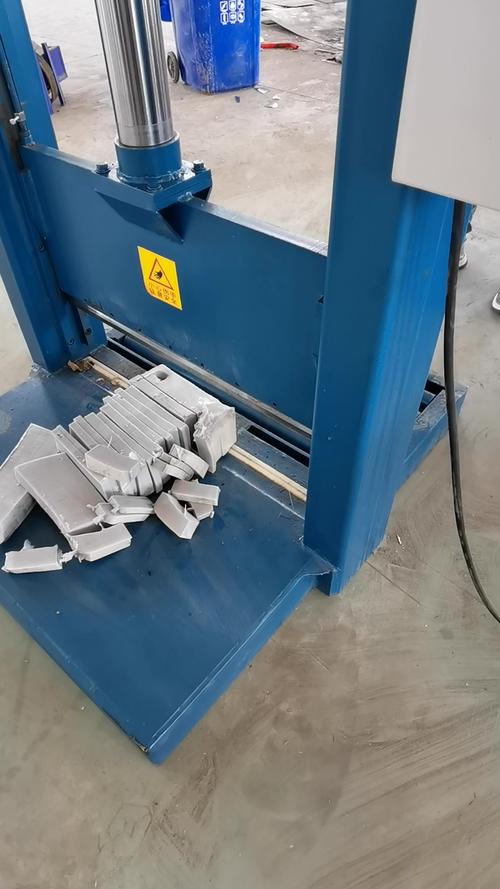 不同行业用切胶机,要求差得十万八千里
我举两个实际的例子,你就懂了。
第一个是医用丁基胶塞行业。
去年淄博那家做药用胶塞的老板,找我诉苦,说之前贪便宜找了个小切胶机厂家,做出来的机子切出来的胶块公差超了0.1mm。
压出来的胶塞壁厚差一大块,过不了药监局的无菌检测,整整二十吨原料废了,亏了小一百万。
后来找正规厂家重做了刀轴,做了两次动平衡,把公差控制在0.01mm以内,切出来的胶块个个规整,直接过检。
医用行业,对精度和卫生要求高,机身不能有卫生死角,方便清理,这就是差异化要求。
第二个是工程轮胎翻新行业。
广西那个做工程胎翻新的老客户,之前买的切胶机,切1200mm宽的预硫化胎面胶,台面短,压料没压紧,切出来的胶面一头翘。
铺到旧胎体上,粘不牢,卡车跑三千公里就掉,客户投诉不断。
后来找切胶机厂家专门给加长了200mm的台面,加了分段液压压料,现在切出来的胶面整整齐齐,粘上去能跑一万多公里。
这个行业要的就是能切宽料,吃刀够劲,对精度要求反而没那么高,功率得大。
现在都喊着进口替代,原来高端切胶机都是德国日本的,现在国内不少切胶机厂家做得不比进口差,价格只有三分之一,挺好的。
绿色制造这块,现在都换成伺服驱动了,比原来普通液压驱动省30%的电,一年下来电费能省出小十万,这是真好事。
可行业有个不愿公开说的难题。
就是现在切胶机的国家行业标准,还是十多年前定的。只要求新机出厂的刀具硬度,根本没要求连续切割50吨橡胶后的磨损量。
很多小厂家为了降成本,刀具用普通Cr12MoV,不用耐磨高速钢,成本差一倍。你买的时候不说,等你切个二三十吨,刀钝了切不动了,厂家就说你使用不当,不给换。
你找地方说理,标准里没这条,只能吃哑巴亏。
我干了二十年,总结了一句土话。
买切胶机,不能光看报价单上的数字,也不能光看展厅里亮闪闪的样机。
“买设备就像摸牛肉,得摸骨头硬不硬,不能光看膘厚不厚。”
说白了,切胶机厂家靠谱不靠谱,看他敢不敢给你保三年精度,敢不敢把机身材质写进合同里,虚的玩不了。
你们有没有遇过那种参数写得完美,用起来全是坑的切胶机?有空唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:资深老工程师聊切胶机厂家:藏在钢板里的行业门道
文章链接:https://www.yxqcspc.com/15717/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
