2026-09-16 11:58:43 分类:商机
上个月刚上班,门口就冲进来一个戴安全帽的广东老板,裤腿还沾着橡胶屑,拉着我就说,老师傅你快帮我看看,我那台新炼胶机,开机才37天,直接**抱轴**了,整条线停了三天,损失小二十万。
我跟着去拆开机身一看,好家伙,辊筒轴头的淬火层才2mm厚,磨了不到一个月就露了软芯,这不抱轴才见鬼。
说白了,这就是找了小炼胶机厂家偷工减料的锅。你买机器的时候光看价格低二十万,哪想到人家从里到外给你砍了一半料。
挑炼胶机,别只看辊筒亮不亮
很多老板选机器,就蹲在样品那摸辊筒,觉得越亮越光滑就是好货。
说实话,亮不亮那是最后加工抛出来的,核心的东西藏在肚子里呢。
炼胶机的核心就是辊筒,正规炼胶机厂家做开炼机辊筒,浇铸的时候冷铁厚度要控制在**35mm**左右,才能保证辊筒整个断面硬度均匀。加工完之后同轴度误差不能超过**0.015mm**,转起来才稳,不会晃。开炼机的常规速比,正经厂家做的都是**1:1.18**,混炼起来吃料均匀,不会堆胶。
现在市面上主流两种辊筒材料,一种是合金铸钢,一种是普通灰铸铁。
铸钢的韧性好,抗冲击,哪怕你天天炼硬填料的炭黑胶,用上十年都不会裂,但是成本比铸铁高差不多三成。
灰铸铁便宜,脆性大,冬天开机器容易炸辊,但是外观上根本看不出来区别。
行业内通常不说但实际在做的妥协是什么?就是你砍价砍得太狠,厂家就悄悄把铸钢换成铸铁,告诉你这就是合金辊,你拿硬度计测表面,还都符合标准,芯子早换了,用个两三年出问题,人家早就不管了。
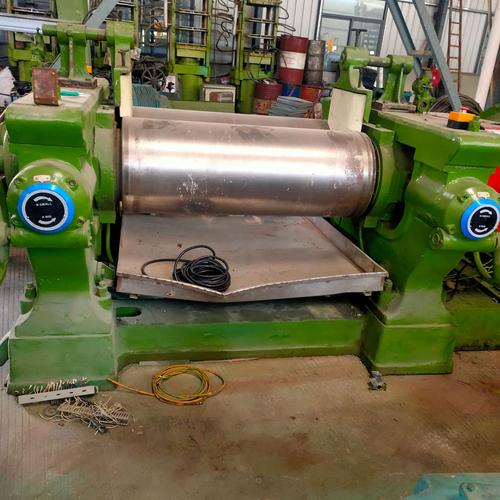 炼胶机车间加工辊筒实拍
不过话说回来,也不能全怪厂家,很多客户就认低价,你给真材实料他说你贵,转头就找别人了,换你你怎么做?
不同行业要的根本不是同一种机器
我干了二十年,见过太多客户买错机器,回去用不了,砸手里的。
炼胶机不是标准化产品,炼胶机厂家给不同行业做的配置差远了。
第一个场景,全钢半钢轮胎生产,对混炼均匀度要求高到离谱。去年山东东营一个半钢胎厂,图便宜找小厂拿了一台20升密炼机,开机三个月,混炼出来的胶料炭黑分散度不合格,做出来的轮胎胎面容易掉块,次品率一下涨了4个百分点,损失比买机器的钱还多。后来找正经炼胶机厂家换了加压密炼机,把上顶栓压力稳在0.5-0.7MPa,分散度直接达标,次品率降到0.8%不到,半个月就把差价赚回来了。
另一个场景,医疗级硅橡胶制品,要求绝对无杂质。深圳有个做医用硅胶塞的厂,原来用普通炼胶机,轴封用的是普通丁腈橡胶,磨下来的胶屑混进原料里,杂质率万分之三,过不了医疗认证。找炼胶机厂家定制,把轴封换成聚四氟乙烯的,还给料斗加了全封闭防尘罩,现在杂质率降到十万分之一,直接拿到了FDA认证,订单翻了一倍。
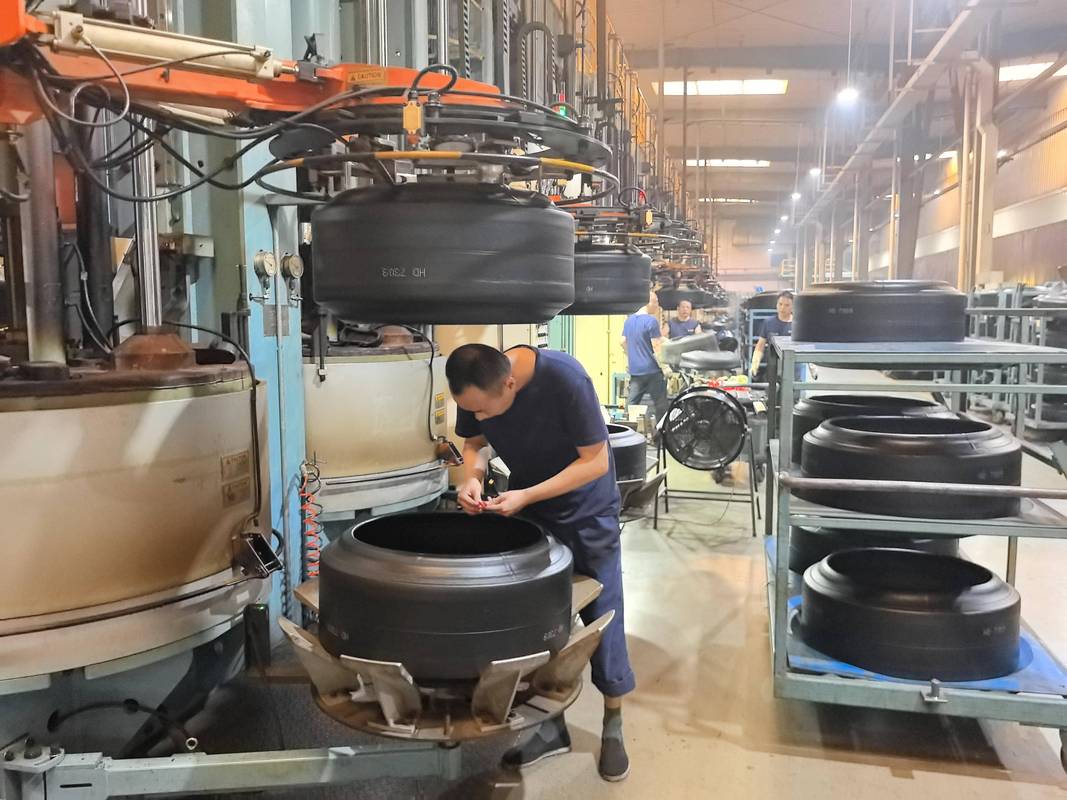 轮胎厂密炼机生产车间现场
说白了,你做什么行业,就得找对应做过这个行业的炼胶机厂家,别拿着通机就想用,那肯定出问题。
新风口下藏着不少暗坑
 新风口下藏着不少暗坑
这两年进口替代火,原来买日本神钢、德国克虏伯炼胶机的客户,都转头找国内炼胶机厂家了,确实,现在国内头部厂家的技术,不比进口差,价格只有一半,售后还快。
很多厂家都在做绿色改造,加了变频伺服,一吨胶能省15%的电,一年下来省不少钱。
但是有个行业内不愿公开的难题,我今天说出来,大家都留心。
现在辊筒耐磨腐蚀的国家标准,还是二十年前定的,那时候都是炼普通天然胶,现在大家都炼特种胶,什么氟胶、氯丁胶、带腐蚀性的功能性硅胶,原来的标准根本不适用。很多厂家标的耐磨寿命10年,那是测普通天然胶出来的,你要是炼氟胶,腐蚀快,寿命直接砍三分之二,出了问题,厂家就说你使用环境不符合要求,概不负责,你说理都没地方说。
还有很多厂家吹智能制造,说能自动混炼自动上料,其实很多功能都是花架子,对于中小厂来说,根本用不上,还多花几十万买这个功能,纯纯交智商税。
我今天在车间给徒弟修机器,还跟他说,买炼胶机,“一分钱一分货,肯下真料才是好货”。
你别看着参数都一样,这里砍一毫米,那里换一种材料,用的时候问题就全出来了。
你们干橡胶这么多年,有没有碰到过炼胶机厂家偷工减料的坑?欢迎来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟炼胶机打了20年交道:炼胶机厂家那些藏在机架里的门道
文章链接:https://www.yxqcspc.com/15721/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
