上个月后半夜,我刚换完衣服要走,车间门被撞开,进来一个穿工服的老哥,脸都白了。
“张哥,救个急!”他拉着我就往外走,车斗里拉着一台刚拆下来的封箱机。
说客户十万套洗衣液订单等着发,机器封箱歪了三天了,换了三个调试工都没弄好。
我蹲下来拿表一测,机架基准面歪了1.2毫米。就是这点小差距,整十万套货差点全废了。不用问,买的时候贪便宜,找了不知名小厂做的。
选包装机械,先看这三个硬参数
很多人选机器就看速度,看价格,根本不看骨架。我干这么多年,认准三个数。
第一个是机架钢板厚度,小作坊偷料,用8mm的钢板焊完就喷漆,正经做机器的包装机械厂家,最少用12mm的钢板,焊完还要去应力退火,放半个月再加工,不然用不了多久就变形。
第二个是切刀的跳动公差,国标给的上限是0.05mm,靠谱的厂家会偷偷把公差控在0.02mm以内,切出来的袋口整整齐齐,不会连刀毛边。
第三个是输送线的速度误差,不能超过±2%,速度差一点,跑个几千袋下来,定位就歪出十万八千里。
现在主流有两种机架方案,全焊接和一体铸造。焊接成本低,比铸造便宜快三成,运输安装都方便,缺点就是应力难消,时间长了大概率变形。
铸造刚性好,用十年都不歪,就是太重,运费翻一倍,整体成本高很多,中小客户吃不消。
说实话,行业内通常不说但实际在做的妥协是什么?多数厂家对外吹自己是全铸造机架,其实就是浇两个头尾铸件,中间用焊接钢板接起来,价格比纯铸造便宜,刚性也比纯焊接好点,说出去还好听,就赚这个信息差。
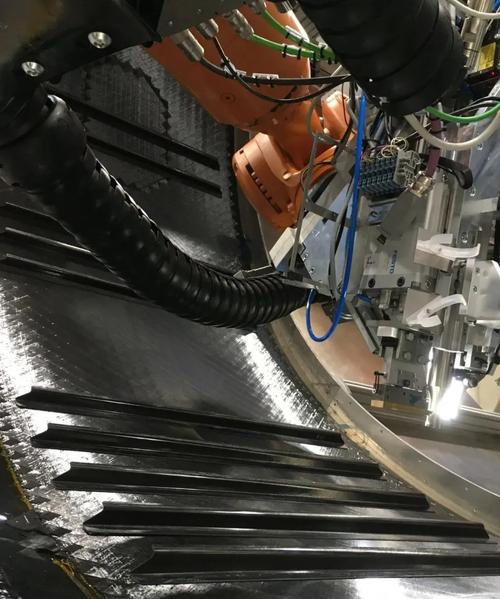
不同行业,要求差得不是一点半点
去年冬天,给胶东一家做速冻鲅鱼水饺的厂子改机器。他们车间常年零下30度,原来买的机器,一到后半夜液压阀就卡,切出来的水饺盒歪歪扭扭,一天少出三千盒。
为啥?普通包装机械厂家做机器的时候,根本没考虑极端低温环境,用的普通抗磨液压油,零下十几度就稠得像猪油,阀杆当然动不了。
我们给换了-45度的低凝液压油,机身加了一圈伴热带,把液压站温度稳在10度以上,用到现在,没出过一次卡壳。
另一个案例,广东佛山那家做膏药贴的,要求每袋的切口对准印刷线,误差不能超过1毫米。原来找的厂家,用的普通开环步进电机,跑个一万袋就丢两三个步,误差直接超了,一天要报废好几百袋。
我们给换了1万转的闭环伺服,加了每日自动零点校正,现在跑几十万袋,误差都能控在0.3毫米以内,合格率稳定在99.98%。
说白了,不同行业的痛点不一样,靠谱厂家会给你针对性改,不靠谱的就拿通用机器糊弄你,出了问题全是你的错。
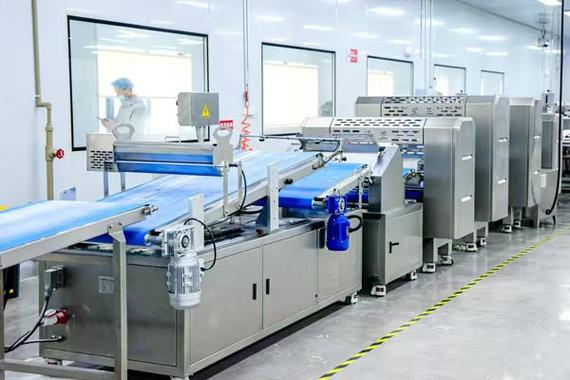
新风口下藏着看不见的暗礁
这两年国内包装机械厂家起来得真快,都在搞进口替代、智能制造。原来那种八工位给袋式包装机,全得买德国的,一台要一百多万,现在国内大厂做出来,精度速度都差不多,一台才三十多万,很多客户直接就换国产了,这是好事。
绿色制造也是,现在客户都要一级能效电机,算过账,一级能效比二级能效,每台机器一年省电12%左右,两三年就能省出买机器的差价,大家都愿意加钱上好电机,方向没错。
不过话说回来,行业里有个不愿公开说的难题,就是标准滞后。现在的通用包装机械标准,还是十几年前定的,那时候哪有这么多可降解包装材料?
现在客户都换可降解膜了,这种膜比传统PE膜软,弹性大,拉扯率差10%都不止,现有标准里根本没要求机器适应这种材料的参数。
很多小厂家卖机器的时候不说,等客户回去换了可降解膜,天天卡袋切不准,出了问题就推,说客户的材料不合格,不是我机器的问题。其实就是没按新材料优化张紧机构和定位参数,客户吃哑巴亏,投诉都没地方说理,因为标准里根本没这条。
我这两天在车间给那台歪了的机器刨基准面,心里一直在想。
干了二十年机械,我就认一句土话:”买包装机,别光看彩页参数,得蹲厂家车间摸三个小时机架”。
你摸一摸机架喷完漆平不平,掂一掂切刀分量,看一看导轨有没有锈,比什么天花乱坠的宣传都管用。
你有没有遇过那种吹得神乎其神,实际用起来全是坑的包装机械?有空来聊聊。
