2026-09-16 20:49:44 分类:商机
上周三早会刚坐下,销售小张撞开门冲进来。
江苏那批120件柴油机曲轴箱,客户全退了。
说装完轴跑合三分钟就抱轴,整批都不合格。
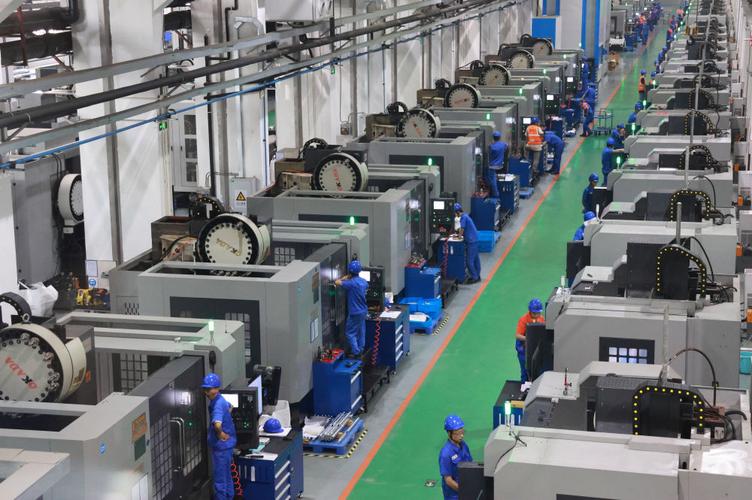 机械加工车间手工铰孔操作现场
差一丝,就是几十万的损失
质检翻了三天的出厂报告,每个孔的尺寸都卡在公差范围内。
看不出问题在哪。
我挑了两件拆解开,拿圆度仪扫了一遍。
哦,原来两个主轴承孔的圆度超了0.012毫米。
就差这一根头发丝八分之一的量,差点赔掉几十万的货款加返工费。
很多新手觉得铰孔就是给拉荒完的孔抛个光。
精度差不多就行,尺寸对了就合格。
说实话,这行摔过跤的都知道,铰孔精度才是很多高端活的命门。
藏在数字里的门道,行业不说的妥协
铰孔本来就是半精加工,吃刀量就丁点大。
粗铰一般留0.05到0.15毫米的余量,精铰最多也就留0.02毫米。
多一点,铰刀扛不住,少一点,孔面揉不光,精度就飘。
现在主流就两种铰刀,高速钢和硬质合金。
高速钢便宜,韧性够,碰到铸件带点砂眼夹杂,也不会直接崩刃。
缺点就是不耐磨,干个80件左右,精度就开始往下掉,得重新磨。
硬质合金铰刀硬,耐磨,干个上千件精度都稳得一批,就是太脆,碰到一点硬度不均直接碎刀,一把刀大几百,碎一次心疼半天。
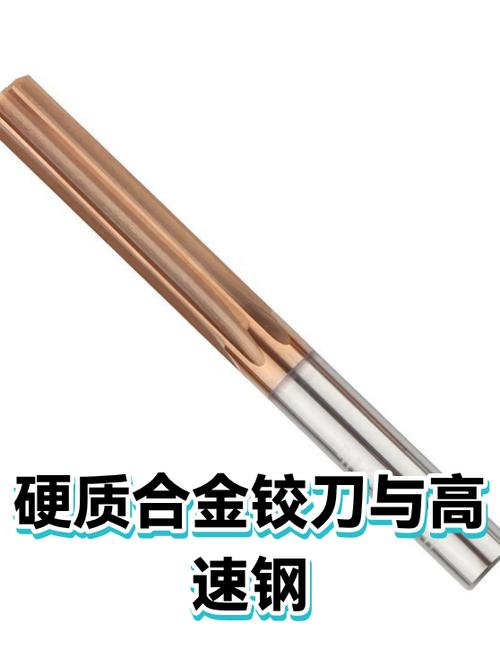 高速钢铰刀与硬质合金铰刀实物对比
行业内不说,但大家都在这么干的妥协是什么?
批量活接了,甲方压成本压的凶,怎么办?
前面粗铰用便宜的硬质合金铰刀开,最后留0.01毫米余量,用一把磨过好几次的高速钢铰刀精铰。
首件检验尺寸肯定合格,能过。只要别差太多,没人会挨个测圆度圆柱度。
反正出了问题,那都是后期装配的事儿,对吧?
说实话,我是不赞成这么干的,但是架不住老板要省钱接活。
这行就是这样,你要精度还是要利润,本来就掰不开。
不同行业的要求,差的可不是一点半点
 不同行业的要求,差的可不是一点半点
就说刚才的柴油机主轴承孔,要的是什么?
圆度同轴度都得卡进0.01毫米以内。
主轴承瓦是薄壁的,压进孔里,孔不圆,瓦就跟着变。
配合间隙差个0.01毫米,转起来就是过热抱轴,没跑。
去年我还碰过一个液压阀块的活。
一开始我们按常规公差做,交过去人家说内漏超标,达不到16兆帕的额定压力。
我们拆了测,尺寸没错啊,后来拿圆柱度仪一测,哦,孔的锥度差了0.008毫米。
人家液压阀阀芯和阀孔的配合间隙本来就只有0.01到0.02毫米,差这点,压力直接漏没了。
最后我们把铰孔进给量从每转0.2毫米降到0.1毫米,慢工出细活,才达标。
你看,同样是铰孔精度,一个要0.01,一个要0.005,要求完全不一样。
准过头了成本翻几倍,甲方也接受不了,合适才是最好的。
这两年进口替代喊的凶,原来用德国进口铰刀的厂,很多都换国产了。
我试过几家国内大厂做的涂层硬质合金铰刀,精度稳定性真不差,价格才进口的三分之一,真香。
但是有个行业不愿公开说的难题,现在的国标只标了铰刀的外形尺寸公差,压根没提刃口的微观波纹度和微崩刃要求。
很多小厂做的铰刀,尺寸量着全对,拿到机床上一用,铰出来的孔肉眼看着光滑,微观下全是小波浪,用不了三个月就磨损漏油,你找谁说理去?
标准滞后,吃亏的还是下游干活的。
干了二十年,我总结的土话就是。
铰孔留三分,靠刀不靠人。
余量别卡太死,选对刀比你调一百遍机床都管用。
那些理论上算出来的最优参数,碰到工件里的一点砂眼,一点硬度不均,全白搭。
最后问一句,你们干铰孔的时候,碰到过最邪门的精度跑偏是什么事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铰孔精度:车间干20年攒出来的实操干货
文章链接:https://www.yxqcspc.com/15752/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
