2026-09-16 21:26:43 分类:商机
半夜十二点。
调度电话打进来的时候,我刚躺上床。
“王工,出事了。”
我鞋都没穿好就往车间跑。那批发往航空主机厂的7075铝合金整体框,我们磨了三天工艺,就为了抢交付,结果出厂前抽检,整个腹板表面全是规律的波浪纹。用粗糙度仪一测,超了要求三倍。
那声音我太熟悉了。就是铣削颤振。
为什么好好的铣削,偏要“抖”起来?
好多新手上来就骂刀具不行骂机床刚性差,其实哪有那么简单。
颤振说白了就是切削力的频率,刚好对上了系统的固有频率,共振了呗。
我们干了这么多年摸出来,当切削频率落在系统固有频率的95%到105%区间里,不出十分钟颤振就得起来。
还有两个要命的点。立铣刀的悬伸比超过4倍刀径的时候,颤振发生概率直接涨80%。薄壁工件壁厚低于1.2mm,不用刀带,工件自己就能抖出花来。
现在主流治颤振就两条路,一条买高端减震刀柄,一条直接调低切削参数凑。
减震刀柄好用是好用,一把进口液压减震刀柄动辄大几千,换一次刀成本够小厂工人半个月工资。调低参数倒是不花钱,加工效率直接砍一半,批量交付的时候能把你急死。
说实话,行业内通常不说但实际在做的妥协,你猜是什么?
批量活粗铣的时候,没人用新的减震刀柄,都是拿磨过几次的旧刀,降点转速进给凑,只要不崩刀就行。只有精铣那最后一刀,才舍得把减震刀柄拿出来用。
还有不少小厂商,做仿品减震刀柄,就是普通刀柄芯掏个洞灌铅,成本才一百多,翻十倍卖给不懂的新手,效果其实比普通刀柄好不了10%,但够忽悠人了。
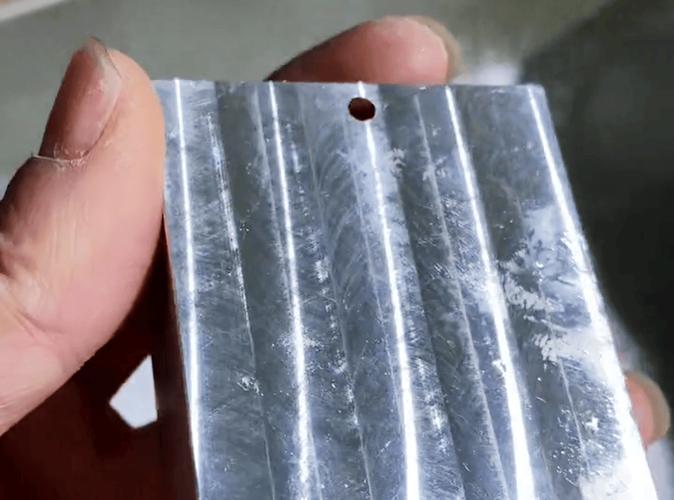 数控铣床铣削颤振刀痕对比图
不同行当,颤振的治法完全不一样
我干过的活跨了七八个行业,颤振的要求真的天差地别。
先说航空航天的薄壁结构件。前年我们给某所加工卫星舱体的蒙皮,壁厚只有0.7mm,要求表面粗糙度Ra0.8。一开始我们按常规工艺来,顺铣,进给1200mm每分钟,刀具悬伸150mm,切完一刀,整个蒙皮抖得像被揉过的纸,全是波纹。
后来怎么改的?把悬伸砍到110mm,进给降到800,顺铣改逆铣,每走一刀垫一个低熔点合金背撑,颤振直接就没了。这个行当,差一丝颤振,整个零件的强度就不达标,只能报废,容不得半点儿妥协。
再说说民用模具的型腔开粗。上个月我徒弟开一个45号钢的汽车保险杠模具型腔,用φ20的整体硬质合金刀,悬伸100mm,径向吃刀给了5mm,一开起来整个机床都晃,哐哐响,两分钟断了两根刀,损失小一千。
他找我,我让他换成同直径的镶齿错齿铣刀,每齿进给从0.2mm降到0.1mm,一下子就稳了。这个行当,开粗本来就是去除余量,表面有点小波纹没关系,后面还有电火花和抛光,只要不崩刀不抖断刀就行,效率优先,颤振只要不影响干活,没必要下死手治。
 减震刀柄与普通刀柄铣削效果对比
新机床新趋势里,藏着没说破的暗礁
 新机床新趋势里,藏着没说破的暗礁
现在都搞智能制造,好多新机床都带自动颤振抑制,说什么在线调参数,听起来挺玄乎。
国产机床现在做进口替代,也都跟着上这个功能。但是行业内不愿公开说的难题是什么?
所有的颤振预测模型,全是按理想工件理想机床算的。你想想,车间里的机床,用个三五年,主轴间隙大了,导轨磨出偏了,哪怕是新机床,同一个夹具夹的位置偏一厘米,系统刚性都不一样。模型算出来的无颤振参数,一上机该抖还是抖,根本不准。
还有标准滞后的坑。现在我们国家的铣削工艺标准,颤振允许误差还是十几年前定的,那时候哪有那么多高精度要求?现在做医疗植入物的钛合金骨板,要求Ra0.4,原来标准允许的微小颤振波纹,放在现在就是废品,你拿标准去跟客户说理,客户不认,你没地方哭去。好多厂都吃过这个亏,只是不说罢了。
不过话说回来,干了22年铣削,我最信奉的还是老师傅传下来的土话:
“铣颤找悬伸,刀软往下降。”
说白了,真碰到颤振,先别急着换刀换机床换刀柄,先看看刀具是不是伸太长了,再降点转速进给,十有七八就能解决,哪用得着那么多花里胡哨的?
你们车间治铣削颤振,有什么独一份的土法子?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊铣削颤振:书本没说透的车间实操经验
文章链接:https://www.yxqcspc.com/15754/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
