2026-09-16 22:09:48 分类:商机
后半夜砸我门的烂摊子
上周三后半夜两点,值班室的门被拍得咚咚响。
调度小李脸白得像纸,说给风机厂做的那批叶轮,废了三个。
原来车间图省钱,拿四轴改工艺干,叶面扭得太厉害,加工完变形超差0.2mm,客户要退货。
最后没办法,连夜开了那台老五轴,连干十二个小时,把三个废坯救回来两个,才没误了交货期。
你说五轴这东西,平时没活的时候大家都觉得是摆设,真碰到硬骨头,还就得它开口。
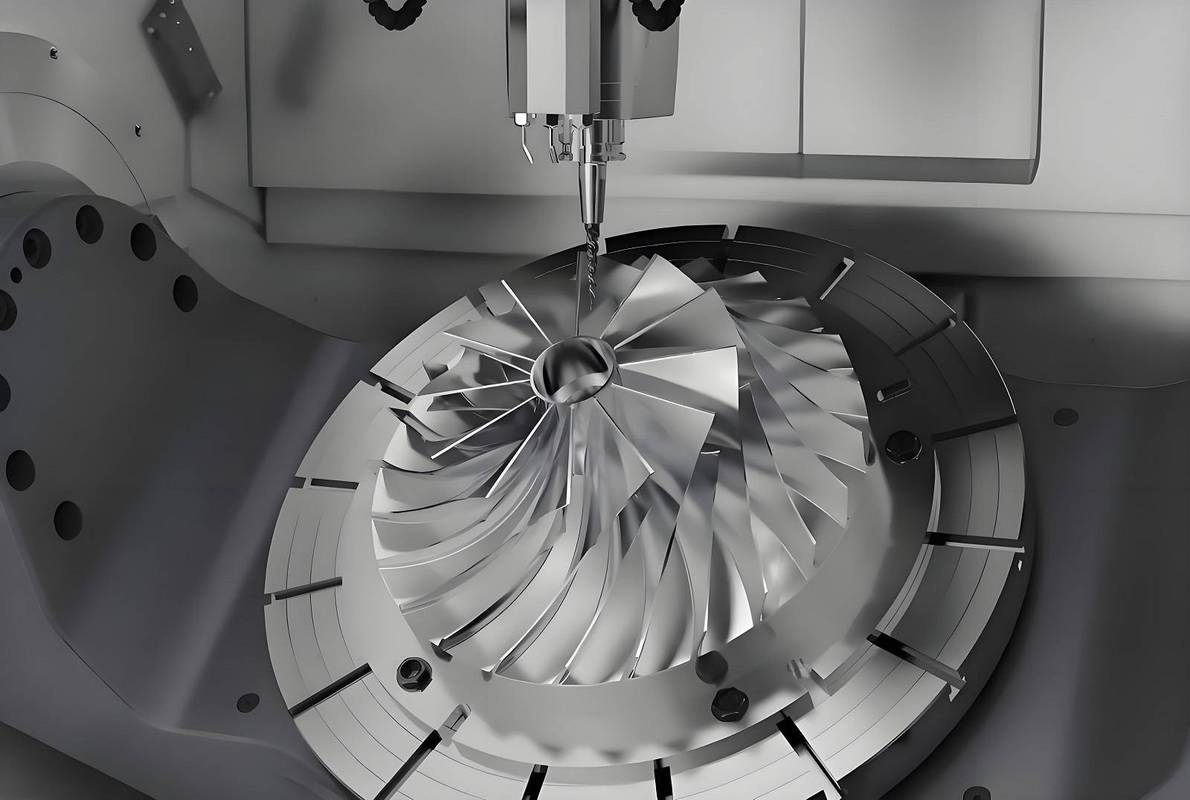 机械车间五轴联动加工叶轮现场
揭开五轴不说透的那层纸
很多人听着五轴联动玄乎,说白了就是除了XYZ三个直线轴,多了两个可以转的摆轴,刀具能跟着工件型面变角度。
不是加两个轴就叫五轴。
核心是联动,五个轴一起动,不是动完一个再动另一个。
说实话,干这行久了,我见过太多花一两千万买设备的老板,根本没摸透这里的门道。
行业里两条主流路线,摇篮式转台和双摆头,各有各的糟心。
摇篮式刚性好,定位精度能做到±0.005mm,摆轴反向间隙必须小于0.001度,干小零件精度稳得很,缺点就是转台尺寸摆死了,超过一米的零件根本塞不进去。
双摆头不一样,转台固定,摆头动,几米长的大型模具也能放,缺点就是头悬着,刚性差,精加工的时候吃刀量超过0.15mm就容易震刀,出来的面全是麻点,还得人工抛。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
绝大多数中小厂,买五轴根本不是为了干五轴的活。
就是摆那里撑门面,接订单的时候说我有五轴设备,底气足,价格能报高一点,平时把联动功能一锁,当成普通三轴加工中心用,赚点散活的加工费。
说出来不好听,但真的是绝大多数厂子的现状。糟蹋东西吗?真糟蹋。可人家要吃饭,也没说错。
真能用对的没几个行业
航空航天是用五轴用得最狠的地方。
去年我们接了航发院的试验叶片订单,叶身扭曲度超过35度,壁厚最薄的地方只有1.2mm。
一开始不信邪,拿四轴试了五片,全废。打三坐标,型面公差要求0.02mm,四轴干出来最少超差0.08mm。
换五轴联动一次装夹,不用翻工装,不用换基准,干出来五片全过,合格率直接从20%涨到97%。
现在航空的核心结构件,离了五轴根本玩不转。
另一个用得不一样的是模具行业。
前两年给新能源车企做后保险杠的注塑模,型腔有很深的倒扣流道,还有复杂的分型面。
原来三轴干,得翻三次装夹,每次找基准都得偏个零点零几,最后合模的时候缝能宽出0.1mm,客户得返修整三天。
换五轴干,一次装夹把所有面都铣完,最后合模缝控制在0.02mm以内,省了多少事,师傅们都懂。
 五轴联动加工完成的航空发动机叶片成品
风口底下藏着暗礁
这两年进口替代喊得响,国产五轴做得越来越好了,价格只有德日进口的三分之一,很多厂子都换了国产货。
说实话,精度真不差多少,我试过几家国内大厂出的新机,干普通活完全够用。
但有个行业内不愿公开的难题,没人愿意提。
现在咱们国家五轴的精度标准,还是十多年前定的,只要求新机出厂的静态精度合格,根本没提使用一年之后的动态精度校准要求。
五轴用久了,摆轴的间隙会变,丝杠会磨,哪怕变化很小,干精密活就差很多。
很多厂子买了国产五轴,前两年用着没问题,第三年开始出废品,就说国产设备不行,其实根本不知道要定期拆了校摆轴间隙,标准里没写,很多新手调机师傅根本没学过这一套。
这不是设备的问题,是标准滞后带来的坑,坑了不少人。
我天天守着这台快15年的老进口五轴,每天开工前都得手摇摇头看看间隙,半个月校一次基准,这么多年了,精度还跟新的差不多。
我常跟徒弟说,五轴不养懒人,勤摸才出好活。
你说现在大家都搞智能化升级,都往无人车间走,可五轴这东西,离得开人手调吗?
你们厂那台放了两三年的五轴,最近一次校精度是什么时候?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年,我眼中真实的五轴联动加工
文章链接:https://www.yxqcspc.com/15756/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
