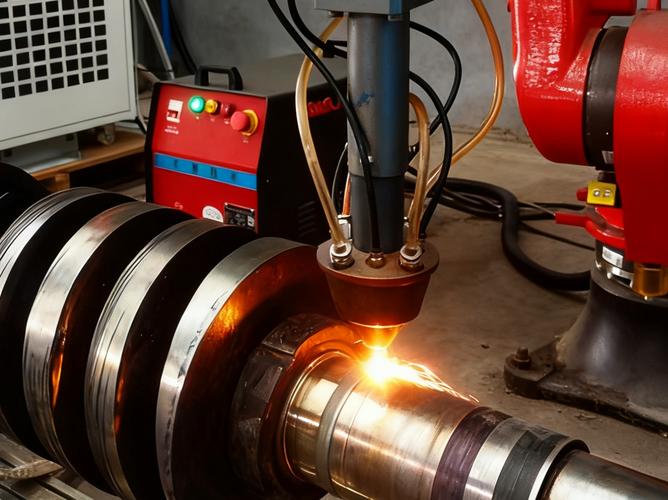
上个月中旬,天刚转凉,山西拉过来一根一米八的轧机主轴。
轴颈磨下去1.8毫米,抱轴烧过,乌溜溜的坑连坑。
徒弟小周蹲边上叼着烟说,这玩意儿废了,堆焊肯定弯,直接给客户退回去得了。
我踢了他一脚,谁说非得堆焊?这不还有激光熔覆嘛。
不是什么玄乎高科技,就是把焊做到微米级
说实话,早些年我也觉得这是忽悠人的噱头。直到零八年第一次碰进口设备,才知道这东西有多香。
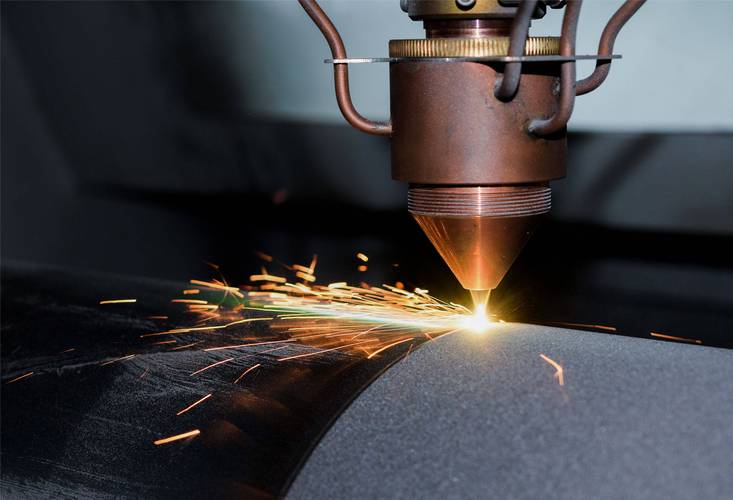
原理说穿了也简单,就是用高能量密度的激光,把合金粉熔化,一层一层堆在你要补的工件表面。
跟传统堆焊不一样,热输入小,工件不容易变形,熔覆层跟基体是冶金结合,不容易掉。
干我们这行的,三个数字记死了错不了。
熔覆层稀释率必须控制在5%以内,高了基体融化多,硬度就上不去。
我们车间干修复活,常用的功率段是2000W到4000W,大部分场景都能覆盖。
单层熔覆厚度一定要卡在0.3mm到0.8mm,太厚必裂,不信你试试。
现在主流两条路线,预铺粉和同步送粉,各有优劣。
预铺粉便宜,一套设备十几万就能开干,适合大平面批量加工,但是浪费材料,稀释率不稳,厚层容易出裂纹。
同步送粉精度高,材料利用率能到九成以上,稀释率好控制,就是设备贵,一套下来小一百万,门槛高多了。
不过话说回来,行业内通常不说但实际在做的妥协,你猜是什么?
不少小厂接活,报价报的是同步送粉的价格,实际偷偷换预铺粉做。省了成本还赚差价,客户拿到手测硬度也合格,两三年内看不出问题,等熔覆层掉了,早就过了保修期,找谁说理去。
不同行当完全不同的玩法,别拿通用配方瞎搞
我干了二十年,接过不下上千件熔覆活,不同行业的要求差得能有十万八千里。
就说矿山的齿辊破碎机辊齿吧,这活要求就是抗冲,耐磨。
去年晋北一个煤矿找过来,原来的高锰钢辊齿,原煤含矸石多,三个多月就磨穿一套,一套两万八,换都换不起。
我们给做了2mm厚的碳化钨镍基熔覆,调整了扫描路径减少应力,现在这套齿用了14个月,上周客户发照片过来,齿头还剩三分之一,够用到年底。这不,上个月刚拉了八套新齿过来做预熔覆。
换汽轮机叶片就完全不一样了。要求控制变形,耐腐蚀,还不能影响动平衡。
去年山东一个地方热电厂,四片末级叶片被汽蚀啃得满是坑,原厂换一片八万,还得等三个月货期,耽误发电一天损失十几万,赔不起。
我们用钴基合金做局部熔覆补坑,严格控制热输入,做完动平衡校正,一片才八千多,搞定。上个月停机大修检测,熔覆层一点腐蚀都没有,客户偷着乐。
风口上的技术,藏着没人说的暗礁
现在激光熔覆火得不得了,都讲绿色再制造,原来坏了就扔的大部件,现在修一修接着用,成本才不到买新的十分之一,谁不心动。
还有进口替代,早些年高端熔覆粉都得从德国买,一公斤卖大几千,现在国内大厂做的粉,纯度够,硬度稳,价格降了三分之二,我们现在百分之八十都用国产粉,没啥问题。
不过话又说回来,行业里有个不愿公开说的难题,就是标准滞后太严重。
现在的国标只要求你测表面硬度、熔覆厚度和外观,根本不强制要求做内部探伤和应力检测。
你想啊,厚熔覆层做完,里面很容易有肉眼看不到的微裂纹,应力没消干净,放半年都能自己裂开来。很多小厂为了省成本,做完不做去应力退火,也不做超声探伤,低价抢活,出了问题就推说是客户使用不当,坑死人。
这两年资本涌进来,什么人都敢买个二手机器开厂,把行情搞得乌烟瘴气,真的不好干。
昨天调完那根山西主轴的熔覆路径,小周凑过来问,干了二十年,你有啥不传的经验?
我跟他说,我这有句土话,记一辈子就行:宁熔十层薄,不熔一层厚。
别信那些厂家吹的什么一次熔三五厘米,那都是赚快钱的干法,出问题是早晚的事儿。
你们平时干活,有没有遇到过放了大半年才裂开的熔覆层?有啥好用的去应力法子,不妨唠唠。
