上个月三号,我刚换完工作服,小李就拖着三根凸轮轴冲进来了,安全帽带子都歪了。
“张工!又废了三批!客户说硬度差了8度,整批退回来了!”
我蹲下来摸了摸断面,淬硬层浅得离谱,心一下子沉到脚底。
这台高频淬火机买了才不到两年,当时图便宜,比市价低了快四万,找的小厂家。当时拍胸脯说跟大厂一样能用,结果呢?这不,出事儿了吧。
藏在参数里的门道,厂家不会主动告诉你
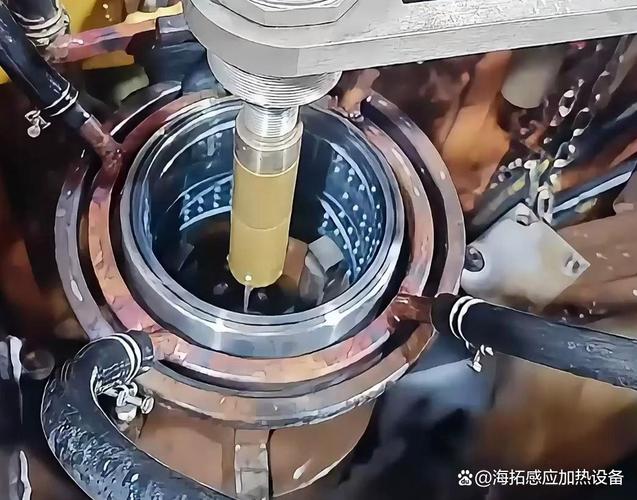
高频淬火说穿了就是电磁感应加热,把工件表面快速烧红,喷水冷却,硬得快,变形还小。
很多人选设备只看总价格,不问核心参数。
淬硬层深度,汽车凸轮轴要求1.5-3mm,农机大齿轮要2-4mm,感应圈和工件的间隙必须控制在1-3mm,差个一毫米,硬度就能差出去五六度。
现在主流两种功率器件路线,一种是IGBT模块,一种是MOS管。
IGBT耐过载,稳定性强,做大工件连续淬火,用上十年都不怎么出问题,就是成本高。
MOS管便宜,适合小工件小件高频淬火,但是连续开四个小时以上就容易过热烧管,只适合小批量加工。
说实话,行业内通常不说但实际在做的妥协,就是很多小厂家拿拆机翻新IGBT模块冒充全新原装。
价格能比用正品的便宜三分之一,卖给你时候什么都敢承诺,等过了一年保修,管子出问题,换一根就要大几千,算下来比一开始买全新的还贵。我见过不止一家厂子,省了几万买设备,一年亏几十万的废品钱。
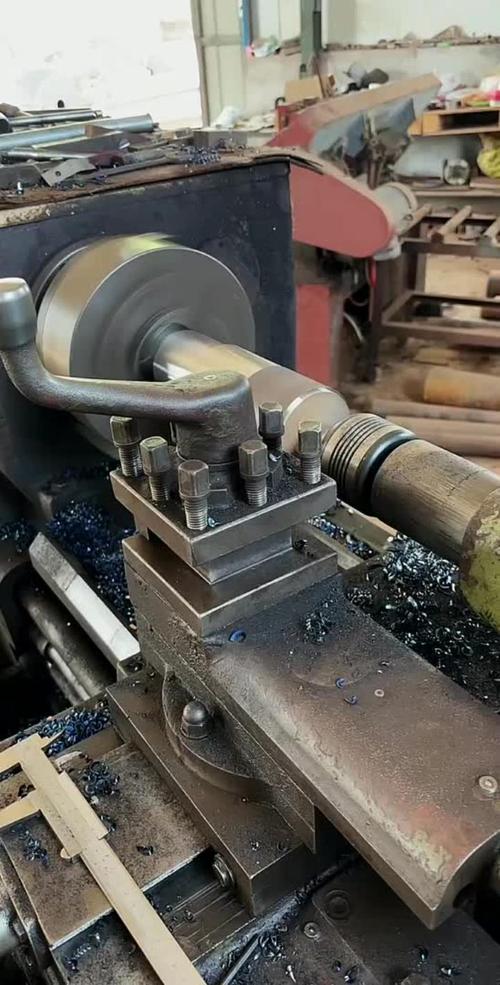
不同行业吃饭的家伙,要求差得远
汽配行业做发动机零部件,对精度要求卡得死,差一丝都不行。
就说我们这次出问题的凸轮轴,原来那台小厂家的设备,频率固定不能调,粗轴细轴用同一个频率,要么芯子热透了变形超差,要么表面没烧够淬不上硬度。
后来换了江苏一家做了三十年的高频淬火机厂家,人家上门给我们测了工件的磁导率,专门改了感应圈的匝数,还给我们做了可变频率的调试,现在废品率从原来的12%降到1.2%,一个月省出来的废品钱都够还设备分期了。
换个行业,做工程机械配件,要求完全不一样。
我们隔壁车间做挖机销套,那玩意天天磨,要求表面淬硬层够深够均匀,芯子还要有韧性抗冲击。原来那家高频淬火机厂家做的设备,进给用普通齿轮传动,间隙大,走起来一卡一顿,淬出来硬度差能到5度,销套装到挖机上,三个月就磨穿了,客户天天找上门堵门。
后来换了一家厂家,改成滚珠丝杠进给,把进给速度锁死在每分钟35mm,淬出来硬度差不到1度,现在销套能用到两年多,客户再也没投诉过。
新风向里藏着看不见的暗礁
这几年进口替代做得风生水起,原来大家都抢着买德国进口的,一百万一台,修一次等半个月,配件贵得离谱。现在国内好的高频淬火机厂家,三十万就能拿下同等性能的设备,售后还随叫随到,上午打电话下午就能来人修,不比香吗?
还有绿色制造这块,新设备都改了谐振节能电路,比十年前的老设备省电30%,我们车间一个月电费就能省小两万,这都是真金白银落袋的。
不过话说回来,这里头有个行业不愿公开的难题,也是标准滞后带来的大风险。
现在现行的设备标准还是十多年前定的,只要求厂家标额定输出功率,根本没要求检测实际加热效率。很多厂家就钻这个空子,虚标功率,标100KW,实际有效输出只有70KW,你买回去淬大工件根本淬不透,干活慢一半,找厂家说理,人家拿国标给你看,说我没违规,你打官司都赢不了。多少刚开厂的年轻人栽在这个坑上,攒了多少年的家底都赔进去。
昨天我去机修房拆那台旧机子,果然拆出来的IGBT就是翻新的,管脚都焊过好几次。
我干了二十年车间,说一句老师傅的土经验:买设备就像找搭伙干活的师傅,别光看彩礼要得少,要看手里真有没有硬活。
你们做机加工的,这么多年有没有碰到过高频淬火机厂家的坑?有空一块儿唠唠。
