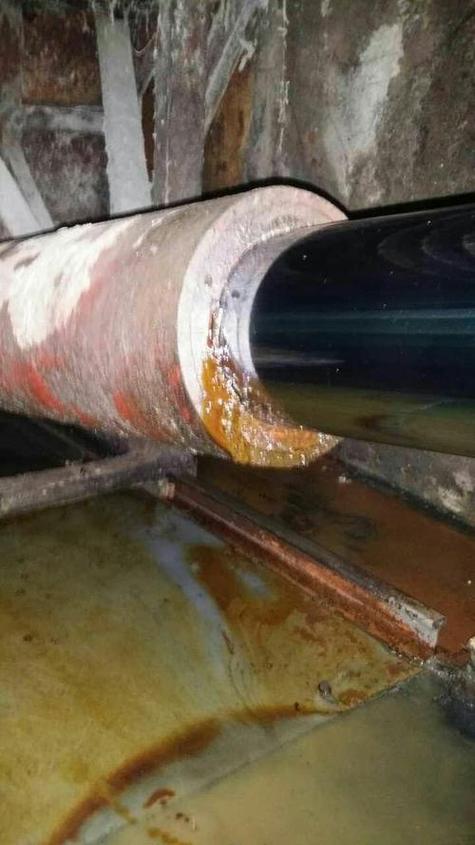
去年夏天接了个投诉,老客户退回来整整三批液压油缸,说用了不到三个月,内泄漏得连设备都开不动。 拉回车间拆缸,我手刚伸进缸筒摸了一把,就知道问题出在哪。 新来的工艺员涨红了脸跟我掰扯,说磨完滚压完,粗糙度仪打出来就是Ra0.8,完全符合图纸要求,凭什么退? 我掏了个放大镜递给他,你看看缸壁的纹路,是不是看着亮得晃眼,放大了全是没填平的尖峰? 滚压光整这活,很多厂干了十几年,都没摸到边。 拆解后漏油的不合格液压油缸内壁 看起来没门槛,实则全是看不见的规矩 看起来没门槛,实则全是看不见的规矩 很多人以为滚压光整就是拿个珠子在零件表面滚一圈,抛亮就行,哪是这么回事。 它根本不是切屑加工,是靠滚压头的硬珠挤压金属表面,让峰谷产生塑性变形,把凸峰压进凹谷,顺便在表层留下残余压应力。 不说废话,我干了20年,三个参数刻在我机床操作杆上:进给量必须卡0.1-0.3mm每转,滚压力要刚好是材料屈服强度的1.2倍,滚压完的硬化层深度得保证在0.2mm-0.5mm,少一点都不行。 现在主流路线就两种,固定滚珠滚压,和浮动滚压头。 固定的便宜,一套千八百块,效率还高,装上去就能干,但是对刀要求严,差个几丝就会压偏,壁厚不均匀。浮动的好,能自适应零件的公差,滚长缸筒内壁特别顺,但是一把头就要大几千,换一次珠成本也不低。 说实话,行业内有个不说的妥协。 小批量接活,或者赶订单的时候,十家有八家都会用固定滚压头凑活。反正只要粗糙度仪打出来Ra达标,图纸就认,用户也看不出来,能用多久,全靠运气。 谁会跟钱过不去呢?对吧? 不同行业用,完全是两个路数 就说液压行业,滚压光整的核心需求是密封。 刚才那批退回来的油缸,就是工艺员图快,把进给量调到了0.6mm每转,走刀快了,表面看着亮,Ra也够,可实际上只有表层一点点被压到,里面还是原来的尖峰,密封件在里面来回磨,三个月就磨穿了,不漏才怪。 后来我们整批重滚,进给降到0.2mm,多走一遍刀,每根缸筒多花五分钟,后来客户用了快两年,连个渗油的都没有。 合格与不合格滚压光整液压油缸内壁对比 再说说汽车转向器的蜗杆轴,完全不一样。 这里滚压根本不是为了粗糙度,是为了残余压应力,抗疲劳。 前几年我们给主机厂供蜗杆,一开始按老工艺滚压,做完测残余应力,居然是拉应力210MPa,跑合测试做了不到一万次,就有断轴的。 后来调滚压力,把滚压头往下多压了三丝,做完再测,残余压应力直接到340MPa,再做跑合,三万次都没断,寿命直接翻了三倍还多。 说白了,不同地方用,诉求差十万八千里,哪有什么通用工艺? 新机会底下,藏着没人说的暗礁 新机会底下,藏着没人说的暗礁 这两年进口替代喊得响,原来高精度滚压头全靠德国进口,一把要三四万,现在国内不少厂做的也不差,精度能稳在1μm以内,价格才不到三分之一,确实给我们省了不少钱。 绿色制造这块,滚压也确实比传统磨削研磨省劲,少了研磨的废渣,也省了不少切削液,算下来一吨零件能省三十多度电,实打实的好处。 不过话说回来,有个事行业没人愿意公开说。 现在的国家标准还只卡Ra,也就是轮廓粗糙度,根本不要求测表面支撑率tp。滚压最容易出的问题就是Ra好看,支撑率不够,表面全是虚的,看着亮,实际不耐用。 可标准不要求,你就得按标准验收,很多厂就钻这个空子,只要Ra合格就出货,用户用坏了,还以为是自己使用不当,根本不知道是滚压偷工减料了。 这个风险,真不是小问题。 回到车间,我天天跟徒弟说,老辈传下来的土话:“滚压看亮不看深,十有八九要砸门”。 什么意思?就是别光看表面亮不亮,粗糙度够不够,一定要摸透滚压的硬化层够不够深,应力对不对,不然出了问题,砸的是自己的招牌。 你们有没有遇到过,图纸验收全合格,就是用不住的滚压零件?不妨唠唠。