2026-09-17 05:30:51 分类:商机
上周仓库拉过来一根废曲轴。
客户老板跟在后面脸黑得像掉漆的钢板,开口就骂。
三个月前刚修完的1200吨注塑机,又抱轴了。
拆开一看,曲轴轴颈的镀铬层掉了指甲盖大一块,刚好卡在滑动副里,硬生生拉了半米深的沟。
我摸了摸掉块的断面,不用测就知道问题出在哪。又是图便宜找了街边小镀厂,偷换了工艺。
电镀硬铬这东西,看起来谁都能做,水深得能淹死人。
藏在参数里的门道和妥协
很多新手上来就问,原理是什么?说白了就是通电把铬离子吸到工件表面,堆成一层硬壳。
说点真东西,不是课本上那套虚的。
三个关键数字,记死了。
做结构件镀硬铬,电流密度要卡到40到60安培每平方分米,差一点都不行。
镀液温度要控在50到60摄氏度,一般我们车间常年保持55度上下,误差不超过2度。
成品镀层硬度,合格的怎么着也得在HV800以上,好点能摸到1000,低于这个数,用不了一年肯定磨穿。
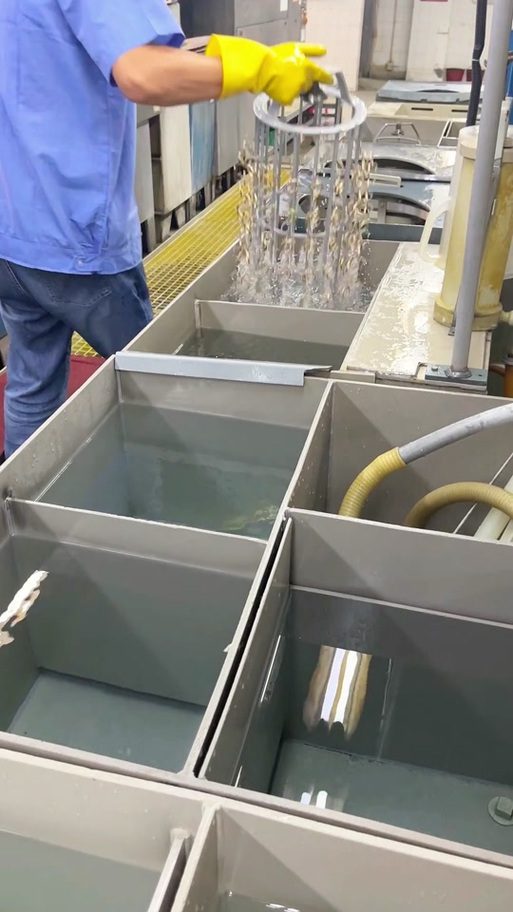 机械零件电镀硬铬加工车间现场
现在行业里有两条主流路线,一个是传统六价铬镀硬铬,靠硫酸根做催化剂。一个是加了稀土添加剂的改性镀硬铬。
说实话,改性的好处确实有,电流效率能从不到20%提到25%,镀得快,省电费,一吨活能省小一千块钱。
但坏处也要命,厚镀超过0.5毫米,内应力攒得快,冷却之后很容易炸纹掉块。
行业里通常不说,但是大家都在做的妥协是什么?
客户要求镀层厚度低于0.5毫米,对硬度要求不是极端高,那就用改性的,大家都省成本。
要是厚度超过0.5,要耐交变载荷,比如曲轴、轧辊这种,说破天也得用传统工艺。
别听业务员瞎吹什么新技术全替代,真出了事,他拍屁股走,你掏几十万换设备?
不同行当,完全不一样的要求
我干20年,镀过的零件没有一万也有八千,不同行业的要求差得能有十万八千里。
就说注塑行业的主轴曲轴。
刚才说那个抱轴的客户,当初就是小厂给镀了0.8毫米的改性硬铬,省了八百块钱加工费,最后换柱塞、修模板,连停工带损失花了快二十万。
这个场景要求什么?要耐往复磨损,耐液压油腐蚀,还要扛住每天几万次的交变应力。
我们做这种活,都会留0.05毫米的磨量,镀完之后要放一周退火消应力,再上外圆磨精修,最后硬度怎么着也得HV900往上,能用五六年没问题。
另一个场景,印刷行业的压印辊。
去年东莞一个印刷厂找过来,说他们的压印辊镀完才半年,就总是掉墨,印出来的袋子花一块白一块。
拆过来一看,镀层硬度不均,辊子两端差了HV200多,表面粗糙度差了0.8个微米,油墨挂不住。
压印辊要求的不是极致硬,是整根均匀。
整根辊几十厘米长,每一处的镀层厚度误差不能超过0.01毫米,电流密度差一点都不行。
我们给重新镀的时候,加了两个辅助阳极,把电流差控到2A以内,镀完磨完,人家用了两年多,还没出过问题。
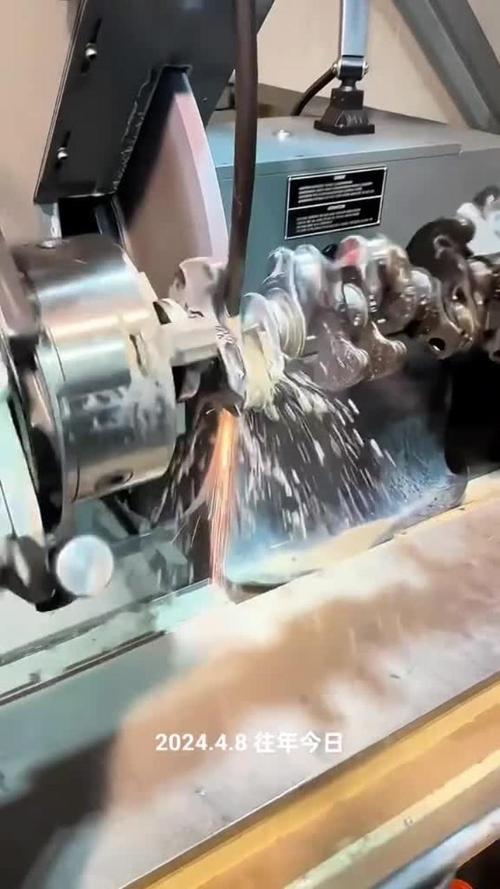 电镀后磨削完成的注塑机硬铬曲轴
不过话说回来,现在很多新客户上来就问,能不能镀更便宜的,我都笑。
一分钱一分货,这句话放在电镀硬铬这里,比啥都准。
新风潮里藏着的暗礁
 新风潮里藏着的暗礁
现在都喊绿色制造,进口替代。
六价铬污染大,大家都在推三价铬镀硬铬,国产铬酐也替代了进口的,价格砍了快一半,这本来是好事。
但是有个行业不愿公开说的难题,标准滞后了快十年。
现在的国标还是好多年前编的,对三价铬镀硬铬的厚度、应力、适用场景都没明确说法。
三价铬本身最多只能镀0.3毫米厚,厚了就炸层,但是很多客户要0.5毫米以上的硬铬层,怎么办?
很多小厂就瞒,打着三价铬环保的旗号,暗地里还是用六价铬,要么就是硬镀到0.5毫米,卖给客户,用半年就坏。
出了质量纠纷,拿不出统一标准说事儿,客户维权都难。
说实话,我见过太多追求所谓环保新概念,最后吃大亏的了。
我每天擦机床的时候都跟徒弟说。
镀硬铬,三分镀,七分磨。
你参数调得再对,镀得再好看,最后磨的时候吃刀量太大,烧伤了镀层,一样白搭。
干我们这行,别玩虚的,慢工出细活,比啥新技术都靠谱。
你们最近碰到过什么离谱的电镀硬铬质量坑?一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电镀硬铬:车间20年实操攒下的干货,比课本有用
文章链接:https://www.yxqcspc.com/15776/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
