2026-09-17 06:55:50 分类:商机
那天早上刚换完工作服,质检部就把一整箱半加工的轴甩我们工段门口了。
客户退的,全不合格。
磨完不到一周,轴表面发蓝,还频繁堵砂轮,这批货是给工程机械做的,公差卡得比脸还严。
班长拍桌子,说新来调机的小孩瞎选砂轮粒度。工段长叼着烟蹲地上摸了十分钟,舀一勺槽里的切削液放手里搓了搓,抬头就骂。
“谁配的液?浓度差了快一半!”
新小孩怯生生说,以为就是随便兑水,看原液放多了泡沫大,就多添了两桶水…
你看,没人把切削液配比当回事,出了事儿才知道,这玩意儿是真能让全车间白忙活半个月。
别拿配比当简单兑水,每一滴都算在成本和质量里
很多人觉得配比就是按说明书倒原液兑水,哪有什么技术内核?
说白了,配比的核心就是平衡润滑和冷却,对吧?
你要加工硬度高的材料,就得够润滑,减少刀具磨损。你要是高速切削,就得够冷却,别让工件热变形。
这里说三个干了二十年记到骨子里的数字:加工普通碳素钢的乳化切削液,浓度要卡准4%,上下浮动不能超过1%,夏天车间温度超过30度,浓度要比冬天降2%——不然温度高发酵快,用不到一周就臭得熏人。
现在主流就两种路子,一种是传统乳化油配比,一种是全合成切削液配比。
乳化油好处就是便宜,润滑性好,缺点就是容易发臭,用半个月就得换槽,废水处理还麻烦。全合成干净,用的时间长,冷却好,缺点就是润滑不如乳化油,贵,贵不少。
说实话,行业内有个不说的妥协。
很多接小单的加工厂,明明客户要求用全合成配比,他偷偷掺三分之一的乳化油进去,成本直接降三成,只要不是要求特别高的活,肉眼根本看不出来,就算用个十天八天开始发臭,提前放掉半槽添点新液,也就混过去了,真出不了大问题客户也不会查。
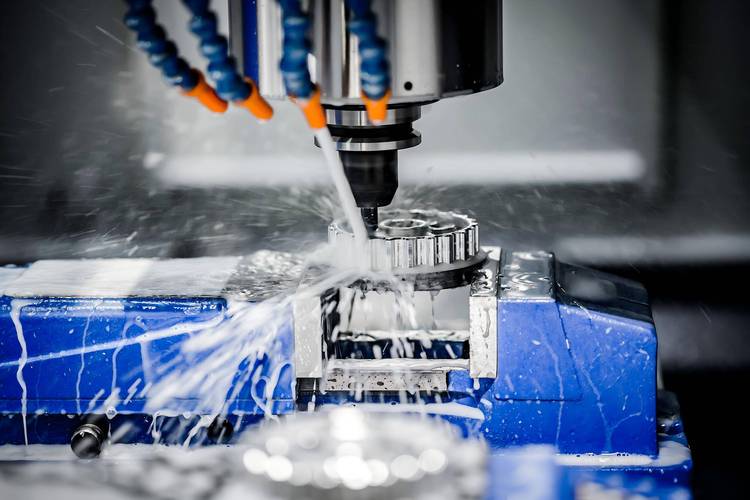 机械加工车间切削液现场勾兑实拍图
不过话说回来,真要做高精度活,这个妥协一点都不能做,差一点都不行。
不同行当的配比差,差一点就能出大事
第一个说汽车零部件的高速加工,之前我们给本地一家自主车企做发动机连杆,连杆是调质40Cr,高速冲切加精磨,原来按老经验配的8%半合成,天天出毛刺,每班都得停车挑不合格品,废品率快到3%。
后来找了原液厂的工程师过来调,直接改成12%的全合成配比,你猜怎么着?毛刺直接少了七成,废品率降到0.4%都不到,别说多省多少事了。
另一个场景就是模具钢的电火花线切割,我前两年帮朋友的模具厂解决过一个问题,做Cr12MoV的冷冲模,要求精度0.002mm,原来配的5%普通乳化液,切完放半天,变形量就超了0.003mm,客户退了三批货,赔了不少钱。
我过去一看,配比不对啊。线切割要排屑,还要防电解腐蚀,普通乳化液浓度不够,根本压不住变形。改成15%的专用线切割工作液配比,再每天过滤一次槽底的渣,变形量直接稳定在0.001mm以内,客户再也没说过什么。
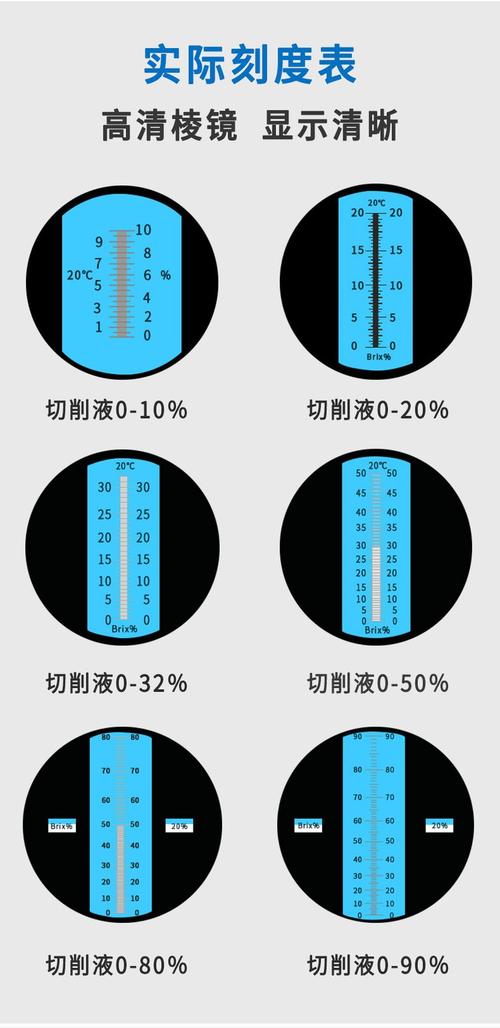 切削液浓度检测折光仪读数实拍图
新趋势底下藏着没人愿意说的暗坑
 新趋势底下藏着没人愿意说的暗坑
现在都喊绿色制造,进口替代,很多原来用进口原液的厂都换成国产的了,配比的要求也变了,很多生物降解型的原液,配比要求比原来的窄,浓度高一点就起泡,低一点就防锈不行,很多老师傅按老经验配,天天出问题。
有个事儿行业内没人愿意公开说。
现在国内的切削液标准,还是好多年前定的,只测PH值、防锈性这些基础指标,根本不测浓度稳定性,很多小厂做的原液,你刚配完的时候浓度对,放三天就分层,底部沉了一堆杂质,上层的浓度直接降了三四个点,你拿普通折光仪测都不准,因为悬浮杂质干扰读数,等你发现工件出问题了,整槽液都废了,几十万的工件跟着废,找厂家人家说你自己配比不对,你说理都没地方说。
好多厂吃了这个亏,也不敢往外说,怕客户觉得自己工艺不行,只能自己憋着。
我干这行快二十年了,天天跟切削液打交道,总结出来一句土话:浓了粘刀稀了烧,不差半分才出好。
哪有什么神乎其神的配比口诀,无非就是每天上班先舀一勺测测浓度,该添原液添原液,该兑水兑水,别偷懒。
你们车间遇见过哪些因为配比错了出的奇葩事儿?有空一起唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:切削液配比:车间摸了20年才摸透的隐形门道
文章链接:https://www.yxqcspc.com/15780/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
