2026-09-17 09:16:44 分类:商机
上周三早上刚换班,质量部的老张就堵在车间门口,脸黑得像被雨淋过的煤球。
拉着我去看退货。整整一车转向节,全打回来了。一百二十多件,十万多块的货,废了。
客户说内孔同轴度超差,最高超了三倍。我们全车间翻了三天。
磨床主轴跳动测了,刀具换了三批,坐标系校了三遍,甚至连毛坯硬度都重新打了,啥问题没找着。
没人当回事的小问题,搞丢十万块订单
我蹲在机床边抽烟,盯着气动进给缸发呆,突然想起换班之后,隔壁线的空压机扩容,是不是压力飘了?
找了个数字压力表接进去,一开机床,我就乐了——不对,是哭了。压力指针真在晃。
0.1MPa的气动波动,说出来没人信,就这么点波动,进给缸的走刀速度差了12mm/s,拉荒吃刀的时候,直接让尺寸飘了0.08mm,刚好超了公差。
你说上哪说理去?
所有人都觉得气动就是个出力的,稳不稳无所谓,没人会盯着那零点几兆帕的变化。
可精密加工就是这样,差一根头发丝的十分之一,就是废品。
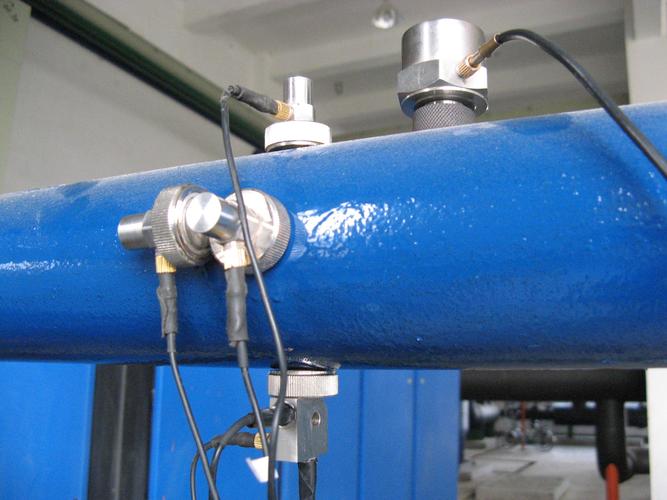 机加工车间气动系统管路波动检测现场图
两种方案各有猫腻,行业默认的妥协
其实解决气动波动就两条路,没什么花活。
一种是大容积稳压罐垫底,配普通调压阀。一种是省空间,用电子比例阀实时调压。
说点实在的,大稳压罐的方案,稳得一批。只要你罐子够大,上游哪怕跳个0.3MPa,到工位这边也平得像镜子。
缺点就是太占地方,一个20L的稳压罐,快半个人高,还贵,连管路带安装小两千块。
电子比例阀呢?小巧,装在气缸边上就行,响应快,还能连数控系统调参数,价格也比大稳压罐整套便宜三分之一。
听起来比例阀完爆稳压罐?
说实话,真到生产线开起来,只要同管路上有别的气缸频繁启停,比如每三五秒动作一次,比例阀的阀芯根本追不上波动的频率,反而越调越晃。
很多时候,稳压罐一个几百块的小东西就能解决的事,比例阀花几千都压不住。
那为什么现在很多新生产线都用比例阀?
行业内通常不说但实际在做的妥协,甲方要压缩生产线占地,要降成本,设计院选型的时候,自然就挑小的便宜的上。
反正只要静态测试的时候波动合格,能交差就行。真到量产出问题,那都是现场整改的事,没人会在设计阶段就把这个问题摆到台面上说破。
 稳压罐与比例阀气动稳压方案对比图
不一样的场景,不一样的要命
 不一样的场景,不一样的要命
你别以为气动波动只有机加工才出事。不同行业要求差得远了。
就说去年我去给一个汽配厂改线,他们做制动活塞的精加工,要求圆度0.02mm以内,气动夹紧,只要夹紧力波动超过0.05MPa,活塞夹歪了,整批就废。
他们一开始听了厂家的话,用了五个比例阀,花了十几万,还是每天出十几件废品。
最后我让他们每个工位加一个2L的小稳压罐,一共花了不到三千,问题解决了。
另一个场景是食品包装,前年给山东一个果汁厂看高速灌装机,他们每分钟封90袋,压膜的辊子是气动顶的,每天总有两三百袋封不严,放半天就漏。
他们换了进口气缸进口阀,花了十几万,还是不行。
最后查出来,空压机在楼顶,管路走了22米到车间,中间还有三个弯头,其他灌装机启停的时候,气压波动直接传到这边,标称0.02MPa的波动,实际到工位已经0.07MPa了。
压力小一点,压不住膜,就漏。最后也是加了个5L的稳压罐,两百多块的东西,解决了。
你说找谁说理去?
新趋势下藏着没人说的暗礁
现在都讲智能制造,很多机床厂开始在气动系统加压力传感器,实时补偿进给速度,波动大了自动调,这个确实是好东西。
我见过一家做手机外壳的工厂,用了动态补偿之后,废品率降了七成。
不过话说回来,有个事行业内不愿公开说,现在的气动元件标准,不管是国内还是进口的,都只测静态的波动,就是你接上去一动不动的时候测压力,合格就算过。
没人测动态的,就是生产线满负荷开,其他元件频繁动作的时候,你这个工位实际波动是多少。
更别提标准里根本没有现场安装后的波动要求,你买的元件全合格,装到线上波动超三倍,你找厂家,厂家说我出厂测了合格,是你管路设计不对,设计院说我按选型手册选的,是元件不好,扯皮扯到天昏地暗,最后还是工厂自己买单改。
进口替代现在火,很多国产元件都对标进口的参数,可就是这个动态波动的指标,多数都虚标,实际用起来差得远,这就是标准滞后带来的风险,短时间内还解决不了。
我在车间摸了二十二年气动,什么稀奇古怪的故障都见过,总结一句土话就是:气不稳,活就歪。
很多时候你花大价钱换进口元件,不如花几百块加个小罐子,把波动稳住。对吧?
你们车间有没有遇见过找了半个月才揪出来的、气动波动惹的祸?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊气动波动:车间里看不见的隐形麻烦,藏着行业没说透的秘密
文章链接:https://www.yxqcspc.com/15786/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
