上个月刚擦完屁股,这又出事。
客户质检刚挂电话,发过去的12件45钢后桥壳,3件试压渗漏。
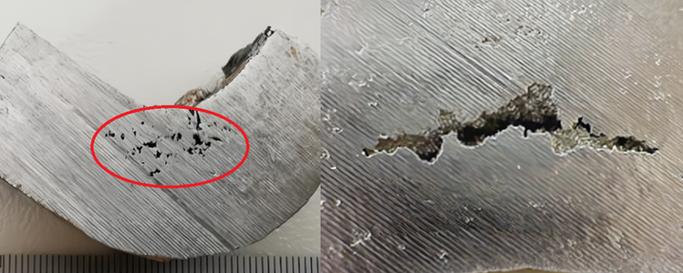
氧割切开磨平,一眼就能看见,交接厚壁那里密密麻麻的小凹孔——还是缩松。
车间主任把安全帽砸在地上,这次又要赔小十万。
说实话,干了20年铸造,我最怕的不是明面上的气孔砂眼,就是这种藏在肉里的缩松。
藏在铁水里的隐形坑
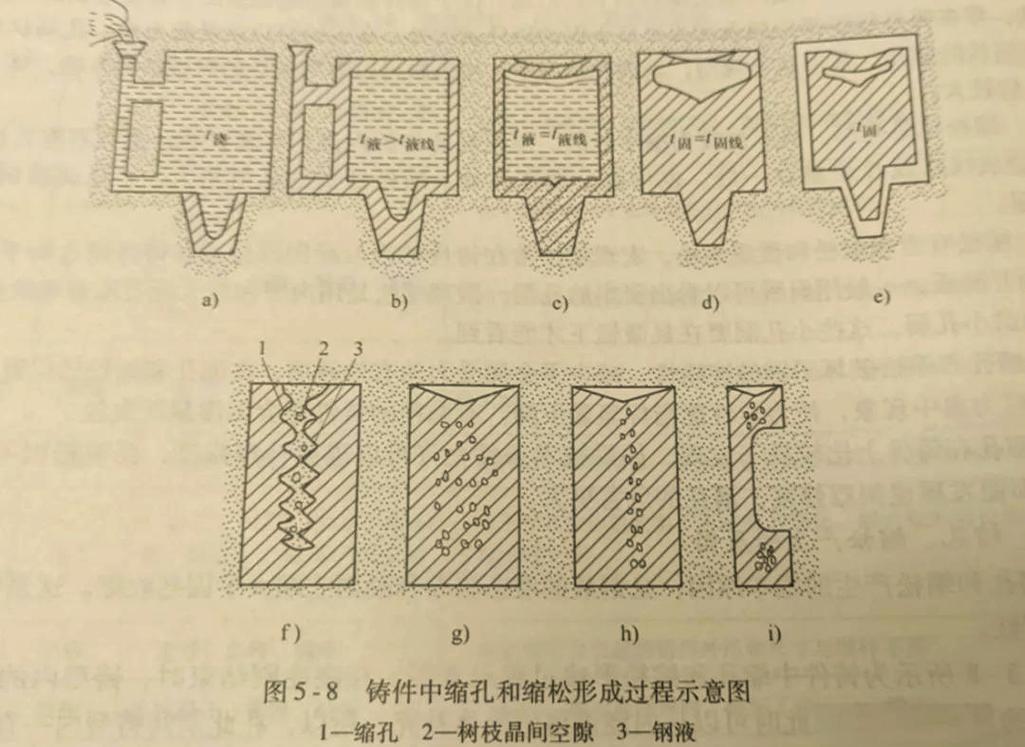
你说它是什么,其实就是铁水冷却凝固的时候,外面先硬,里面收缩的时候没有铁水补进去,留下来一堆细小的孔洞。
绝大多数缩松孔隙直径在0.02-2mm,肉眼不仔细看根本找不到。
什么地方最容易出?壁厚突变的地方,尤其是壁厚差超过15mm的交接位置,出问题概率比均匀壁厚的地方高七成多。
浇注的时候手一抖,温度比工艺要求高了30℃,缩松的风险直接翻一倍。信不信?我摸过的废件比你见过的铸件还多,这个数错不了。
现在主流两个做法,一个是放冷铁,一个是做大冒口补缩。
放冷铁的思路,就是让厚壁地方快点冷,抢先凝固,不让缩松往这里跑。好处是不用加大冒口,出成率高,省料。但是呢,冷铁这东西,都是反复用的,用个五六次,表面氧化起皮,浇的时候容易带渣进铸件,很多小厂图省钱,一块冷铁用一两年不换,出了缩松就补焊,焊完了蒙混出厂,这就是行业内不说破的妥协。
做大冒口呢,就是靠冒口里存的铁水补收缩,稳当,大冒口确实能把缩松引到冒口里,铸件本体就没事。但是大冒口要切掉回炉,出成率最少降5个点,成本涨小8%,很多厂订单压价压的凶,偷偷把冒口做小三分之一,赌抽检抽不到那几件有问题的,一样是妥协。
不同行当的不同死要求
缩松这东西,能不能留,留多大合格,不同行当完全是两个规矩。
先说商用车动力总成铸件。缸体、后桥壳这类,都是要承压受力的,半点不能含糊。
前年我们接了一批六缸缸体订单,探伤出来一件在主轴孔旁边有个直径不到3mm的缩松区,直接回炉,一点商量余地都没有。客户要求1.2MPa水压保压10分钟,漏一滴就不合格,缩松哪怕是零散的,只要串起来就是渗漏通道,赔不起那个名声。
换风电行业的铸件,要求就松多了。
去年我们做一批定桨距支座,探伤出来一块不到10平方厘米的零散缩松,不在主受力线上,客户直接让我们浸渗处理完就发货。人家那个东西,本来就是承重,受力均匀,只要不是连片的大缩松,根本不影响使用,浸渗完密封住就没事。
同样是缩松,一个要人死活,一个睁一只眼闭一只眼,就是这么不一样。
新风口下的老暗礁
现在都喊进口替代,原来找老外做的高端铸件,现在都转国内了,要求比原来严多了。
很多厂搞3D打印砂型,能做复杂的内冷铁,缩松出的少多了,但是成本比普通砂型高两倍多,小批量试产还行,大批量根本扛不住。
绿色制造要求降碳省料,都在喊提高出成率,那不就是逼着你缩冒口,那缩松风险自然就上去了,跷跷板,一头低一头就高。
行业里不愿公开说的难题是什么?现在的国标还是按缩松的大小、面积卡,不管你缩松在什么位置。
应力集中的位置,哪怕针尖大的缩松,跑个五六年疲劳就裂了,非受力的边角位置,哪怕黄豆大的缩松,啥事没有。但标准不认这个,抽检的时候抽到非受力位置的小缩松,整批卡你,受力位置的小缩松没抽到,就放过去了,你说上哪说理去?
现在搞智能制造,用AI做探伤识别,也是跟着标准走,只看大小不看位置,错判漏判一堆,反而不如干了十几年的探伤工看的准。这就是标准滞后挖的坑,不知道哪天就要摔大跟头。
我天天跟型砂铁水打交道,干了20年就总结出来一句土话:宁给厚壁喂一口,不给薄壁添一坨。
说白了就是,别为了省那几公斤铁水,把厚壁交接处的补缩量给砍了,该放冷铁就放,该做多大冒口就做多大,偷工减料那点钱,不够一次赔款的。
你们干铸造这么久,碰到缩松,是优先改工艺从根上解决,还是靠着浸渗补焊凑合用?
