2026-09-17 16:29:46 分类:商机
上个月一早,刚换完工作服,客户的投诉电话就砸到车间来了。
发出去的一千台铝制汽车散热器,爆了十八台。
我们蹲在成品仓拆了一下午,手都沾满铝屑,最后发现问题出在不起眼的一个角焊缝。
钎料没漫透,就差不到一毫米。你说邪门不邪门。
看上去简单,其实全是分寸
很多人觉得钎焊不就是融化个钎料粘起来?比熔焊简单多了。
说实话,真干起来你就知道,钎焊的讲究全在母材不动,钎料浸润那一下。
钎料熔点必须比母材低至少40℃,这是底线,低了不行,高了更不行——母材都软了,出来的活直接废。
钎缝间隙一般控制在0.02mm到0.15mm之间,差个0.03mm,寿命能差十倍。
炉中钎焊的保温时间,我几十年都是按1分钟/毫米母材厚度来算,多一分钟少一分钟都不行。
现在圈子里常吵的就是真空钎焊和气氛保护钎焊,哪个更好。
说出来你可能不信,吹得天花乱坠的真空钎焊,行业内一半以上的批量订单,都不会真的用。
真空钎焊焊缝干净,没氧化,精度确实高,可设备贵,能耗是气氛钎焊的两倍还多,还焊不了含钛、铝这类易蒸发的材料。
气氛保护钎焊呢,虽然焊缝难免带点杂质,只要控制好气体纯度,根本不影响使用,成本直接降三分之一。
这就是行业内不说的妥协——不是不知道哪个更好,是要吃饭,要走量,只能选性价比最高的那个。对吧。
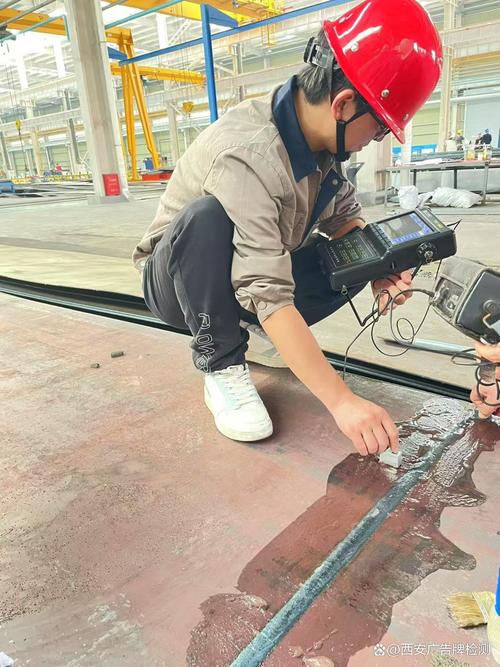 机械制造车间钎焊工件探伤现场图
不同行业的活,完全不是一个路数
钎焊这东西,换个行业就是换个玩法,根本没有通用参数。
就说汽车行业的水冷散热器,全靠钎焊把几百根铝管粘在水室上。
客户要求耐15公斤水压,还要经得起发动机十几年的振动,对钎料的润湿性要求到极致。
就是上次那批活,供应商偷偷把钎料粉的涂覆厚度从0.08mm改成0.05mm,一吨省小两千块,结果就是边角缺料,用了不到一年就漏。
另一个场景,做硬质合金铣刀的钎焊,要求又完全不一样。
硬质合金刀头要粘在45号钢的刀杆上,干重切削拉荒的时候,冲击力能到上千牛。
之前有个年轻徒弟图省事,看铜钎料熔点高,换成强度更高的银钎料,结果干了不到三个小时,断了十几个刀头。
银钎料硬度高,韧性不够,扛不住冲击,一震就断。还是得用铜镍钎料,哪怕强度低一点,韧性够就能扛住造。
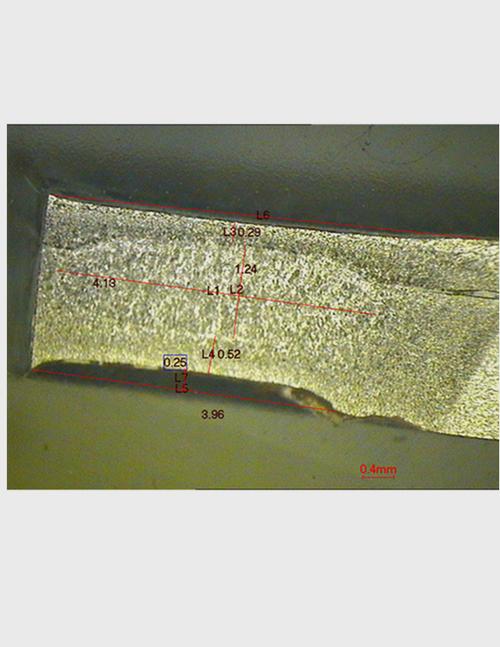 汽车铝散热器钎焊焊缝显微镜图
新热闹背后,藏着老问题
 新热闹背后,藏着老问题
这几年钎焊圈子热闹得很。
原来高端钎料全靠进口,一公斤卖大几千,现在国内好多厂做出来了,性能差不多,价格砍半,进口替代做得风生水起。
还有绿色制造,原来常用的含镉钎料毒性大,现在全换成无镉的,工艺也跟上来了。
不少厂还上了在线视觉检测,焊完直接扫,缺料气孔一眼就能看出来,不用像我们原来那样,全靠探伤工用放大镜摸。
不过话说回来,热闹归热闹,有个问题行业内没人愿意公开说。
现在的行业检测标准,还是只要求做静强度拉拔试验,拉不断就算合格。
可实际上,大部分钎焊出问题,都是用了三五年之后的疲劳开裂,静强度合格,不代表疲劳寿命够。
很多产品出厂全合格,卖出去几年批量出问题,你找谁说理去?标准没更新,你连说理的地方都没有。
干了二十多年钎焊,我总结的土话就是:钎焊拼的不是温度,是缝隙。
你温度烧得再准,间隙没留对,全白搭。
你们有没有碰到过,所有参数都对,结果就是批量出问题的钎焊活?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊钎焊工艺:那些参数表上找不到的实操门道
文章链接:https://www.yxqcspc.com/15806/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
