2026-09-17 17:13:39 分类:商机
周三早班,探伤室的老李“哐”一声推开我办公室门,脸拉得比驴长。
说上次那批航天院所的轻量化支架,又卡了。
我们原先用7075铝整块拉荒铣,壁厚要求0.8mm,铣到最后应力变形,合格率连12%都不到。客户要得急,交货期只剩十天,老板烟蒂扔了满满一烟灰缸,没人说话。
最后还是实习的小年轻提了一句:要不,找隔壁产业园那家做增材的试试?
增材制造不是PPT玄学,讲点车间里的干货
很多人听着名字高大上,说白了就是一层一层堆材料,堆成你要的形状,和我们原先减材反着来。
说实话,现在主流金属增材两条路,SLM选择性激光熔融,和DED定向能量沉积,各有各的坑。
SLM的光斑直径通常在20μm到100μm之间,成型精度能稳定控制在±0.05mm以内,做小尺寸复杂结构刚好,但是慢,成本下不来。DED不一样,成型效率是SLM的8到10倍,能做大尺寸零件,就是精度差,表面粗得能磨手。
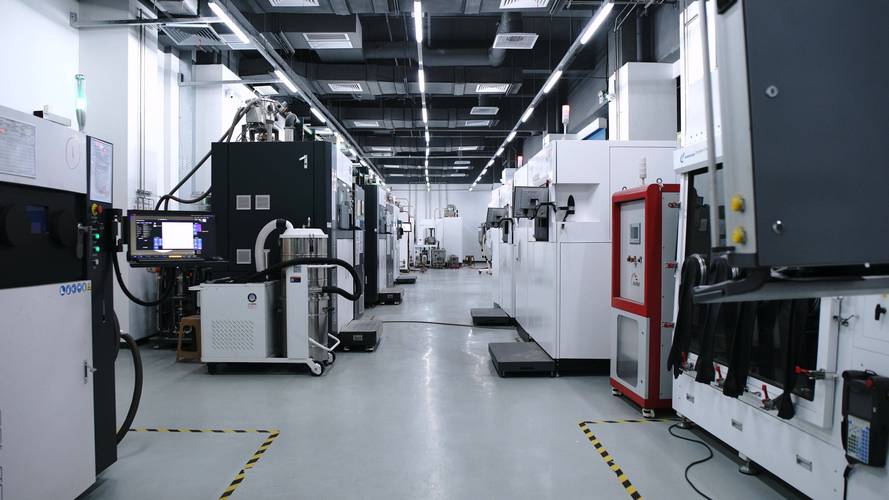 工厂车间金属增材制造SLM设备实拍
行业内通常不说但实际在做的妥协,我今天说了。
很多厂子接大尺寸高精度订单,对外说全工艺SLM成型,其实都是拿DED先把基体堆出来,只剩需要高精度配合的边角,再用SLM补打。成本比全SLM低40%都不止,还省时间,就是没人愿意往外说,怕客户觉得你工艺不纯,压你价格。
不过话说回来,能解决问题,管它什么工艺呢?
不同行业的玩法,差得不是一星半点
就说我们上次那个支架,航天卫星用的,要求减重,还不能变形。
原来整块铣削,材料利用率不到20%,大部分都变成铁屑卖废品了。最后找人家用SLM整体成型,打完去应力,合格率直接干到92%,重量还比原先铣出来的轻了15%,刚好满足要求,按时交了货。
航天要的就是轻量化、高强度,公差卡得死,哪怕贵一点也得用,这点和民用完全不一样。
我外甥女在市区开牙科诊所,这两年也全换增材了。
原来做全瓷牙冠,得先做模,送加工厂车削,一周才能做好,材料利用率也就20%,碰到特殊牙槽形状的,磨半天还不合适。现在呢,口扫完直接拿氧化锆粉末增材打印,再烧一遍,当天就能给患者戴上,个性化种植基台直接做,不用反复调磨。
牙科要的就是快、个性化,成本还得低,增材刚好踩中这个需求。
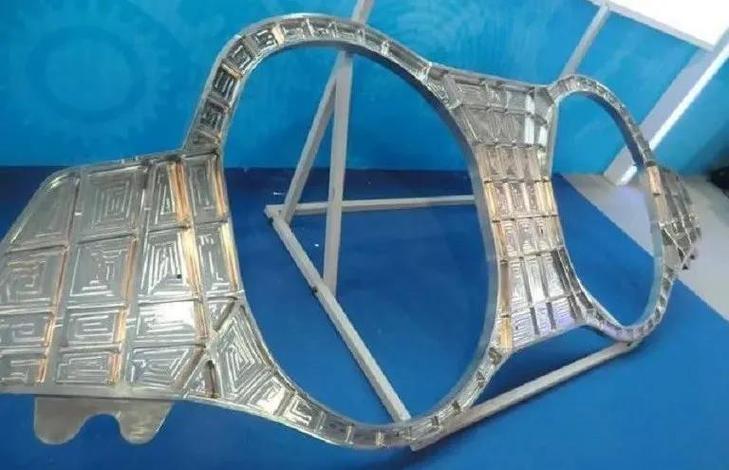 增材制造打印完成的航天轻量化铝合金支架实拍
风口下的暗礁,没人愿意公开说的难题
 风口下的暗礁,没人愿意公开说的难题
这两年增材热,进口替代喊得响,绿色制造也往身上套,没错,增材确实材料利用率高,也能做很多传统工艺做不了的结构。
但有个问题,全行业都捂着不说。
那就是国产金属粉末的标准滞后。
现在国内的粉末标准还是十年前定的,只测化学成分,不对粉末的球形度分布、空心粉占比做强制要求。同样标称15-53μm的铝粉,进口粉的空心粉占比不到0.5%,国内很多小厂生产的能到5%,打出来的零件内部藏着暗孔,探伤的时候一查一个准,你找谁说理?
很多号称完全国产化的增材企业,做关键零件的时候,还是偷偷买进口粉,成本降不下来,对外还得说全产业链自主可控,这就是现状。
废粉回用也是,现在没有统一标准,多少新粉混多少旧粉,全靠师傅经验,出了问题全自己兜着。
我干机械快22年了,从普通车工熬到车间主任,我常跟徒弟说一句土话:
“不管什么新玩意,能收拾现场烂摊子的,才是真本事”。
增材不是万能的,不能替你解决所有问题,但它确实给我们这些天天跟烂摊子打交道的老机械,多了一条路。
你们车间用增材的时候,碰到过最闹心的坑是什么?有空一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊增材制造:车间里摸出来的实在话
文章链接:https://www.yxqcspc.com/15808/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
