车间摸爬20年说透拉伸起皱:那些书上没写的实操门道

上周三下午刚换完班,质量部的小李拎着一摞检验单堵在钳工房门口。 脸拉得比SUV侧围还长。 这批刚发出去的订单,全退回来了。 就因为侧边靠近B柱的地方,拉伸出了一串波浪形的皱,最深处快0.15mm,客户说什么都不收。
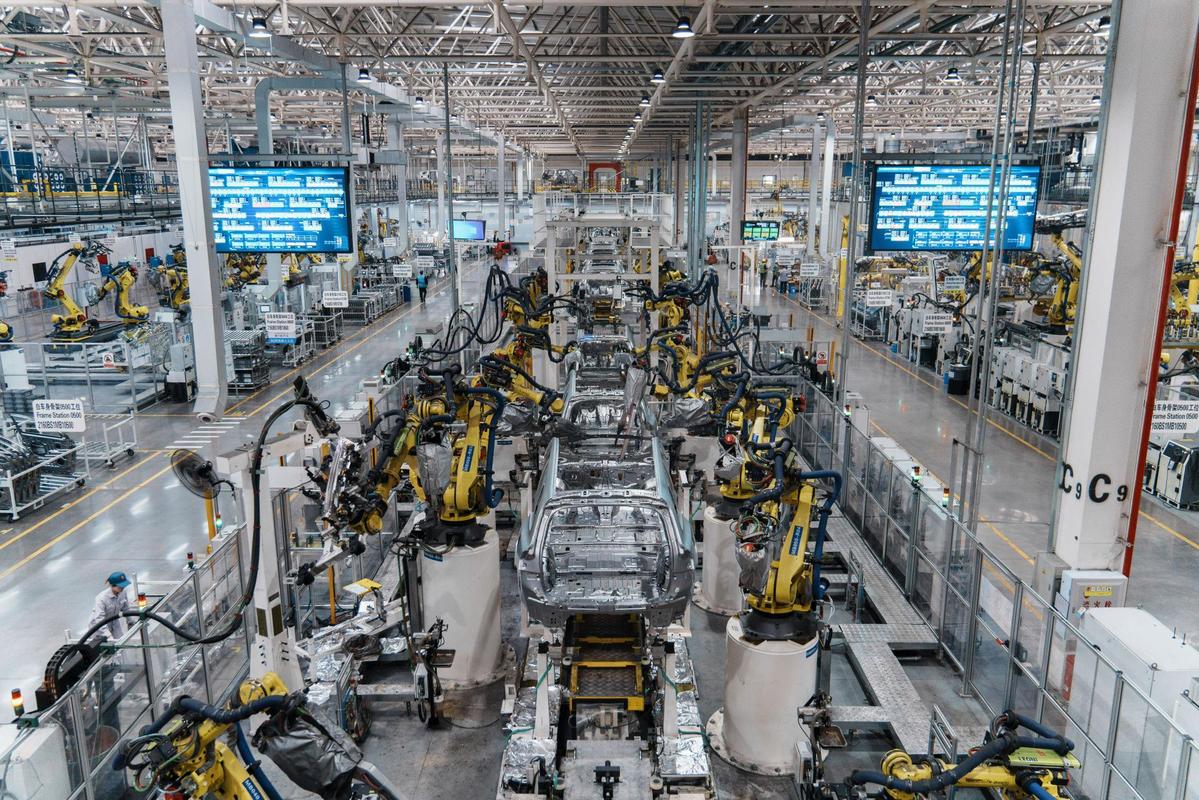
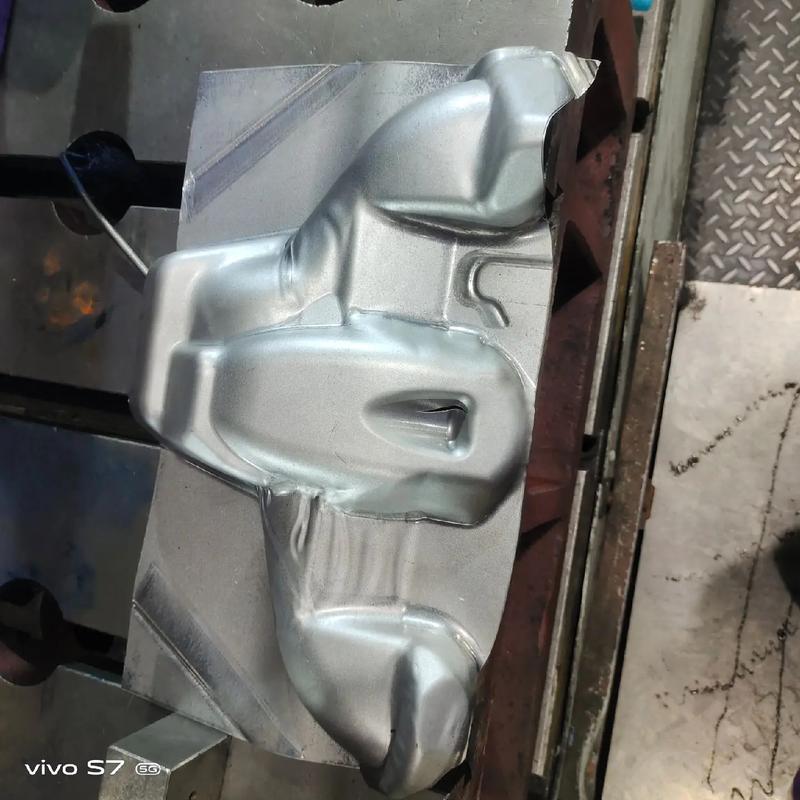
汽车覆盖件拉伸起皱缺陷车间实拍
汽车覆盖件拉伸起皱缺陷车间实拍

起皱的根子,从来不是模具没开好

起皱的根子,从来不是模具没开好
起皱的根子,从来不是模具没开好
很多年轻徒弟一看到起皱,第一反应就是磨模具,要么就是加力硬压。 其实不对。 拉伸的时候,板材受到切向压应力,料堆在一起挤不开,可不就起皱了么。 说实话,干了20年我总结,三个数字记死,偏差超过一个,起皱概率翻着倍往上涨。 第一个,压边力比合理值低了10MPa,起皱风险直接升47%。 第二个,凸模圆角比设计值大出0.8mm,进料速度差出12%,该进去的料没进去,堆在边上就成皱。 第三个,起皱的临界压延比是2.3,超过这个数,你就算把压边机压爆了也没用。 现在市面上两种主流调法,一种是硬压派,加大压边力卡死进料,硬把皱压平。 另一种是顺料派,拉延筋做浅,适当放料,让应力均匀散开。 硬压的好处是外观干净,坏处呢?1.2mm以下的高强钢,分分钟给你拉裂,裂一件的成本够你挑十件轻微起皱的。 顺料的好处是合格率高,不容易裂,就是偶尔出点小皱。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 只要起皱深度不超过0.2mm,涂装刮灰就能盖住,不影响后续装配,大多时候都睁一只眼闭一只眼放行了。 真要按零缺陷卡,一半的厂都得停工。

不同行当的要求,差得不是一点半点

上个月给某新势力做无框车门外板,要求外观面起皱不能超过0.05mm。 人家做的是全车原漆无刮灰工艺,一丁点皱喷完漆都能看出来,太阳底下一照全是波纹。 我们一开始按常规0.2mm调,送样三次全打回。 后来把拉延筋从半圆改成锯齿形,每一段的进料量都卡到0.1mm公差,折腾了一个礼拜才合格。 差0.1mm,就是几十万的订单拿不到。 换到家电信,要求完全反过来。 前年给某冰箱厂做内胆模具,用的是1.2mm厚ABS板材吸塑拉伸。 一开始我按汽车件的标准调,压边力拉满,生怕出皱,结果废了12%的料,全是拉穿的。 客户过来一看,说你们傻不傻? 内胆藏在冰箱里面,谁能看得见?拐角起个1mm以内的皱,根本不影响吸塑扣合,也不影响保温。 后来我们把压边力直接降了18%,虽然每个内胆都有一两个零点几毫米的小皱,合格率直接从76%蹦到96%,单台成本降了一块二,人家乐得不行。
ABS冰箱内胆拉伸起皱合格件对比图
ABS冰箱内胆拉伸起皱合格件对比图

新风口底下,藏着没人愿意说的暗坑

新风口底下,藏着没人愿意说的暗坑
新风口底下,藏着没人愿意说的暗坑
现在都喊着减碳,都在用更薄的高强钢、再生铝替代原来的厚料。 料越薄,越容易起皱,这个是常识。 但有个事行业内不愿意公开说。 现在咱们国家的拉伸件起皱缺陷分级标准,还是12年前定的,只分了合格不合格三级,根本没有细分到新能源要求的微米级。 很多小厂按旧标准生产,货发过去才发现不符合新客户的要求,全堆在仓库里卖不出去,赔运费赔到哭。 还有现在搞AI自动调模,听起来高大上对不对? 训练数据全都是原生纯铝纯钢的,现在用的再生料,晶粒大小不均,同一批料有的地方软有的地方硬,AI算出来的参数根本不准,该起皱还是起皱,最后还是得老钳工去手动摸。 进口替代现在拼得凶,很多国内模具厂为了抢单,一口答应客户远超自身能力的起皱要求,拿到订单才发现,根本调不出来,最后亏得底掉。 昨天我蹲在压机旁边调模具,徒弟蹲我边上抽烟,问我干了这么多年,拉伸起皱有没有什么不传的秘诀。 我跟他说,哪有什么祖传秘诀。 我干了20年就认一句话:皱是喂料喂出来的,力要跟着料子走。 别上来就改模具加力,先拿料试三次,看看进料均匀不均匀,压边力松点紧点试两次,比你磨三天模具有用。 你说有没有那种所有参数都对,材料也对,模具也对,就是莫名其妙出皱的情况? 我干了20年还偶尔碰到,你们呢?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年说透拉伸起皱:那些书上没写的实操门道
文章链接:https://www.yxqcspc.com/15813/