老工程师聊数控系统参数:藏在屏幕里的车间秘密

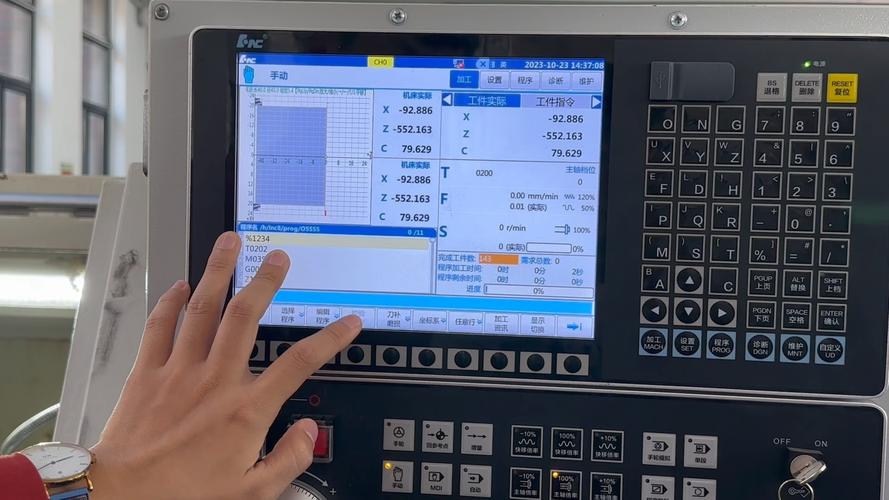
上周三夜班,徒弟小张蹲在机床边骂娘。 这批给汽配厂做的转向节,连续出了七个活,圆弧面的粗糙度都超差。客户昨天刚催过货,这下好了,整批都要返调。 一开始以为是刀片磨了,换了新的进口刀片,还是不对。又查了导轨间隙,塞尺塞进去晃了晃,没问题。 折腾到后半夜,我凑过去点了点系统屏幕。你猜怎么着?前一个师傅改了伺服响应参数,为了干厚料快了三个档,忘了改回去。调回原来的数值,开切,下活一测,合格。 你说邪门不邪门?没人把参数当回事,觉得就是屏幕上几个冰冷的数字。可就是这几个数字,能让几十万的机床趴窝,能让整批活打水漂。
车间数控系统参数调试界面实拍
车间数控系统参数调试界面实拍

调不对参数,再好的机床也白给

说实话,很多刚入行的小朋友,以为数控系统参数就是出厂预设好的,不用动。大错特错。 数控系统参数说白了,就是给机床定规矩的。你让它跑多快,停多准,吃刀的时候抖不抖,全看这些参数怎么配。 现在市面上两种主流调校路线,一种是出厂通用预设,一种是现场逐段自整定。 通用预设省事儿,拿到机器就能开,适合批量干粗活的厂子。但是精度锁死了,干高精度活根本顶不住。 自整定慢,一台8米的龙门,调完全部参数要两三天,但是能贴合机床的实际磨损,精度能稳很多。 不过话说回来,行业内通常不说但实际在做的妥协,其实遍地都是。 90%的小加工厂干批量活的时候,会把定位允差参数从1.2μm放宽到3μm,只要客户图纸不卡,加工速度能提20%,电费都能省不少。 插补周期,一般出厂默认是0.8秒,干简单轮廓不用改,要是加工复杂曲面,多数人会改到0.4秒,哪怕负载高一点,也能换表面光顺度。 干长时间连续生产的批量活,不传的秘诀就是留够15%的伺服负载余量,不然夏天机床发烫,分分钟给你跳过载报警。
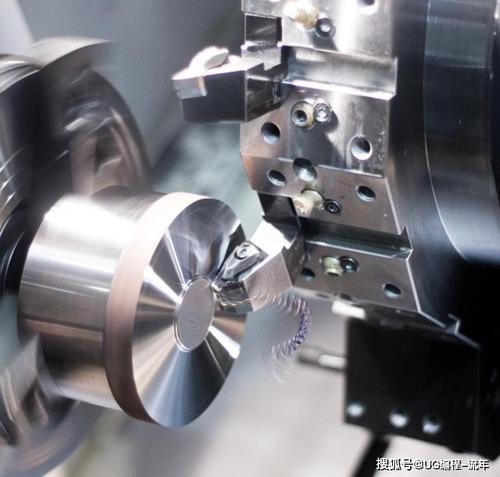
数控加工转向节颤纹缺陷实物图
数控加工转向节颤纹缺陷实物图

不同行当,参数脾性完全不一样

不同行当,参数脾性完全不一样
不同行当,参数脾性完全不一样
航空航天的薄壁件加工,对参数的要求和普通活完全不同。 上个月给某院所加工一个钛合金薄壁框,壁厚只有2mm,粗拉荒之后,精加工出来弯了0.1mm,根本不合格。一开始以为是应力释放,放了三天还是歪。 后来调了参数,把进给速度降了30%,又把加减速时间常数从100ms改成300ms,切完一测,变形只有0.02mm,直接合格。 为啥?薄壁框刚性差,加减速太快,刀头晃一下,零件就歪了,再好的材料也救不回来。 换到五金冲压模具加工,要求又变了。 我们隔壁车间去年接了一批10万模次的模具订单,要求型腔硬度HRC58,粗糙度Ra0.4。一开始用默认参数,干了两个模具,接刀痕就明显得能摸出来,客户不肯收货。 后来把间隙补偿参数改了,把伺服增益提高了10%,重新切完,接刀痕直接没了,手摸上去滑得像镜子。 这种要大批量生产的模具,参数不对,后续抛光电镀都救不回来,这点我深有体会。

进口替代潮下,藏着没人说的暗礁

进口替代潮下,藏着没人说的暗礁
进口替代潮下,藏着没人说的暗礁
现在换国产数控系统的厂子越来越多,很多人换完发现不对,原来能干的精度,现在干不出来了。 这事行业里很少公开说,核心问题就是参数。不同品牌的数控系统,参数命名、定义、单位全不一样,没有统一标准。 同样叫伺服增益,发那科的参数范围是0到1000,不少国产系统是0到100,数值差十倍,你直接按老经验输,能对吗? 这就是标准滞后带来的风险,到现在国内都没有出台统一的数控系统参数命名定义标准,全靠各个厂家自己定规矩。换系统就得重新摸一遍参数,老师傅都得掉三层皮。 现在都讲智能制造,很多系统带自动参数整定功能,说白了那就是个入门工具,碰到材料不均匀的毛坯,或是异形复杂件,自动调出来的参数根本没法用,还是得老师傅一点点手动摸。 不过话说回来,国产系统这几年进步真的快,参数适配做得越来越细了,只是这个统一标准的坑,不知道什么时候能填上。 我干了22年数控,天天跟这些数字打交道,总结下来就一句土话:参数是死的,人是活的,摸不透机器脾气,再好的系统也白搭。 别迷信什么出厂参数,也别信什么一键调校的噱头,每天开机器都根据今天的活、环境温度、刀片新旧,微调那么两下,就少出很多乱子。 对了,你们干车间这么久,遇见过最邪门的参数怪事是什么?一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控系统参数:藏在屏幕里的车间秘密
文章链接:https://www.yxqcspc.com/15829/