2026-09-18 01:51:46 分类:商机
去年春天跟做自动化设备的老陈去柯桥催货,刚到他工厂门口就撞见三个客户堵门。原来他那批出口的包装机,核心部件凸轮轮廓用了不到三个月,磨损超差,整台机器停转。老陈为了换这批凸轮,求遍了原来的供应商,人家说小批量活不接,重新做要等一个半月。那一趟,老陈当着我们的面,把当初供应商送的茶叶全扔了,骂了半小时。说当初贪图便宜,比市场价少花了八千块,最后赔了客户二十万违约金,还丢了深耕五年的海外客户。
说真的,凸轮轮廓这东西,看起来不起眼,却是整台设备的心脏,错一丝都不行。
挑凸轮轮廓厂家,三个硬指标卡死死的
有没有专门的凸轮加工磨床。说出来你可能不信,百分之七十的小厂,做凸轮轮廓都是拿普通数控铣或者改的外圆磨凑活。普通磨床的摆角精度不够,加工出来的轮廓度能差出0.05mm,你拿回去上机,跑不了一千转就晃。怎么判断?直接问,有没有台湾程泰或者德国进口的数控凸轮磨床,能不能拍车间视频给你看。真做这个的,不怕你看,就怕你不问。
做不做原料预处理。很多厂家拿到圆钢就切,切完就加工,加工完就给你发货。省了两道工序,价格能降不少,但是应力没消,用三个月自己就变形了。可落地的判断方法很简单,你张嘴就要时效处理记录和硬度检测报告,靠谱的厂家二话不说就给你找,不靠谱的要么说丢了,要么说没必要。
能不能出全轮廓的检测报告。别信他说我干了十几年肯定没问题,你让他拿三坐标扫一遍轮廓,跟你的图纸叠一下,看看拟合度差多少。复杂的共轭凸轮,很多厂编程都编不明白,转出来的曲线都是一段一段的,根本不是顺滑的轮廓。
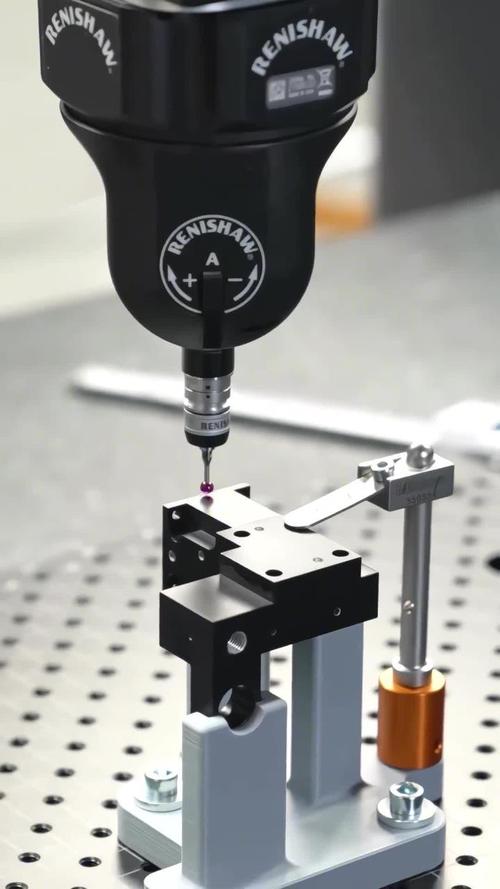 三坐标检测凸轮轮廓度现场图
靠谱凸轮轮廓厂家都长什么样?给你说几个真实类型
我跑机械行业快十年,接触过不下五十家做凸轮轮廓的厂,靠谱的基本就三类。
第一类,江浙一带的专精小厂,就盯着凸轮这一块吃。比如嘉兴王江泾那块,有个姓王的老板,厂不大,四十多号人,三十台数控凸轮磨,别的活一概不接,就做凸轮轮廓加工。你哪怕只做一件样件,他也给你做时效,给你出三坐标报告,价格比大集团便宜三成,交期还快,一周就能出货。适合做自动化设备的中小企业打样或者小批量采购。
第二类,山东的批量配套厂,比如潍坊那边,很多做农机、轻纺设备凸轮的,产能大,起订量低不了,但是价格真的香。你要是做那种转速不高,精度要求不是顶级的设备,找他们做,比江浙厂便宜两成还多,质量也够稳,我见过一家给农机厂做了十年,几乎没出过问题。
第三类,给汽车、高端医疗设备配套的大厂,比如无锡那边的几家,精度能做到0.001mm,什么复杂轮廓都能做,就是门槛高,起订量至少几十件,价格也贵,适合做高端设备的大厂批量采购。
不过话说回来,别乱找那种什么活都接的万金油机加工厂,他什么都能做,就是什么都做不精。
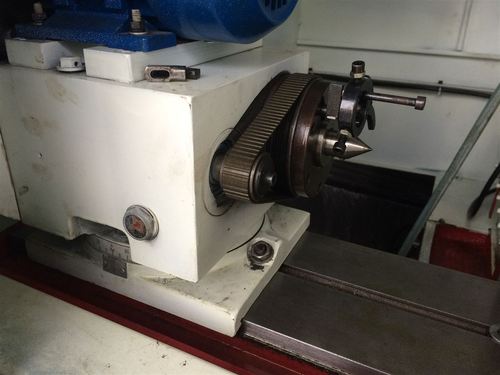 数控凸轮磨床加工凸轮轮廓现场图
不同采购规模,签约避坑直接抄作业
 不同采购规模,签约避坑直接抄作业
你要是只做1-2件样件,别去找那种大集团,人家根本不把你的小单当回事,交期拖你一个月都是常事。直接找江浙那种专精小厂,签合同一定要加一条:轮廓度不符合图纸要求,全额退全款。靠谱的厂家敢签,不敢签的直接pass,别犹豫。
你要是年采购几十上百件的中小批量,一定要先做三件试制品,第一件送第三方检测轮廓度,第三件装到设备上跑一个月磨合,没问题再批量。合同一定要留10%的质保金,压满半年,半年没变形没超差再给钱,别不好意思。
最后给你列几个避坑的硬规矩,死记就行:
第一,比市场价低三成以上的,扭头就走,绝对是偷了预处理工序,用了差料,我见过太多贪便宜吃大亏的,老陈那事就是活生生的例子。
第二,不给你看车间设备,不给你出检测报告的,不要。
第三,别找什么活都接的机加工厂,哪怕他报价再低,也别碰。凸轮轮廓这东西,差一丝,毁的是你整台设备的名声,亏的是你自己攒了好几年的客户。
哦对了,还有,别相信什么熟人介绍就不看报告,该测还是要测,熟人也有拿返点的时候。
干机械这行,哪有什么躺赢的捷径,不过就是选对靠谱供应商,少踩几个要命的坑罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选凸轮轮廓踩过3万坑之后,我整理出这套选厂逻辑
文章链接:https://www.yxqcspc.com/15834/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
