2026-09-18 05:10:43 分类:商机
上个月我去苏南一家做精密主轴的厂子处理售后,刚进门就看见老板蹲在车间门口抽烟,脚边扔着磨坏的三根40Cr主轴。
一根成本小两千,三根进去小六千,还得赔客户耽误工期的违约金。
老板开口就骂,说我卖的磨床质量不行,外圆磨干出来的活粗糙度从来达不到要求,用三天就抱轴。
我跟着进车间拆主轴,拆完磨头拆冷却箱,掀开盖子一看。
满满一箱黑糊糊的铁屑泥,都快把泵埋住了。
转头问设备维护工,磁性分离器多久清一次。
他愣半天说,那玩意还用清?不是装上去就不用管吗?
得,锅找到了。没人把这小东西当回事,出了事全怪设备。
藏在水箱里的门道,没摸过十年机床说不明白
很多人觉得磁性分离器不就是块吸铁石吗?有什么技术含量。
说实话,真不是这么回事。
它靠磁力把冷却液里的铁屑、磨粒吸出来,说原理简单,门道全在细节里。
目前市场上主流的永磁式磁性分离器,合格的产品磁辊表面磁感应强度得在8000高斯到12000高斯之间,低于这个数,细铁屑根本吸不上来。
滚筒的线速度也不能瞎调,行业里默认不能超过1.2m/s,速度快了,铁屑还没吸牢就甩回水箱了,等于白装。
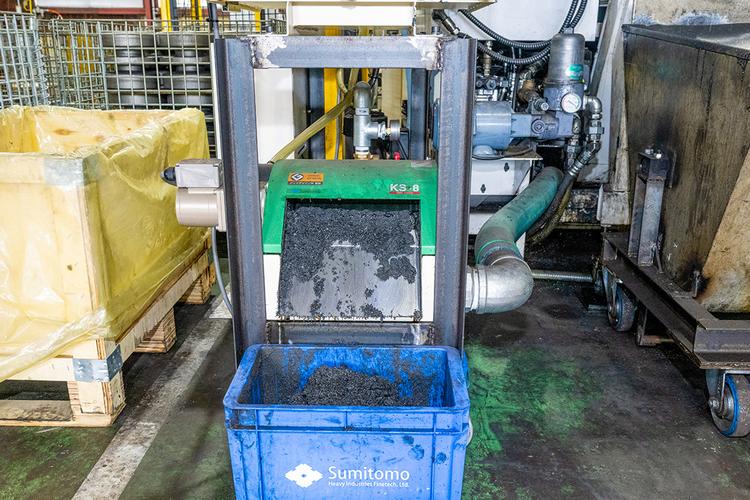 机械加工车间冷却液箱磁性分离器安装实拍
现在主流的脱屑方案分两种,一种是刮板刮屑,一种是梳齿脱屑。
刮板的好啊,结构简单,维护方便,价格也低。
梳齿的脱屑干净,不容易堵,就是贵,还得定期调梳齿间隙,麻烦。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多小厂为了省成本,做刮板的磁辊,磁块只铺半周。
就是说转的时候只有上半圈吸铁屑,下半圈没磁,方便脱屑,听着挺合理?
实际上磁块成本直接降了一半,处理大流量冷却液的时候,一半时间不工作,铁屑漏得满地都是,你买回去用半年才发现不对,人家还说你不会保养。
不同行当差十万八千里,选不对全白搭
我做了二十年机床配套,见过太多买不对磁性分离器的。
同样是分离铁屑,不同行业要求差得远。
就说汽车轴承磨加工这一块。
去年浙江宁波一家做新能源汽车轮毂轴承的厂子找我,说他们磨滚道的时候,成品率一直上不去,十个里面有一个有划痕,客户天天退。
他们原来配的是五千高斯的普通磁性分离器,1微米以下的细磨屑和碳化硅磨料根本吸不出来,混在冷却液里来回冲,可不就划沟道吗?
后来换成11000高斯的梳齿式磁性分离器,不到一个礼拜,成品率从91%升到99.2%,老板专门给我寄了两箱宁波杨梅。
另一个场景,工程机械液压件的珩磨加工。
山东潍坊一家做挖机活塞杆的,要求珩磨粗糙度Ra0.2以下,原来用纸带过滤机配小磁性分离器。
细磨粒卡进珩磨油石的气孔里,三个月就得换一套珩磨头,一套头小一万,成本扛不住。
后来给他们改了多层强磁板式磁性分离器,能把5微米以上的磨粒全吸干净,现在六个月才换一次油石,粗糙度稳定得离谱。
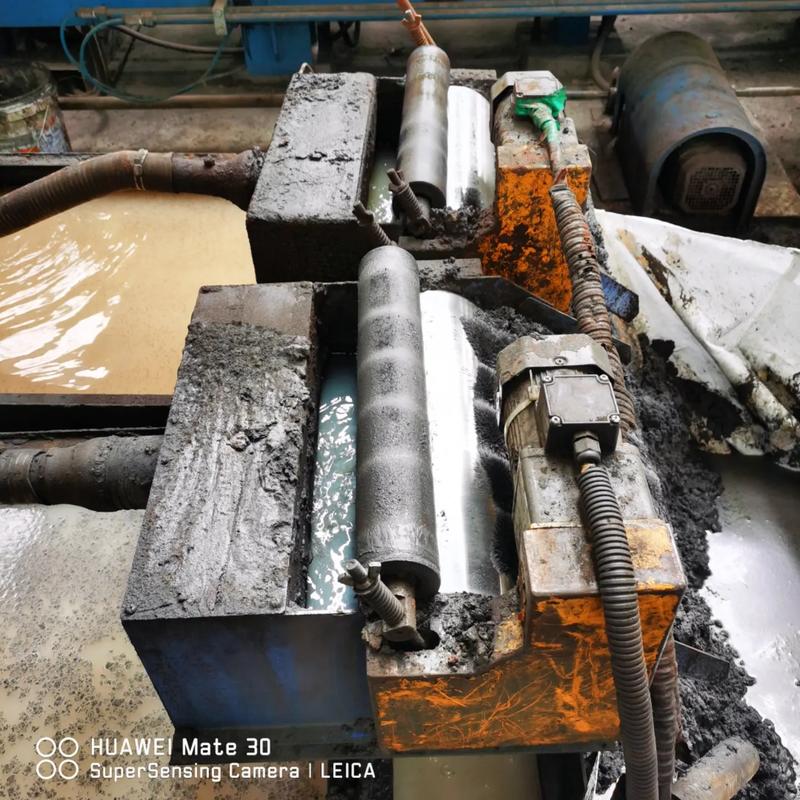 磨加工车间磁性分离器清理铁屑实拍
你看,同样是磁性分离器,你拿普通的给精密加工用,就是白给。
你拿大流量的给小磨床用,就是浪费钱。
没有最好的,只有最合适的,对吧?
新风口下的暗坑,入行久了才敢说
 新风口下的暗坑,入行久了才敢说
现在都喊进口替代,喊绿色制造。
原来高端精密加工的磁性分离器,都是抢着买德国货,现在国内做的好的厂家,磁性能做到13000高斯,吸附率能到99%,一点不比进口差,价格才是进口的三分之一。
不少厂子换了国产货,一年省几十万,这不香吗?
绿色制造现在要求废切削液零排放,磁性分离器就是第一道过滤,能把95%以上的铁屑提前滤出来,后面的过滤芯能用三倍久,换液周期翻一倍,成本降得不是一点半点。
不过话又说回来,有个行业内不愿公开的难题,我今天说出来,不怕得罪人。
现在咱们国家磁性分离器的行业标准,还是2008年的老标准,里面只要求铁屑吸附率不低于85%就算合格。
可现在的精密加工,你要只有85%的吸附率,根本没法用,要求得98%以上才行。
很多小厂家就钻这个空子,拿85%合格的货,按95%的价格卖你,你没专业设备测不出来,等用上半年,出了质量问题,人家就说你保养不好,反正标准在那摆着,人家合格,你没地方说理去。
这就是标准滞后带来的坑,多少厂子吃过亏都不说。
我天天泡车间,总结出一句土话:水箱不净,干活得病。
磁性分离器就是给冷却液洗澡的,你不爱护它,它就给你捅娄子。
你说这小东西不起眼,缺了它还真不行。
对了,你们车间的磁性分离器,多久清一次渣?有没有过因为它出的质量事故?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老师傅聊磁性分离器:被车间忽略的隐形功臣
文章链接:https://www.yxqcspc.com/15843/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
