2026-09-18 06:00:48 分类:商机
上周三早班刚换完衣服,质检部的张姐就拎着个半加工的差速器壳堵在我工位门口。
脸拉得比机床还长。
“你自己看,客户整批退回来了,说油路里清出三勺铁末,装机抱轴,赔了十万块谁出?”
我拆开壳子一看,得,就是上个月赶产能,调断屑槽的时候偷了点懒,出了半米长的卷屑,没冲干净卡油路里了。
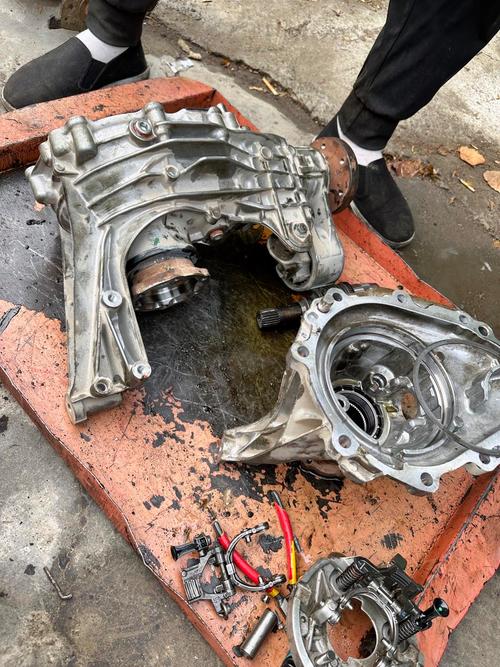 汽车差速器壳油路堵塞切削铁屑拆解实拍
断屑那点事,行业不说的秘密都在这
很多新手觉得铁屑不就是切下来的废料?
爱啥样啥样,最后扫走卖钱就行。
真不是。
你切下来的铁屑形状,全是刀、转速、进给、水压凑出来的结果。
我干了20年,就认三个死数:
第一,车45号钢,线速度低于80m/min,出长卷屑缠刀的概率超过85%,怎么调都不好使。
第二,半精车吃刀量0.5到2mm的时候,刃口半径0.4mm的断屑槽,是性价比最高的,九成的活都能搞定。
第三,要把断屑从切削区彻底冲出来,水压得至少到70bar,低于这个数,就算断了也卡那,迟早惹事。
现在主流就两种技术路线:改刀具槽型断屑,高压冷却冲断。
改刀具的,成本低,不用改机床结构,换个刀片就行。缺点是通用性差,换个材料换个吃刀量就废了,车钢好使车铝就粘刀。
高压冷却的,啥材料都能断,加工效率还能提两成,就是贵,一台机床改一套稳定的高压系统得小十万,小厂哪掏得起这个钱?
说实话,行业内通常不说但实际都在做的妥协是什么?
就是既不换高端刀片也不换高压泵,偷偷把进给降10%,牺牲加工效率换合格的断屑。反正客户只看交货期不看你单台加工耗时,亏的那点电费工时,比出事故赔的钱少,就这么凑活着。
 数控车削不同参数下45号钢切削铁屑对比图
不同行业对铁屑的要求,差得能绕机床三圈
 不同行业对铁屑的要求,差得能绕机床三圈
去年给航天院所加工钛合金承力框,要求什么?
铁屑最长不能超过3公分,而且绝对不能让碎铁屑刮伤已经加工好的成品面。
你想啊,那玩意是上天的,一点刮痕都是应力集中点,飞着飞着出问题谁负责?
当时我们试了三次,一开始用普通断屑槽,出的都是半米长的卷屑,拖刀的时候刮花了三个框,每个框材料费二十多万,心疼得我三天没吃好饭。
最后改成高压断屑,把线速度提到110,才把铁屑全控制在2公分左右,才勉强全合格。
换做汽车零配件大批量加工,要求就完全不一样。
我们给本地主机厂供曲轴,一天出1500根,每根都要精车连杆颈,要求就是不能缠刀,不能停机人工清屑。
你停一次机十分钟,一天停个三五次,当天的产能就完不成,罚的钱比啥都多。
这里反而不用太碎的铁屑,太碎的铁屑到处飞,堵冷却过滤器,反而麻烦,就要求10公分左右的C型屑,自动掉排屑槽里,不用管。
之前有家供应商图便宜用了劣质刀片,出长屑缠刀,一天停了八次,直接把全年的订单丢了,对吧?
新趋势下藏着没人敢说的暗礁
现在都讲绿色制造,切下来的铁屑全压块回炉,比随便扔了省好多成本,还符合环保要求,这是好事。
智能制造那边也出了自动识别铁屑形状、自动调参数的系统,听起来挺玄乎,就是太贵,中小厂用不起。
进口替代这块,原来70bar以上的高压冷却泵都是德国日本的牌子,现在国产泵做的也稳了,价格只有进口的三分之一,好多厂都换了,这事真的提气。
不过话说回来,有个行业内不愿公开的难题,我憋好久了。
现在不管是国标还是行标,只要求零件的尺寸精度、形位公差合格,从来没提过铁屑残留量的强制检测标准。
很多做出口的厂,整柜零件发过去,客户拆开,油路、内腔里掏出来几斤铁屑,直接整柜退,你找谁讲理去?
你说国内标准没要求啊,人家客户不认,人有自己的验收标准。你说自己提前检测吧,拆一个检测要半小时,大批量生产根本耗不起,全靠工人手工清,清不干净全看运气,这就是个隐形的大坑,多少中小厂栽这上面,都不说,怕丢客户。
我昨天打扫工位,扫出来小半簸箕铁屑,跟新来的徒弟念叨,干机加工这行,别光盯着卡尺千分尺看尺寸。
老辈传下来的土话:三分调刀,七分整屑,尺寸对了铁屑不干净,都是白干。
你见过最离谱的铁屑事故是什么?欢迎同行来唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被忽略的生产细节:切削铁屑里藏着车间20年的干货
文章链接:https://www.yxqcspc.com/15845/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
