那次差点赔掉半年奖金的故障
去年三伏天的后半夜,手机突然炸响。
调度在电话里吼,西跨那台老卧车翻船了。
我套上工服就往车间跑,刚进门就闻见润滑油烧糊的味儿。
要交的核电缸体,加工到最后一步,主轴晃了,内孔公差超了0.15mm。
工件废了,客户三天后就要装机,违约金够我们车间半年的奖金。
那时候所有人都盯着墙角刚拆箱的新家伙——那台刚订的数控重型卧式车铣复合加工机床。
连夜挪位接线,第三天就把新工件干出来,公差卡到0.02mm,刚好交差。
你说这玩意儿的存在感?从来不是展台上擦得发亮招投资商的时候。
是真出事儿的时候,能给你兜住底。
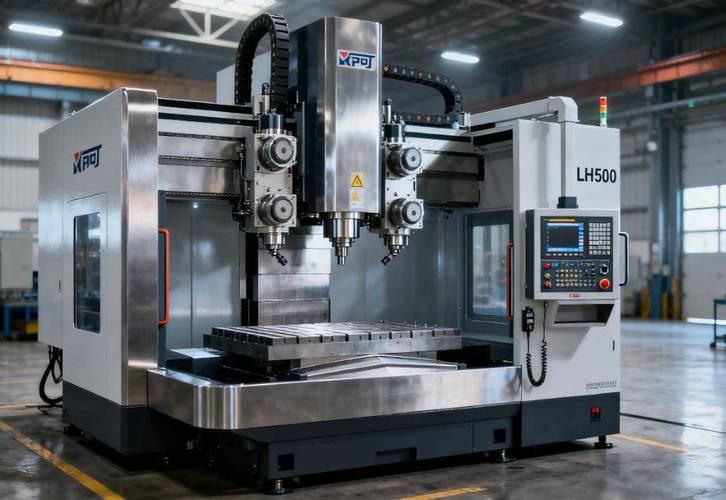
行业不说破的技术妥协
说实话,很多人选设备只看最大加工直径、承重这些参数。
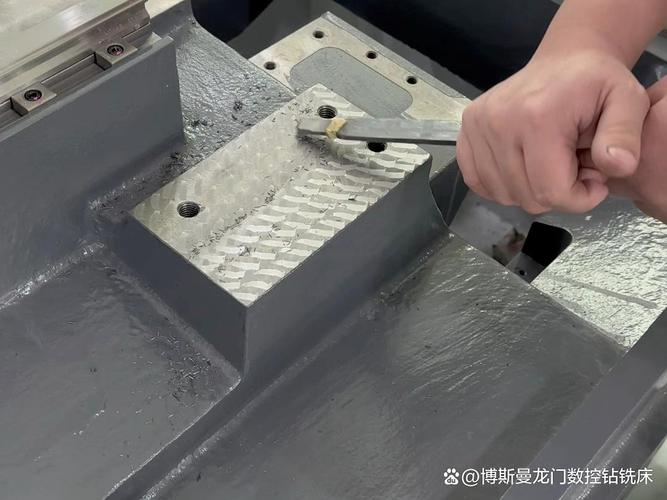
核心的东西藏在床身和导轨里,没人愿意细讲。
现在市面上主流两种路线,一种是整体铸铁床身手工刮研,一种是焊接床身贴塑导轨。
我干了二十年,两种都用烂了。
整体铸铁床身,能扛最大120吨的工件静载荷,刮研要求接触点达到每平方英寸12个以上,导轨直线度要控制在0.02mm每米,干重切削不抖不变形,用二三十年精度都掉的慢。
但缺点太明显,贵啊。
一吨合格的耐磨铸铁要小两万,整台床身小四十吨,光材料成本就小一百万,比焊接床身贵了快三分之一。
焊接床身好啊,成本降下来,交货也快。
不过话说回来,焊接完的应力释放是个大问题。
正经厂家要做三个月的自然时效加振动时效,慢慢把应力放干净,不然用两年就会歪。
行业内通常不说但实际在做的妥协是什么?
小厂接了订单,焊完扔去振个两三天,就拉去刮研出厂了。
出厂检测的时候冷态精度全合格,买家乐呵呵拉回去,用一年半载,加工出来的工件一头大一头小,还以为是自己操作不当撞了床子。
没人会告诉你,是当初省了时效的时间和钱。
不同行当的要求,差得比想象多
就说风电行业吧,干大型风机主轴,是最常见的用法。
前年我们接了一批2.5MW风机主轴的订单,总长八米多,重量二十五吨。
原来老工艺,先在卧车上拉荒精车外圆,再吊到龙门铣上加工两端法兰的键槽和端面。
两次装卡,光找正就要大半天,十个工件里总能出一两个偏摆超差的废品。
换了数控重型卧式车铣复合之后呢?一次装卡,车铣全干完,不用挪工件。
偏摆合格率直接干到99.5%,省出来的时间,一个月多干十根主轴。
风电要的就是啥?稳,能扛大切削量,拉荒的时候一次吃刀十几毫米不颤,就行。
换做航天的固体发动机壳体裙段,要求完全不一样。
去年我们给某航天院所干一批活儿,材料是高强度碳纤维复合材料,外径三米多,要求端面轮廓公差控制在0.03mm以内,还要铣复杂的连接孔位。
这玩意儿不能二次装卡,一旦碰伤整个壳体就废了,成本上百万。
复合机床就是这点好,车端面、铣孔、镗孔一次搞定,不用动工件,全程数控走刀,不会出问题。
对这个场景来说,要求的不是能扛多大的重量,是定位精度够高,走刀够稳。
现在进口替代喊的凶,原来德国进口的一台要两千多万,现在国产同参数的七八百万就能拿下来,精度其实差不了多少,售后服务还快,一个电话第二天人就到车间了。
这是好事,原来我们只能看着洋人赚大钱,现在国内厂家能做了,中小企业也用得起了。
但是有个行业内不愿公开说的难题,就是标准滞后带来的风险。
现在国标只测冷态精度,就是机床放八个小时不动,测出来的精度。
实际上我们干重型工件,动辄连续加工十几个小时,主轴转十几个小时,温度能升十四五度,热伸长就能拉出去快0.1mm,加工出来的工件,开头和结尾的尺寸差好几十丝。
正经大厂会加实时热补偿传感器,但是国标没要求,很多小厂为了降本就给砍了,卖的时候只给你看冷态精度报告,合格,你买回去用了才发现不对,说理都没地方说,因为国标没要求这项。
我干了二十年重机,总结出来一句土话:“买重机,摸一摸床身踩一踩导轨,别光信参数表上的数字。”
啥意思?好的重机,敲一敲床身声音发闷,差的发飘,一走刀就抖,参数写的再好看也没用。
现在智能化吹的凶,又是自动上下料又是远程监控,但是最核心的,还是床身稳不稳,精度能不能Hold住。
你们有没有遇过那种,参数全达标,干起活来就掉链子的重型床子?不妨聊聊。
