先摸透这几个维度,别上来就谈价
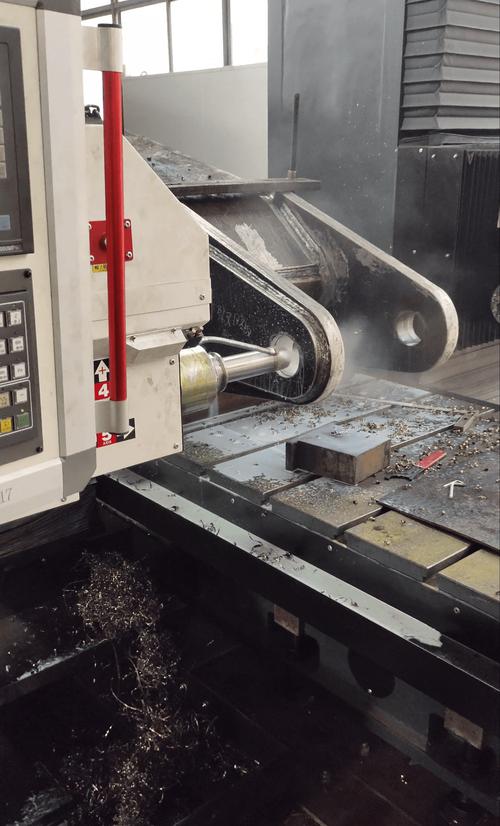
很多采购一上来就问多少钱,能干多大活,完全忘了核心的东西——交换工作台是整个设备的命根子,厂家要是在这里偷工,你买回去就是买了个爷。第一个要盯的就是交换工作台的重复定位精度检测流程。怎么判断靠不靠谱?去厂验的时候直接要最近三个月的同型号设备出厂检测报告,要看连续动载测试后的精度数据,要是销售支支吾吾拿不出来,或者说“都是标准化产品不用测”,拎包就走。别听他忽悠。
第二个要看床身与交换台的配重匹配工艺。不少小厂家为了省成本,交换工作台的基体用薄钢板拼,配重块拿回收废铁凑,换料的时候晃得整台设备都抖,用不了半年,定位精度就偏出去快半毫米,加工出来的工件直接废了。你验机的时候别光看静态精度,连续换个十次八次工作台,停下来再测精度,要是掉了0.02mm以上,直接pass。
第三个,看售后响应的落地承诺,不是嘴上说“我们24小时响应”,你直接问,我在XX市,设备坏了多久能上门?江浙沪超过48小时,北方超过72小时的,直接不考虑。毕竟这种大件设备,停一天,少则大几千,多则几万,耗不起。
什么样的厂家才值得坐下来深聊
说实话,我接触这行快十五年了,靠谱的厂家都有共性,那些杂七杂八什么机床都卖的贸易商,还有什么活都接的小作坊,趁早拉黑。我优先推荐的,是专做卧式镗铣加工中心十年以上的实体制造厂家,国内就有不少不错的,比如山东威达、沈阳中捷这些老牌厂,还有常州一批做精密卧式的新势力,共性太明显了。
第一,他们自己有完整的铸件生产线,不会外购小厂翻砂的毛坯回来拼。外购的毛坯,人工时效处理不到位,内应力消不干净,用个一两年床身变形,交换工作台直接歪了,修都修不好。我知道有一家做了12年镗铣的厂家,每一块床身和交换台毛坯,都要放半年自然时效,才进机加工工序,就这一点,90%的小厂家做不到。
第二,他们的装配是自有团队,不是外包出去的。外包装配队,干一台拿一台的钱,谁给你耐心调几个小时的交换台间隙?差不多就交差了,用不了一年精度就没了。
第三,他们不会随便改核心结构,为了降成本偷换配件。很多小厂家为了拼价格,把交换台的滚柱导轨换成便宜的滚珠导轨,承重差不说,磨损快得离谱,真的坑死人!
不同采购规模,签约时要盯紧这些点
如果你是小工厂,只买一台,预算有限。记住,一定要把交换工作台的精度质保单独写进合同,别只跟着整机保一年,核心部件单独保两年,只要定位精度超差,厂家免费上门维修更换,别嫌麻烦,真出问题这就是你的护身符。别信销售口头承诺,落在纸面上才管用。
要是你是批量采购三台以上的大厂,那一定要要求厂家免费上门勘测安装地基。交换工作台频繁切换动载,对地基的刚度要求比普通固定工作台高太多,地基打不对,设备安上就歪,调都调不好。另外,一定要留不低于10%的尾款,设备正常运行满半年再付,别被销售几句“给个优惠尾款免了”忽悠,真出问题你没筹码,厂家根本不理你。
避坑清单我整理了三个,记好:第一,报价比市场价低15%以上的,直接pass,肯定在交换工作台上偷了料,你贪那点便宜,后面亏的是十倍。第二,别买那种翻新改标的旧设备,哪怕再便宜,交换工作台的磨损是暗病,你根本看不出来,用三个月就废。第三,别迷信进口大牌,现在国内做的好的厂家,精度稳定性不输进口,价格才一半,售后响应还快,足够支撑大多数国内工厂的需求。
不过话说回来,买这种大设备,还是要自己去厂里面看,别光看网上的宣传,摸一摸,测一测,比什么都强,对吧?
