2026-09-18 11:06:47 分类:商机
上个月跟老陈喝酒,他头发掉了快一半。
去年上汽车轴承生产线,图便宜找了个小厂买切入式高精度无心磨床,到手才三个月,天天出问题。磨出来的套圈公差飘得像过山车,一天调机八次,工人天天加班熬大夜,好不容易出的货,客户一检直接整批退,前前后后亏了小二十万,设备现在还扔在角落落灰。
这不是个例。很多做机加工的老板,买设备只看报价单上的参数,不查厂家底,掉坑里的一抓一大把。
踩坑踩出来的选厂硬标准
说实话,选切入式高精度无心磨床的厂家,说难也难,说简单也简单,抓准几个硬指标就行,都是踩坑踩出来的经验。
第一个,能不能给你出同工艺的实时加工现场视频。别要那种剪好的宣传样片,样片都是挑最完美的工件拍的,看不出问题。你就说你要加工什么工件,要求什么精度,让业务员现在就去车间拍,拍整个加工流程,拍最后出料的公差检测。
我上次帮一个客户验厂,厂家说自己能做1微米精度的磨床,结果让拍现场,推三阻四半天发了个三年前的旧视频,直接pass,果然就是个贴牌的贸易公司。
第二个,核心部件的溯源敢不敢公开。切入式高精度无心磨床,命根子就是三个东西:砂轮主轴、进给伺服系统、床身铸件。小厂赚黑心钱,用翻新主轴,浇铸件偷减配重,伺服用翻新副厂件,外表看不出来,用三个月精度就崩了。
你直接提要求,要核心部件采购单据的打码复印件,或者现场拍部件铭牌给你看。敢给的不一定完美,不敢给的绝对有鬼。
第三个,售后响应条款敢不敢写进合同。你生产线停一天,少则几千多则几万的损失,很多厂家卖货的时候说24小时上门,真出问题了,师傅一周都到不了。所以一定要把响应时效、超时赔付写进合同,别信口头承诺。
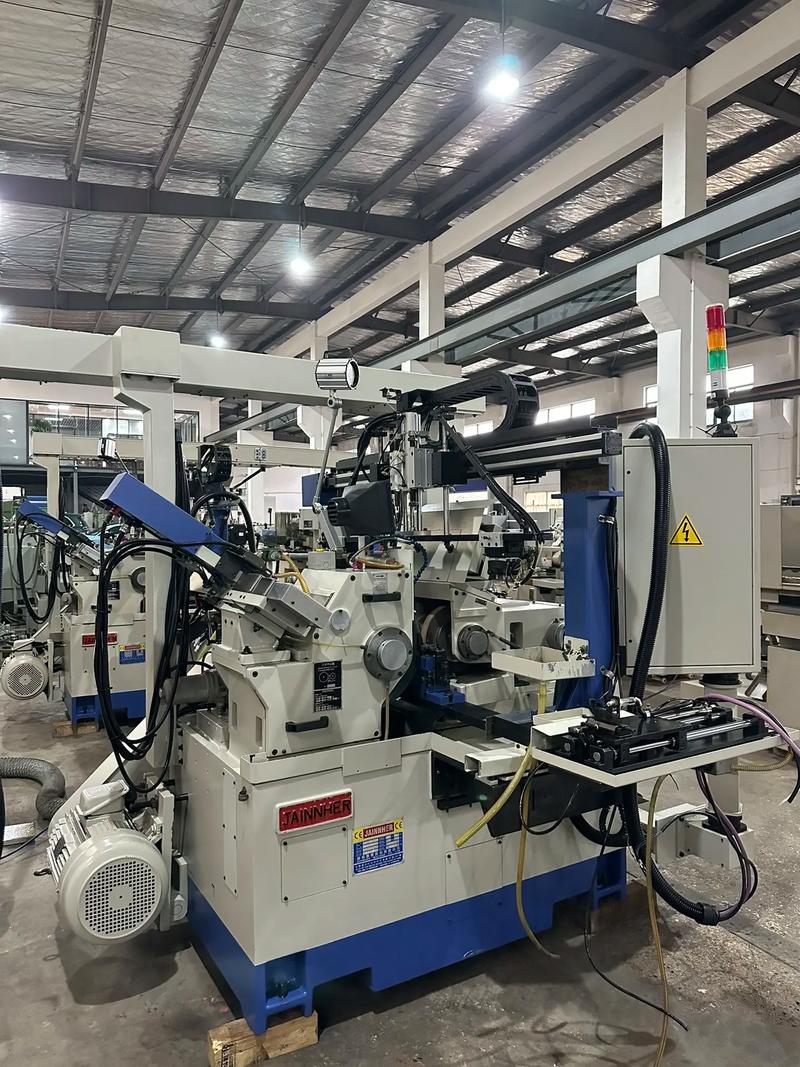 切入式高精度无心磨床车间加工现场图
靠谱的切入式高精度无心磨床厂家,都长这样
我接触这个行业快十年,见过靠谱的厂家,大多逃不开两种画像。
第一种是垂直深耕无心磨十年以上,只做这个品类的厂家。不像很多大厂什么机床都做,无心磨只是边角业务,根本不会砸钱抠切入式高精度的细节。比如江苏无锡的晨阳磨床,做了快四十年只做无心磨,主打就是切入式高精度款,给国内好多头部轴承厂做配套,人家不搞多元化扩张,就死磕这个领域,精度稳定性真的不一样。
第二种是给头部终端客户做过批量配套的厂家。比如给国内TOP5的汽配集团、轴承集团供过设备的,这种厂家过五关斩六将拿到供应商资质,品质体系不会差,不可能拿烂货砸自己招牌。我去年去东莞看过一家叫冠利的磨床厂,车间里堆的全是待预验收的设备,每台都标了客户名称,进去就是浓浓的机油味,不是那种摆两台样品就招商的空壳贸易公司。
不过话说回来,那种吹自己什么精度都能做、什么工件都能磨的厂家,你得小心。对吧,啥钱都想赚的,往往什么钱都赚不好,深耕细分的才靠得住。
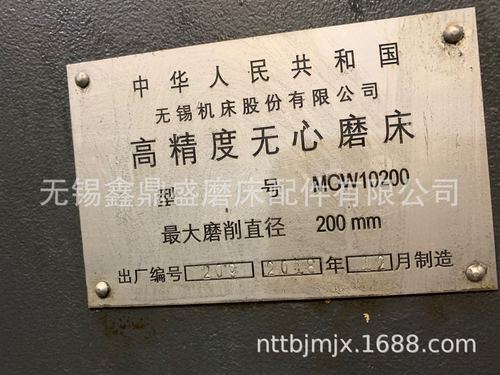 切入式高精度无心磨床核心主轴铭牌实拍图
不同采购规模的签约避坑清单
 不同采购规模的签约避坑清单
采购规模不一样,策略完全不一样,给你整理得明明白白。
如果你只买1台,就是换设备扩产能的小老板,记住这几点:别碰比市场中间价低10%以上的报价,绝对是减配了的。一定要加预验收合格再发货条款,你自己派个老磨工过去,现场磨一百件你自己带的工件,打完公差合格率达不到你的要求,直接不要,别嫌麻烦,拉回去再改,折腾一次的成本比你跑一趟的成本高十倍。
如果你是批量采购3台以上,建新生产线的,那一定要留10%的质保金,满一年设备精度稳定再付钱,别听厂家说什么资金周转困难让你全额付,钱在你手里,说话才硬气。另外一定要谈免费上门培训,你的工人会不会调机、会不会日常维护,直接决定设备能用多久,很多小厂卖完就不管,好设备也能被开坏。
最后给你列三个必须避的坑,记下来:
1. 别信“进口同款配置”这种鬼话,所有部件的品牌型号必须写进合同附件,含糊其辞的直接pass。
2. 别找中间商买,哪怕他报价比原厂低,出了问题中间商推厂家,厂家推中间商,踢皮球踢到你崩溃。
3. 别只看参数表上的精度标称,实际加工的合格率稳定性,比那几个印在纸上的数字重要一万倍。
说实话,做机加工这行,一台好磨床就是吃饭的本钱,切入式高精度无心磨床差一点,精度差一微米,整批货就废了。选厂家别贪便宜,找靠谱的,看似多花了几万,用个十年八年不出大问题,赚的钱早就翻番回来了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选切入式高精度无心磨床踩过3万坑之后,我整理了这份选厂指南
文章链接:https://www.yxqcspc.com/15861/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
