2026-09-18 13:00:55 分类:商机
去年秋天跑江苏市场,在张家港一个钣金厂门口碰到老板王哥,蹲在路边抽烟。
脚边扔了半盒揉烂的烟盒。新提的高速数控转塔冲床才三个月,转塔定位偏了两个丝,赶的出口订单要赔违约金,小二十万打了水漂。找卖设备的厂家,销售已经离职,售后说要等一周才能排上人,厂子停一天就是大几千的损失,换你你急不急?
真的够闹心!买设备选不对厂家,省那几万块,最后亏的底裤都没了。
选厂先摸这三个硬标准,别光听销售吹牛皮
说实话,很多老板选设备,只会比价格,看展厅漂不漂亮,销售嘴甜不甜,转头就踩坑。
第一个要看核心部件的自主把控能力。别听销售张嘴就说“我们核心件都是进口的”,你得问,床身是谁浇的?转塔是谁加工的?淬火工艺在哪做的?现在很多小厂都是拼装机,外面买翻砂铸件,找小作坊加工完拉回来拼,转塔没有整体淬火,用不了半年,冲出来的孔就偏位,磨损快到离谱。判断很简单,直接要求去装配车间看,别只逛展厅,真有实力的厂家不怕你看。
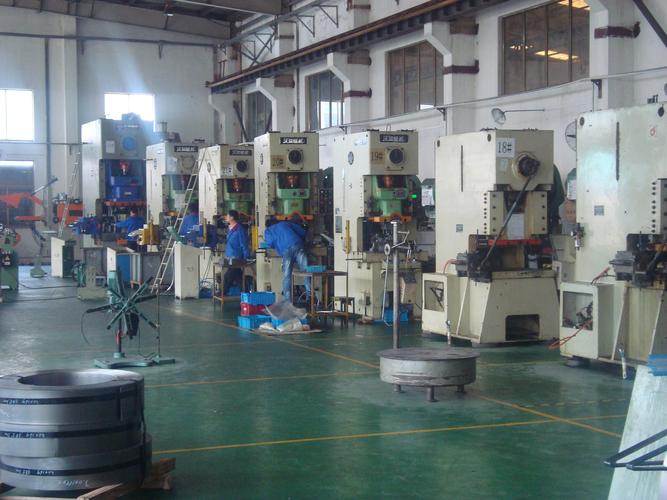 高速数控转塔冲床装配车间实拍
第二个要查售后响应的真实记录。销售说的“24小时上门”不算数,你要找厂家要同地区、最近半年买过设备的客户联系方式,偷偷打个电话问一句:上次出问题,厂家多久到的?修了几次解决?我见过太多厂家,卖出去就变脸,小问题拖成大故障,你停线赶单的时候,他那边售后还在千里之外赶火车,哭都没地方哭。
第三个要看有没有适配你的定制能力。你做通讯机柜和做汽车外饰钣金,需要的工位数量、冲程参数完全不一样,很多走量的厂家只卖标准化机型,你要改个工位加个功能,要么加天价,要么直接说做不了,后期卡你产能,卡死你。
值得坐下来谈的厂家,都是什么样的
跑了快十年机械行业,靠谱的厂家都有共性,说两个我见过的典型代表。
第一个是扎根行业十几年的务实派,比如江苏的金沃数控,不怎么做线上营销,大部分订单都是老客户带新客户,他们家每个月产能就固定那么多,订设备有时候要等十天半个月,从来不为了冲产量降价抢单。你去他车间逛,就能看到角落里堆着好多已经放了半年多的床身,人家做足了自然时效才开工加工,就为了避免后期床身变形,这个细节,90%的小厂家都做不到。价格比小厂贵个七八万,但用五六年精度还是稳的,算下来每年摊的成本反而更低。
第二个是做大厂定制的高端派,比如广东的玛西数控,专门做给汽车零部件、5G通讯机柜大厂供货,对精度要求到丝级,他们家的售后团队都是分区域驻点,长三角珠三角出问题,当天就能上门调试,当然价格不便宜,但对大厂来说,停线一天损失都十几万,这点差价根本不算什么。
那种刚成立两三年,天天在短视频平台打低价,30万的设备敢卖20万的,你躲远点。不是说低价一定不好,他成本摆在那,给你用拼接转塔、翻新铸件,你买回去用半年就得修,修到你不想用。
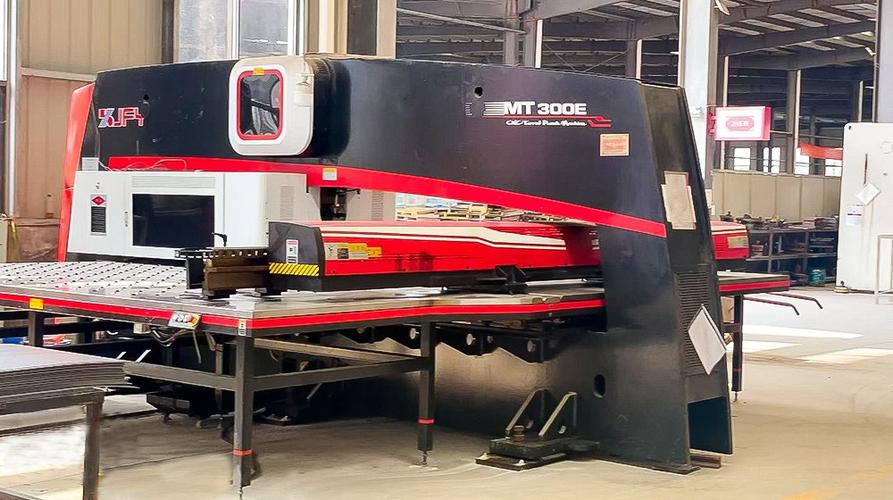 高速数控转塔冲床成品车间实拍
不同采购规模的签约策略,避坑清单直接拿
 不同采购规模的签约策略,避坑清单直接拿
你是第一次买设备的小厂,预算五六十万,记住一句话,别着急付全款。签合同的时候,定金绝对不能超过30%,设备拉到你厂里,调试完连续稳定跑一个月,再付剩下的65%,一定要留5%的质保金,满一年没出大问题再给。凡是要求你付80%以上货款才发货的,直接起身走人,千万别签。
如果你是规模化的厂子,一次性采购两三台甚至更多,一定要要求厂家做试加工。拿你自己平时常用的板材、常用的孔径,连续冲八个小时,打完一件一件测精度,差一丝都不行。合同里必须写清楚,精度达不到要求,直接拉走退定金,还要赔你延误投产的损失。
说几个必看的避坑点,记下来:
1. 绝对不要找中间商倒货,赚你十万八万差价,出问题中间商推厂家,厂家推中间商,来回踢皮球,你找谁都没用。
2. 不要迷信“全进口核心件”,很多厂家拿国产配件贴个进口标,就能多卖五万块,要求合同里写清楚每个核心部件的品牌型号,支持开箱验货,不对直接退。
3. 不要贪免费配件的小便宜,给你送十套没用的模具,不如给你延一年质保实在,真出问题,免费配件根本帮不上你。
不过话说回来,也不是越贵越好,你一个做家用小五金的,没必要花一两百万买进口机,找国内做了十几年的正经厂家,完全够用。对吧?
上个月再见王哥,他已经把那台坑人的低价机卖了,换了金沃的新设备,现在一天冲一万多件,精度稳得很,已经在打听订第二台的事了。钱要花在刀刃上,选对厂家,设备才能帮你赚钱,不是帮你添堵。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高速数控转塔冲床选厂避坑:我见过百位钣金老板踩过的雷
文章链接:https://www.yxqcspc.com/15867/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
