上周三早班,我刚换完液压油滤布,品管小李撞开车间门冲进来,脸白得像一张A4纸。
说江浙那个客户退了整批高压连接器,三万多件,全是针脚偏移超差。
我扔下扳手就往质检台跑,拿千分表挨个卡,十个里八个偏了0.03mm,刚好卡着红线超了差。回头看那台机,是去年老板贪便宜买的改款普通全液压,根本不是专用的。
废了三万多件,堆在车间角落像小山,卖废料都卖不出两千块,心疼得我抽了三根烟才缓过来。
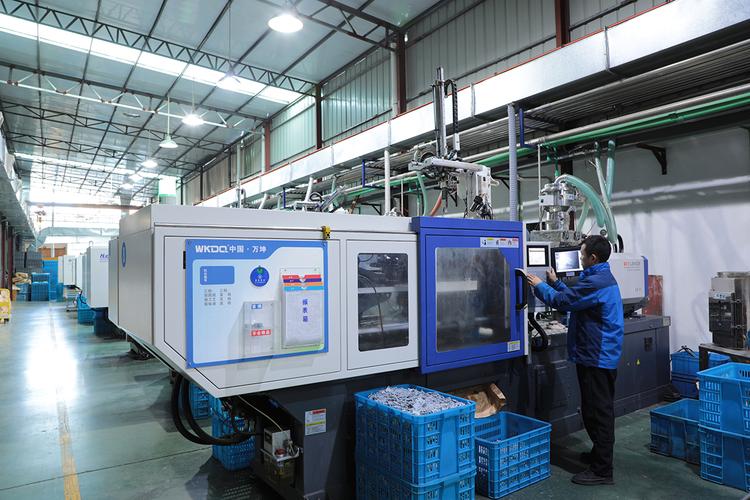
为什么普通注塑机玩不转精密连接器?
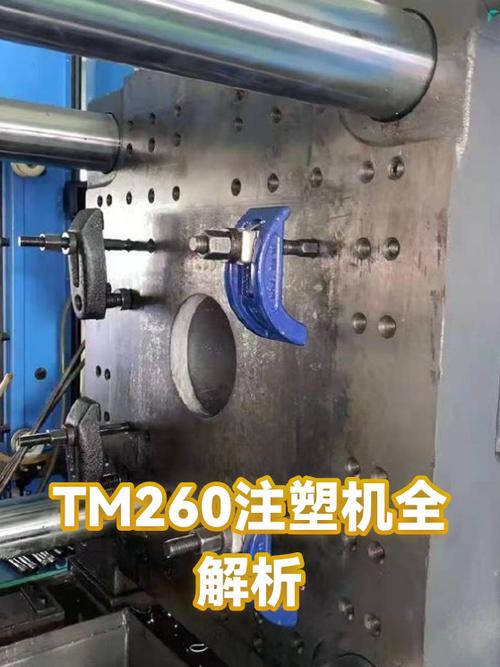
说白了,连接器对精度的苛刻,没干过的人根本想象不到。
精密连接器专用全液压注塑成型机,核心就是把精度焊死在每一模上。锁模精度要稳定在±0.005mm以内,注射重复精度不能超过0.1%,开模定位精度必须控制在0.002mm以内——差一丝,整批废。
现在行业里主流吹两个路线,一个全电动,一个专用全液压。全电动干净,初始精度好看,对不对?但价格是专用全液压的两倍还多,而且射胶压力超过150MPa就顶不动,做个十八腔二十六腔的大模,远模腔那几模永远打不满。
不过话说回来,行业内通常不说但实际在做的妥协是什么?头部品牌对外全吹全电动,显得高端,转头批量订单都发去用精密专用全液压,只有打样的时候才开全电动。为什么?算成本啊,专用机性能够,钱省一半,稳定性调校好了不比全电动差。
别听那些卖设备的瞎忽悠,适合你订单量的,才是能赚钱的。
不同行业的要求,差得可不是一星半点
就说新能源汽车行业的高压连接器,我去年经手过一个800V平台的订单。要求铜针和塑封本体之间不能有任何直径超过1μm的气泡,不然高压爬电,直接烧整车BMS,那可是要出安全事故的。
一开始用普通全液压,保压只分三段,进模腔的压力前后差2bar,浇口远的位置就容易抽真空出气泡,不良率高达1.2%,一个月废几十万的料。换了专用全液压之后,把保压拆成八段,每段压力误差控制在0.2bar以内,慢慢顶,慢慢冷,不良率直接掉到0.02%,每个月省出一个工人工资都不止。
再说说消费电子的微型连接器,我们给苹果供应链做过0.35mm间距的板对板连接器,同轴度公差要求不超过0.01mm,比头发丝的七分之一还细。很多人说全液压响应慢,玩不了微成型,说实话那是老黄历了。现在的专用机用闭心式电液比例阀,响应时间能做到10ms,比普通全液压快三倍,一点不拖沓。
我们做了半年,良率稳定在99.7%以上,算下来比租全电动机,成本低了一半还多。
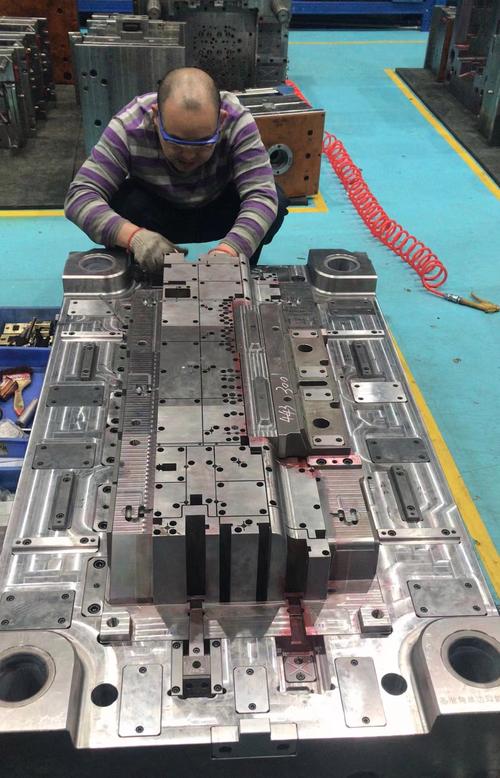
进口替代风口下,藏着行业不愿说的暗礁
这两年国产替代起来了,很多国内厂做的精密连接器专用全液压注塑成型机,性能已经能摸到进口机的脚后跟了,价格只有住友、发那科的三分之一,对中小企业来说真的是好事。
但是有个问题,行业没人愿意公开说。现在的注塑机精度标准,只测静态室温下的精度,根本不要求测连续生产24小时后的精度漂移。
精密连接器公差本来就小,差0.01mm就废。大部分普通国产机,连续开12小时,油温升个三五度,模板热胀,锁模精度就能飘0.006到0.01mm,你前半天做的全合格,后半天做的全报废,你要是没盯着,整批发出去就是客退,像我那次一样亏到心疼。
这就是标准滞后带来的风险,没吃过亏的新人根本想不到。不过话说回来,现在做的好的厂商已经摸到门道了,加个实时油温闭环,把油温波动控制在±1℃以内,漂移就能压到0.002mm以内,这个真的是实打实的进步。
昨天徒弟蹲在机台边擦油污,问我干了二十年,选这个设备最看重啥。
我跟他说,老师傅传的土话:注塑看稳不看快,连接器要硬不要飘。别光看出厂样本上的参数写的多好看,拉回去开三天三夜,再拿千分表卡精度,那个数才是真的。
你们有没有碰过,前半夜良率99.9%,后半夜直接跌到80%的糟心事?不妨出来唠唠。
