2026-09-18 16:49:52 分类:商机
上个月三号,夜班刚接岗,东跨那台老摩擦压力机轰隆一声响。
飞轮齿崩了半圈。
当天排的给汽配厂打连杆,三百多件毛坯全废了。
客户第二天一早就堵在车间门口,脸拉得比驴长。
干锻造这行,老设备的罪,谁疼谁知道。
那天厂长拉着我抽烟,问换伺服直驱螺旋压力机到底靠谱不。
真直驱和假直驱的那点事
说实话,我干了22年,见过太多厂商玩文字游戏。
很多人搞不懂,伺服直驱到底驱在哪。
传统摩擦压力机靠摩擦盘带飞轮转,打一下磨一下,精度越用越差。
真伺服直驱是伺服电机直接连螺杆,去掉了中间一堆传动零件。
打击能量重复精度能控制在±1%以内,这是老设备想都不敢想的事。
同样打1000件400克的连杆毛坯,伺服直驱能省至少12%的电,一个月下来电费单能少大几千。
国内一线品牌的合格伺服直驱螺杆,跑合8000小时才需要第一次紧间隙,杂牌的一千多小时就晃得厉害了。
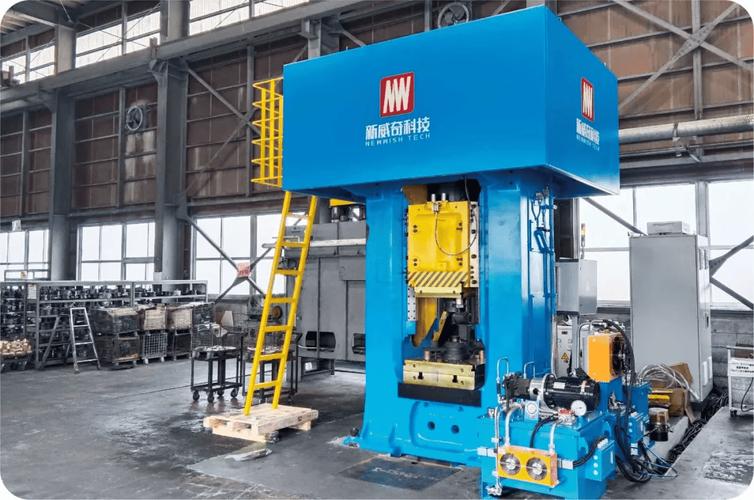 车间正在生产的630吨伺服直驱螺旋压力机
不过话说回来,行业内通常不说但实际在做的妥协。
现在市场上卖的伺服直驱,分两条路线。
一条是真直驱,电机直连螺杆,精度高、损耗小,就是成本下不来。
另一条是“伺服+皮带”传动,说是直驱,其实还是绕了一手。
精度比真直驱差快一个百分点,成本降了三分之一。
很多小厂就拿后者当直驱卖,报价比真直驱低两成,买的时候看着划算,用个两三年就知道错了。
对吧?
不同行业的门道差得远
别以为换个大牌设备就万事大吉,不同行业要求差得能绕车间一圈。
我上个月去山东那家汽配厂,做自主车企的发动机连杆。
原来用三台老摩擦压力机,每个月废品堆得比我人还高。
他们要求的是打击力稳,每一件毛坯的公差都得卡进0.5毫米里。
换了1000吨伺服直驱之后,废品率从原来的8.2%降到了1.1%,原来每班两个人挑废品,现在只需要两小时抽一次。
一年省下来的材料和人工,刚好够付半台设备的首付。
另一个案例是我老乡开的金刚石工具厂,做花岗岩锯片的刀头。
他们那要求更偏,要模压密度均匀,不然烧结出来刀头硬度差一大截。
原来用普通液压机,压力调不准,好刀头能切150平方花岗岩,差的只能切80平方,客户经常退货。
换了小吨位伺服直驱之后,每次打击的误差控制在2%以内,刀头一致性直接翻了三倍。
现在他们给终端客户溢价10%,人家还是指定要他家的货。
 伺服直驱螺旋压力机加工后的锻造汽车连杆毛坯
风口底下藏着坑
 风口底下藏着坑
这两年进口替代风大,原来德国舒勒的1250吨伺服直驱,卖一千二百万一台,咬碎牙没几个厂敢买。
现在国内厂商做出来,性能差不到10%,报价只要三百八十万,好多厂都抢着换。
绿色制造要求降能耗,伺服直驱刚好踩在点上,没错。
但是有个行业内不愿公开的难题,很少有人提。
现在国内没有统一的伺服直驱螺旋压力机精度寿命校准标准。
厂商卖的时候都宣传能用十年,没人告诉你螺杆间隙会随着打击次数慢慢涨。
出厂的时候,很多厂商为了省加工成本,预紧留的余量就不够。
用个三五年,打击精度就掉到新机的70%,出了废品你还以为是自己操作不对。
出了问题找厂家,人家就说你使用不当,一口锅甩给你。
还有很多小厂,用回收的旧螺杆改改就装新机,你根本看不出来。
昨天我还在隔壁厂调一台刚买一年的设备,摸了摸螺杆温升,就知道间隙偏了快一个毫米。
拆开一看,螺杆根本没做氮化处理,表面硬度不够,磨得快。
这事找谁说理去?
回到车间,我干了这么多年,总结出来一句土话。
“买马看蹄,买机看螺杆”。
别光盯着参数牌上的吨位数字吹得凶,拆开看一眼螺杆的预紧和硬度,比什么都靠谱。
你有没有遇到过伺服直驱用了没两年精度掉得飞快的情况?同行们不妨留个言聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老工程师聊伺服直驱螺旋压力机:课本没教的实操干货
文章链接:https://www.yxqcspc.com/15878/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
