2026-09-22 22:54:45 分类:商机
车间里摸出来的增材制造门道
上个月后半夜值班室电话响,我接起来就是甲方项目经理的骂声。
刚交付的一批小型燃气涡轮叶片,三个静叶叶根出了裂纹,整批退回,七天后必须补交新货,不然扣百分之三十货款。
我们原来用五轴铣,锻造毛坯采购就要五天,根本赶不出来。抱着破罐子破摔的心态,我找了园区新开的那家增材厂救场。三天就拿到了合格零件,做完热处理喷丸,探伤一次性过。
从那时候我才明白,增材制造不是展厅里骗投资的花活,是真能救车间的急。
说实话,很多人说增材就是高级3D打印,这话也对也不对。我们车间常接触的两种金属增材路线,区别大了去。
选择性激光熔化也就是大家说的SLM,光斑直径一般控制在20μm到100μm,铺粉层厚大多卡在20μm到50μm,最快扫描速度能到15m/s。精度高,表面粗糙度能做到Ra10以内,小零件做出来外形就好看。但是成型的时候每层冷热差太大,残余应力扯得零件变形,超过两百毫米的零件,打完直接裂两半都见过。
另一种电子束选区熔化EBSM,用电子束当热源,真空环境下成型本身就带预热,残余应力比SLM小一半都多,能做半米以上的大构件。但电子束光斑散,精度差,表面粗糙度大多超过Ra50,摸起来都拉手,根本没法直接用。
说实话,行业内通常不说但实际在做的妥协,说穿了不值钱。九成以上的承重增材件,根本不是宣传里的一次成型。都是EBSM打粗坯,留两毫米加工余量,再上五轴铣修型。既省了材料,又省了五轴满吃刀的时间,还控住了残余应力。对外全说全增材成型,说白了就是吹给甲方听的。
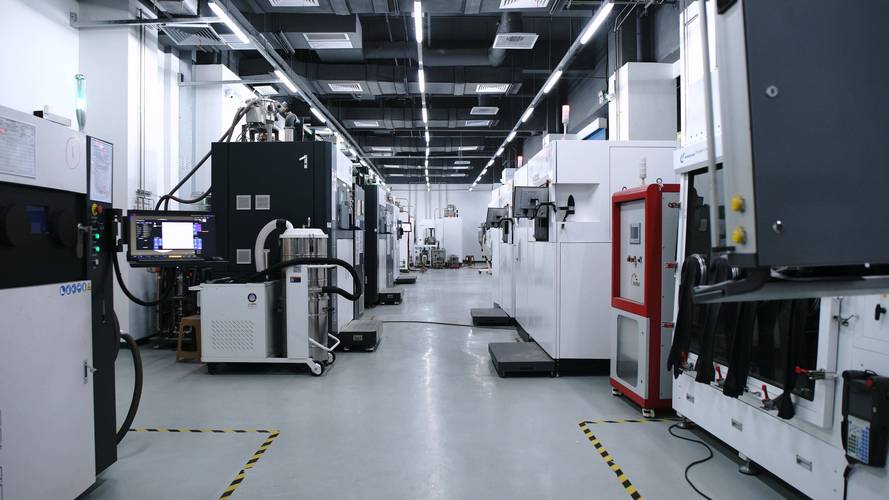 工厂车间SLM增材制造设备工作台
第一个场景,航空航天的小批量异形件。就说这次救急的涡轮叶片,原来用锻造毛坯五轴铣,材料利用率只有8%,一百公斤毛坯铣完剩八公斤,剩下全是铁屑。增材打粗坯,材料利用率直接干到65%,成本降了一半还多,赶交货期的时候更是救命。航空领域要的就是高强度耐疲劳,小批量定制,增材天生适配。
第二个场景,骨科定制假体。我前几年摔断腿的徒弟,胫骨缺了一块两厘米见方的骨块,医院找厂家用增材做了个性化钛合金假体,上面特意做了微米级的微孔,能让自己的骨头长进去。原来的批量假体贴合度只有七成,这个贴合度百分之百。现在徒弟每天晨跑五公里都没事。医疗这边要的就是个性化和生物相容性,没人要批量一模一样的,增材刚好踩中了需求。
看着火热,实则暗坑遍地
这两年增材火,不是没道理。进口替代的风口吹过来,原来德国进口的一线SLM设备要上千万一台,现在国产同精度的设备,价格只有进口的三分之一,性能差不了几个百分点,中小厂也能咬咬牙买一台。
绿色制造这边,省材料少排废,确实比传统锻造铣削强太多。很多原来必须进口的异形构件,现在国内自己用增材就能做,卡脖子的事少了好多。
不过话说回来,行业有个不愿公开说的难题,就是标准滞后太严重。
现在国内增材件的验收标准,全是照搬传统锻造件的。增材件的缺陷大多是分散的几十微米级微小气孔,跟锻造件的层状缺陷完全不一样,常规超声检测根本扫不出来。这批零件合格不合格,一半靠设备,一半靠厂家良心。
很多小厂为了抢单压价格,打印的时候降低致密度,省时间省材料,成品外观一模一样,内部缺陷差好多,用个两三年就断了。出了问题全推给增材工艺本身不行,没人敢说其实是标准跟不上,检测方法不对。
这个风险,哪天出个大事故,整个行业都要跟着挨骂。
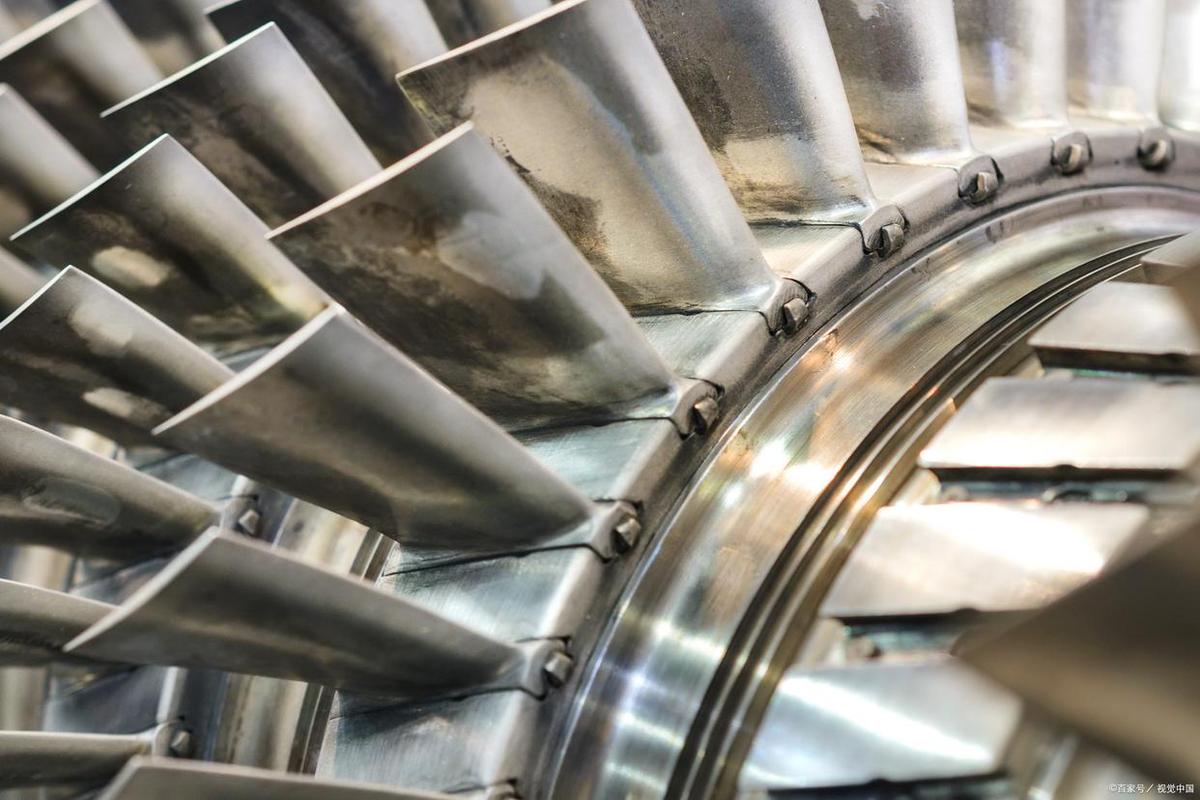 增材制造完成的航空涡轮叶片原型件
干制造,从来不是追新就对了
 干制造,从来不是追新就对了
我干了二十二年机加工,见过太多追新概念翻车的。前几年增材火的时候,不少老板砸几百万上设备,想用来做批量零件,结果一算账,打印一个零件的时间是传统工艺的三倍,成本翻两倍,根本卖不出去,现在设备都在车间角落落灰。
增材从来不是用来取代传统制造的。它就是给传统制造补窟窿的。
什么时候用?传统工艺做不出来,做出来太贵,赶交货期赶不及,这时候摸出增材来用,准没错。
我常跟车间年轻小孩说,一句土话:“能扛住十年跑合的,才叫好活”。不管什么新技术新概念,吹得再天花乱坠,能不能干成活,能不能帮客户解决问题,那才是真的。别的都是虚的。
你们车间里增材都用在啥地方了?真的比传统工艺划算吗?有空来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊增材制造:没那么神,也没那么废
文章链接:https://www.yxqcspc.com/16251/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
