2026-09-23 00:50:45 分类:商机
退回来的三箱刹车件
上个月刚上班,物流就拉回来三箱做好的汽车刹车蹄。
客户那边拍的照片我现在还记得,铆接好的摩擦片跑了不到五千公里,整个掉了。
车间主任把铆工班的班长骂得头都抬不起来,所有人都猜是铆钉强度不够,换了三个牌号的铆钉,重做还是不行。
我蹲在零件堆里摸了半个小时,把铆接孔剖开给他们看。
问题根本不在铆钉。在铆接干涉。
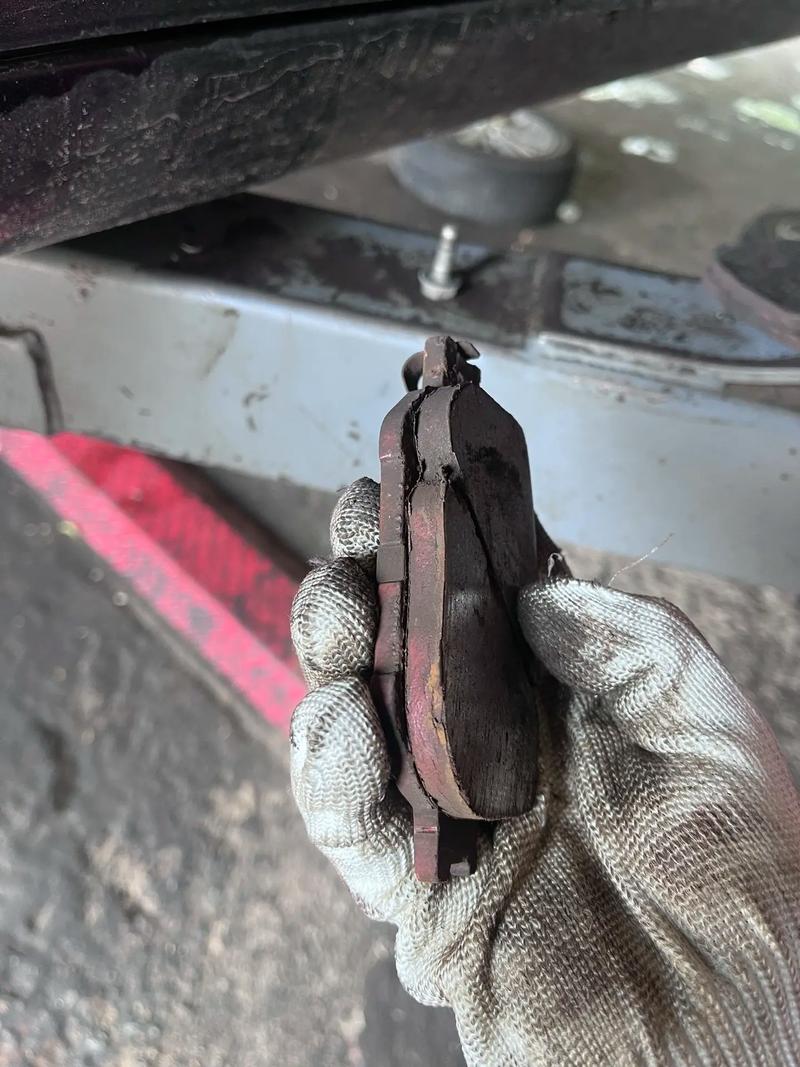 汽车刹车蹄铆接脱落故障实物图
没人把这个当回事对吧?
好多年轻工程师画图,孔和轴的公差随便标,凑个过盈就完事。
说实话,铆接的命,全在干涉量上。
那点不能说的工艺妥协
铆接干涉说白了就是,铆钉或者衬套的外径,比你钻的孔大那么一点点,压进去之后,零件本身的弹性抱紧,就不会松。
说起来简单,差一丝都不行。
铝基板铆紫铜衬套,我做了二十年,最优值就是0.12mm,多一丝衬套就会歪,少一丝跑两年必松。
普通碳素钢铆钢衬套,合适的区间在0.18mm到0.22mm,要是薄壁件,干涉量超过0.25mm,百分百会裂,不信你去试。
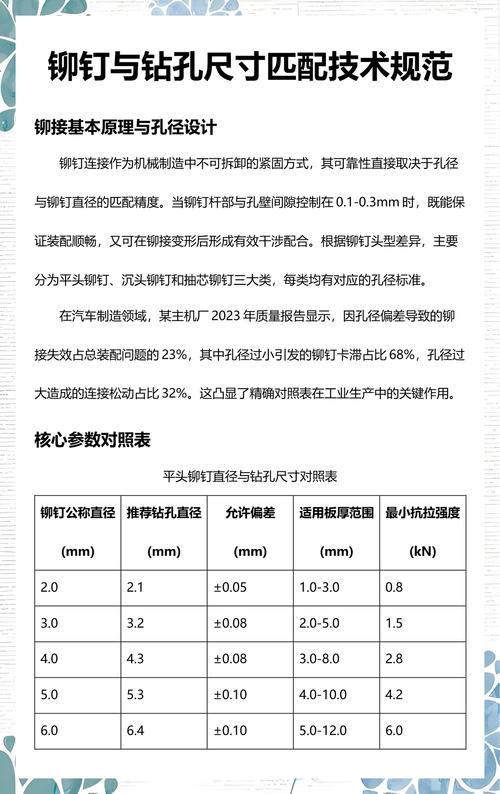 碳钢铆接干涉量工艺对照表
现在行业里主流就两条路线,冷压铆和热胀铆。
冷压铆快,一台设备一小时出上百件,成本比热铆低三分之一,适合批量活。但厚大件的孔壁应力不均匀,压进去之后,一头紧一头松,干涉量全偏了。
热胀铆是把孔加热到三百多度,涨大了再把衬套塞进去,冷却之后抱紧,干涉量均匀,牢度好。但能耗高,效率慢,还得等冷却,耽误交货。
不过话说回来,行业内通常不说但实际都在做的妥协是什么?
批量小、要求高的活,本来该上热铆的,老板为了省那点加热费,直接冷压,把干涉量多放个两丝,靠硬挤凑牢度。
只要不刚好用在极端工况,十年八年也出不了事,就算真出了,也没人会查到干涉量头上,都怪材料不好。
我们前几年给城轨做转向架的定位衬套,一开始按旧图纸给0.2mm干涉量,客户运行半年就回来说衬套窜动,拆下来看,衬套被挤得内孔椭圆,磨得比标准大了一圈。
后来我们把干涉量降到0.15mm,反而用到现在八年了,没一个返厂的。轨道交通天天重载震动,干涉太大,应力集中,反而震两下就松了。
再说说新能源汽车的电池包。现在电池包都用铝合金铆接箱体,要求密封还得轻,壁厚大多只有2mm。
去年隔壁厂给某新势力做箱体,设计为了结实,把干涉量放到0.12mm,结果出货三个月,露天放了一夏天,裂了快三成。铝合金延展性差,大干涉本身就有微裂纹,温度一变直接裂,赔了小两百万。
不同行业,要求完全不一样,哪有什么通用公式。
新标准跟不上新零件
 新标准跟不上新零件
现在都喊进口替代,原来买几百万的进口铆接机,现在几十万的国产就能用,精度差不了多少,这是好事。
但也有新问题。
行业内不愿公开说的难题就是,现在新材料层出不穷,什么铝锂合金、碳纤维复合材料都开始用铆接了,但现行的铆接干涉标准还是二十年前定的,全是针对普通碳钢和铝合金的,新材质连个参考的干涉量范围都没有。
全靠工程师自己试,试对了皆大欢喜,试错了老板买单。
说起来智能制造都喊自动化铆接,设备能自动压自动测压力,但压力对不对,干涉量合不合适,还是得靠老师傅凭经验调。
设备没法提前知道你这批孔的实际尺寸比标称大了还是小了两丝,也没法实时调压入量,这就是现在最大的坑。
绿色制造要求少废料,很多厂开始用小直径的孔改铆大一点的衬套,靠加大干涉量凑合用,短时间看不出问题,三五年之后应力松脱,出了安全事故,谁都跑不掉。
我干了二十年铆接,总结出来一句土话:宁让干涉少一丝,别让过盈撑裂皮。
书本上的公差表永远是死的,你拿到手的零件,硬度差一点,孔的粗糙度差一点,结果就完全不一样。
多剖开两个件看看,摸一摸孔壁的应力痕,比什么计算机模拟都管用。
你们干铆接这么多年,遇见过最离谱的干涉量参数是多少?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老钳工聊铆接干涉:藏在零件缝隙里的要命细节
文章链接:https://www.yxqcspc.com/16257/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
