排屑器堵塞:车间里藏了二十年的隐形暗坑

夜班停线那点事儿

上周凌晨两点,手机炸了。 昆山那家做新能源汽车结构件的老板,嗓子哑得像砂纸磨。 说整条线停了,全因为排屑器堵死了。 拉出来的切屑堆了半米高,漏到机床导轨上,刮花了三根刚精加工的横梁。 一批订单要赶三天后出海,这下全泡汤。 谁能想到,十几万的损失,根子就在不到五万块的排屑器上。 很多人觉得排屑器就是个拉垃圾的铁盒子,没技术含量。 这话我听了二十年,每次遇到堵线事故,都能把人气笑。
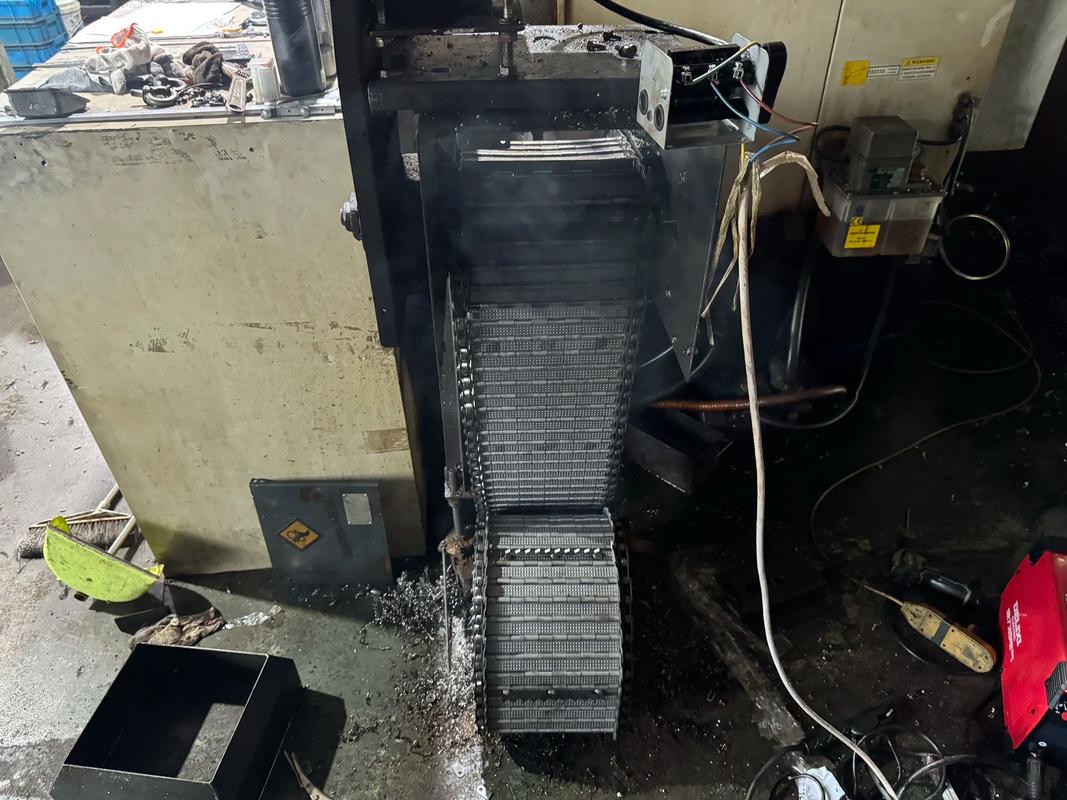
加工车间排屑器堵塞溢出现场图
加工车间排屑器堵塞溢出现场图
哪个老车工没捅过排屑器? 手上沾的油泥比切屑还多,捅一次一身汗,夏天能把工作服泡透。

堵的根本,到底卡在哪儿

说原理其实不复杂,排屑器就是把机床切下来的铁渣,从槽里运去集屑箱。 堵就是铁屑卡进了缝隙,堆住了走不动,越堆越死。 我给你说三个数,都是我们现场摸出来的,比书本上准。 第一个,切屑宽度超过8mm的卷状切屑,用普通螺旋排屑器,堵的概率是窄切屑的6.7倍。 第二个,排屑槽的安装坡度小于12度,带切削油的粘性切屑打滑几率,直接涨七成。 第三个,选型的时候,排屑器的额定排屑量,必须比你实际最大产屑量多出30%,少一个点都容易出问题。 现在市面上主流两种路线,链板式和刮板式,各有各的坑。 链板式排屑,缝隙大,大切屑小碎屑都能带得走,本来堵的概率低很多。 但是一套做下来,比刮板式贵小两千,还重,安装费都贵出几百。 刮板式便宜,结构简单,但是碎屑特别容易卡进刮板和槽壁的间隙里,攒个三五天就堵死。 说实话,行业内通常不说但实际在做的妥协,你知道是什么吗? 大多数机床厂家配套排屑器的时候,不管客户需求,一律装便宜的刮板式。 省下来的成本就是自己的利润,堵不堵,那是客户用的时候才知道的事儿。
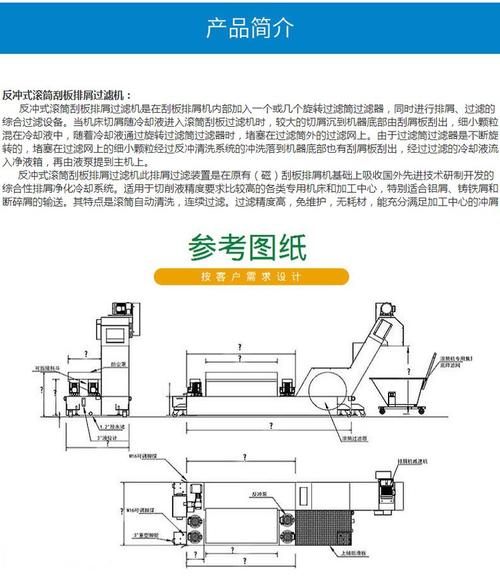
排屑器刮板与槽壁卡屑结构示意图
排屑器刮板与槽壁卡屑结构示意图
我见过更过分的,链板厚度要求3mm,给你换成1.5mm的,用上半年就拉长变形,缝隙变大直接卡屑堵死。 你找过去,人家说你操作不当,切屑太大,把责任推得干干净净。

不同场子,堵的套路完全不一样

不同场子,堵的套路完全不一样
不同场子,堵的套路完全不一样
第一个场子,汽车零部件批量加工厂。 我前年去东莞那家汽配厂,做发动机连杆,每天24小时连轴转,一天出屑1.2吨。 之前他们图便宜,选了额定排屑量1吨的排屑器,觉得差不多够了。 结果就是半个月堵一次,每次都得停线两三个小时捅,捅出来的卷屑缠得像毛线团。 后来改了什么?把排屑坡度从10度加到15度,换了比原来大一号的排屑器,留够30%余量。 现在三个月才捅一次,省了多少人工和停线损失。 第二个场子,航空航天钛合金粗加工厂。 这个跟汽配完全不一样,钛合金强度高,拉荒吃刀量大,切出来都是碎硬屑,还混了大量的切削油,粘性特别大。 之前西安某厂出过事儿,排屑器缝隙小,碎屑一点点卡进去,堵了之后排屑器憋停了,传感器还没来得及报警。 硬生生把机床主轴给拉歪了。 修主轴花了四十多万,耽误了一个多月的军工订单,亏到姥姥家。 后来他们改了磁性排屑加刮板刮底的组合,把碎屑全部吸走,才解决了频繁堵塞的问题。 说白了,不同切屑,堵的地方不一样,你用通用款,那就是给自己挖坑。

新风口下的老毛病

新风口下的老毛病
新风口下的老毛病
现在都搞智能化改造,很多厂家开始加堵料检测传感器,堵了自动停机报警。 听起来挺先进,对不对? 但是大多数传感器都装在排屑器的主动轴上,靠扭矩触发。 等到扭矩大到触发报警的时候,已经堵死了,切屑早就溢出到机床里了。 还有的装在侧面,一沾切削油和铁屑,就误报,好好的生产线说停就停,烦死人。 行业内不愿公开说的难题是什么?就是现在的国家标准还是十多年前定的。 只要求排屑器的额定排屑速度,根本没规定抗堵塞的测试标准。 你买排屑器,人家标1吨每小时,实际满负荷的时候根本排不出去,堵了人家说你使用不当,你连说理的地方都没有。 进口排屑器就一定好?也不是,进口的贵,保养一次顶半台国产的钱,很多配件要等三个月,堵了照样停线,没啥神秘的。 现在进口替代起来了,很多国产厂家做的精度不错,但是就是不愿意在抗堵塞结构上多下功夫。 都想着打价格战,把烂摊子留给用户。 我干了二十二年,总结出来一句土话:排屑留三成,不捅半载净。 你别不信,省那点买大一号排屑器的钱,不够一次停线损失的零头。 对了,你们车间有没有过排屑器堵了捅完又堵,怎么改都不对的糟心事儿? 过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:排屑器堵塞:车间里藏了二十年的隐形暗坑
文章链接:https://www.yxqcspc.com/16267/