车间老炮聊切削铁屑:藏在铁渣里的真门道

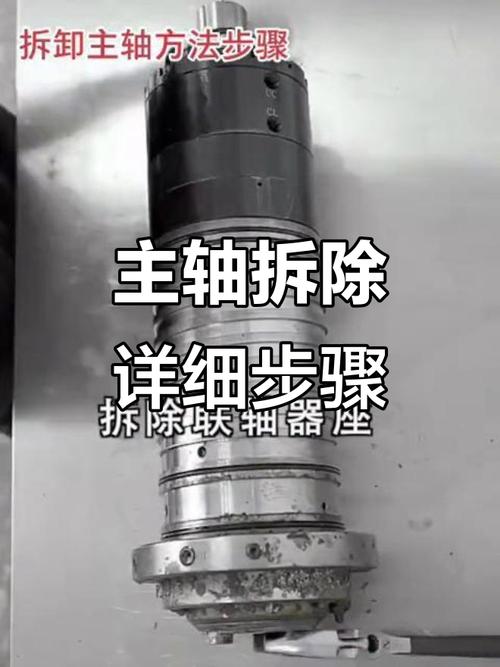
上周三下夜班,我刚摘了安全帽要走,中控报警响得刺耳。 班长拎着对讲机吼,三号加工中心主轴停了,全组赶紧回去。 拆主轴的时候,每个人都黑着脸。一团缠得比拳头还紧的长铁屑,卡进了拉爪缝隙,硬生生把精度1丝的主轴磨坏了。 换主轴小二十万,全月奖金泡汤。谁能想到,搞坏几十万设备的,就是几克重的破铁屑?
数控加工中心主轴拆检残留切削铁屑
数控加工中心主轴拆检残留切削铁屑

铁屑哪里是废料,是切出来的活招牌

铁屑哪里是废料,是切出来的活招牌
铁屑哪里是废料,是切出来的活招牌
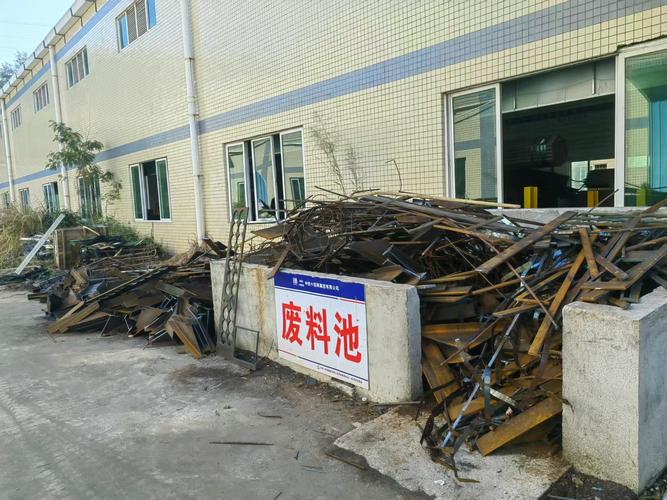
很多新手刚进车间,觉得铁屑就是切完剩下的垃圾,扫走卖钱就行。 说实话,干了二十多年,我一眼看铁屑形状,就知道你活干得对不对。 车削普通45号钢,线速度120m/min切屑厚度0.2mm断屑槽槽宽3.2mm,出来刚好是手指长的C型碎铁屑,掉在料槽里哗啦啦响,这就是标准活。 现在主流两种路子,要么追求连续螺旋屑,要么硬断成C型碎。 连续屑看起来整齐,不会乱蹦伤人,但是太容易缠刀缠主轴,稍微不注意就磨坏工件。 C型碎屑安全不卡排屑,但是崩得到处都是,偶尔还会蹦到脖子里烫个红印子。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 批量干普通货,刀具损耗算车间成本,一把带定制断屑槽的进口刀比普通刀贵三倍。所以大多老师傅都会偷偷把进给降个0.05mm,哪怕慢个十秒一件,也不用换贵刀,靠调参数磨出断屑,省下来的钱就是车间的奖金。 你说鸡贼?不这么干,年底奖金少一半,谁愿意?

不同行当,铁屑的规矩差了十万八千里

就说航空航天加工钛合金叶轮那点事。 之前我帮朋友的厂调过工艺,要求多严?每一片叶轮切下来的铁屑,都要单独装袋回收,连一粒别的钢屑都不能混。 为什么?钛合金回炉重炼要求纯度,混进一点铁,整炉料都废。更要命的,要是加工的时候留了一粒铁屑卡在叶片流道里,发动机转起来上万转,那就是机毁人亡的事。 上个月邻厂出的那档子事,整批二十多个叶轮,探伤查出三粒残留铁屑,整批报废,小一百万直接打了水漂。 换汽车零部件就完全不一样。 我之前接触过一汽的缸体流水线,一分钟出一件,全自动化,铁屑走集中排屑。要求什么?所有铁屑必须碎到8mm以下,长一点都不行。 为什么?排屑管道就十厘米宽,一根十几厘米的长屑缠上去,用不了半小时就堵死,整线停摆一小时,损失就是几十万。 之前他们那就是用了便宜的无断屑槽刀,天天堵,后来改了参数换了刀,堵管的次数才降下来九成。
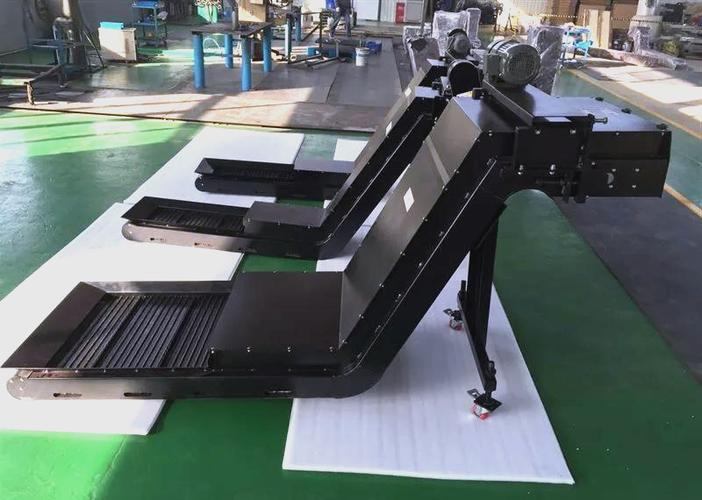
汽车发动机缸体流水线集中排屑系统
汽车发动机缸体流水线集中排屑系统

新风口下面,藏着没人愿意说的暗礁

新风口下面,藏着没人愿意说的暗礁
新风口下面,藏着没人愿意说的暗礁
现在都喊绿色制造,铁屑压饼回炉,原来随便卖废铁,现在都讲究回收再利用。 还有断屑刀具,原来全是进口大牌,现在国内几家做的也不错,价格砍半性能差不了多少,进口替代做得挺好。 但是有个行业内不愿公开的难题,现在的国家回收标准还是十年前定的,只要求回收铁屑的重量,不要求铁屑的含油率。 很多小回收站收了铁屑,不脱油直接压饼,拉去钢厂回炉的时候,铁屑里的切削油直接燃烧,浓烟滚滚全排到空气里,环保查的时候就停,查完接着干,说白了就是钻标准的空子。 还有智能制造里的自动清屑,传感器沾了油就误判,很多线上的自动清屑装置就是摆样子,到点还是得师傅停机进去掏,不然卡屑出问题,还是自己背锅。 标准跟不上实际,出了问题连个说理的地方都没有。 我干了二十多年,就信一句土话:铁屑不净,机器要命。 什么参数什么刀具都是死的,你下班多花两分钟掏干净主轴缝隙的铁屑,比什么进口刀都管用。 你们车间遇过最离谱的铁屑出事的事儿?不妨留个言唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊切削铁屑:藏在铁渣里的真门道
文章链接:https://www.yxqcspc.com/16287/