上周三早会,质检部小李抱着一摞齿轮甩在办公桌上。
“这批活全退,公法线偏了3丝,客户装起来差速器响,要赔违约金。”
老板转头瞪着机修班老王,昨天老王还拍胸脯说那台老数控滚齿机精度没问题。
三万件活,差3丝,小十万的材料费打了水漂。这就是数控滚齿机的存在感——平时没人把它当回事,出问题就是炸锅。
别人不说透的核心门道
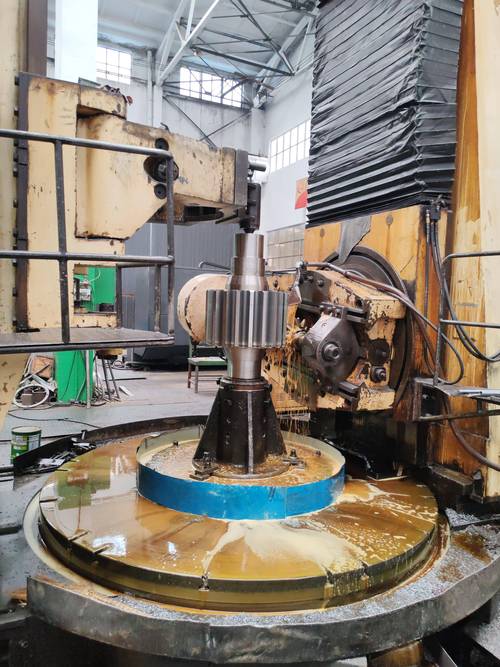
很多人觉得数控滚齿机不就是滚齿轮的?有啥难的。
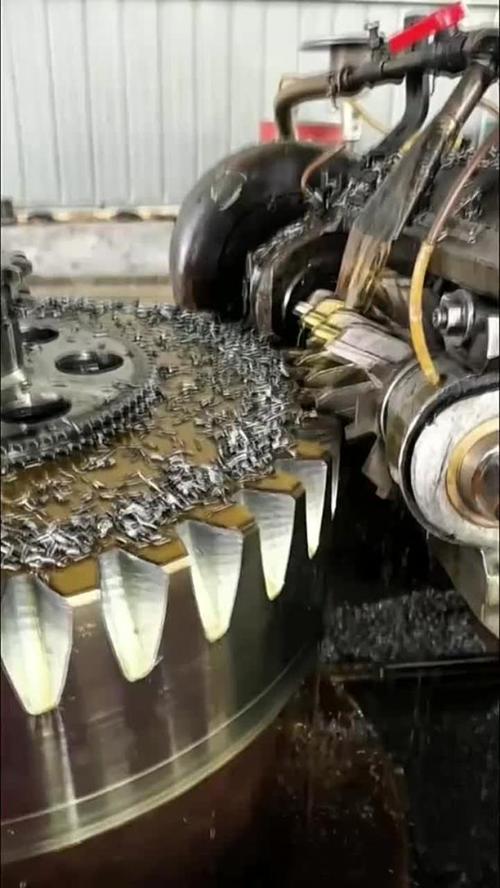
说白了就是滚刀和齿坯按固定传动比对滚,切出渐开线,说起来简单,精度差一丝,整台机器就废了。
干了20年,我摸出来的硬规矩,三个数字记牢:
模数12以上的硬滚工序,吃刀量留0.3-0.5mm正好,多了震刀出波纹,少了后续磨齿余量不够。
整台机器的重复定位精度必须控制在±0.002mm以内,差半丝,批量出活精度就飘。
大模数滚齿的时候,主轴转速绝对不能超过150转/分钟,不然滚刀烧得快,齿面粗糙度还不合格。
现在市面上主流两种技术路线,进口机大多做整体铸铁床身,国产机大多做拼接焊接床身。
整体床身刚性抗震确实好,但价格是拼接的两三倍。
行业内通常不说但实际在做的妥协是什么?其实国内八成的加工订单,都是模数8以下的中小齿轮,拼接床身只要调校到位,精度完全能满足要求。
很多老板非要花大几百万买进口机撑门面,说白了就是花冤枉钱买牌子,那钱拿来每年换顶级滚刀、做定期维护,不香吗?
不同行当,完全不同的玩法
我举两个最近遇到的真实案例,你就知道差异有多大。
第一个是新能源汽车差速器的行星轮。去年本地一家新势力供应商找过来,说原来的机器做出来的齿跳总是超,一万件里出一百多件废品。
客户要求齿跳必须控制在0.01mm以内,连续生产一万件不能飘。
这种活,就得用带实时误差补正的数控滚齿机,我们帮他们改了参数,加了每两小时自动补正丝杠间隙的程序,废品率直接掉到0.1%以下,人家现在订单都翻了三倍。
第二个是风电齿轮箱的大模数主轴齿轮。前年给内蒙的风场做过一批,模数20,单件两吨多,要求齿面粗糙度Ra1.6。
一开始我们用传统高速钢滚刀拉荒,粗滚完留两毫米余量磨齿,一件要干四个多小时,成本根本压不下来。
后来换了数控硬滚工艺,用硬质合金涂层滚刀干切,走刀调到0.8mm/r,一次就出来合格精度,磨齿工序直接省了三分之一时间,一件两个半小时就搞定。
说白了,什么样的活配什么样的机器,真不是越贵越好。
进口替代风口下藏着的暗礁
这两年国产数控滚齿机起来了,喊进口替代喊得凶,价格比进口低一半,很多厂子都愿意换。
不过话说回来,这里头的坑,行业内很少有人明说。
现在的行业标准,还是十年前定的,只要求检测新机器的出厂静态精度,根本没有对精度保持性的强制要求。
很多小厂做机器,出厂的时候打表精度全达标,背地里用的是普通级的导轨丝杠,密封也偷工减料,切屑液和铁屑进去磨个两三年,精度直接掉十几个微米,根本没法用。
你找厂家说理,人家说过保了,换配件得加钱,算下来前几年省的钱,全砸进去修还不够,这就是标准滞后带来的风险。
还有那些吹智能制造的,给机器加一堆传感器、远程监控,好看是好看,车间里油雾大铁屑多,大部分传感器用不到一年就堵死失灵,纯纯花冤枉钱装样子。
昨天我去调那台出问题的老数控滚齿机,拧了两圈丝杠间隙的锁紧螺母,重新打了表,精度又回来了。
干了这么多年,我就信一句老师傅传下来的土话:滚齿滚齿,三分设备七分调。
再好的机器,你天天不维护不调校,用半年就废。再老的机器,你摸透了它的脾气,照样出好活。
你们有没有遇到过,几百万的新进口数控滚齿机,干出来的活还比不上十几年老国产品的事?欢迎同行出来聊聊。
