上周三刚上班,质检组小李就抱着一盒子齿轮闯进来,脸拉得比驴长。“这批货客户退了,齿面粗糙度超了0.8μm,说啥都不收。”
全车间翻了两天,机台一个个查,最后查到那台用了五年的数控剃齿机,动过静压导轨间隙。
一测间隙,比出厂要求大了0.012mm。就这一点点,整批1200件齿轮全废了。
谁能想到,这台平时安安静静蹲在角落的机器,卡一下壳就是几十万的损失。
藏在精度里的技术门道
剃齿说白了就是用剃齿刀跟工件对转,一点点啃掉齿面上的多余余量,是齿轮淬火前最后一道整形活。
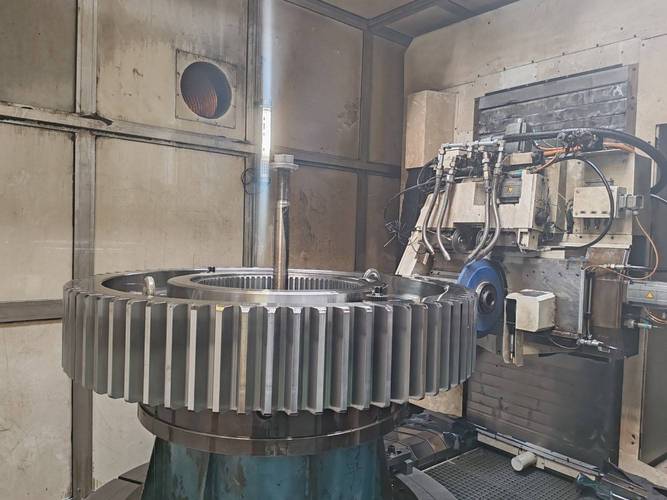
说实话,很多新手刚碰这机器,总觉得不就是输个参数走刀吗?能有啥难度。
哪有这么简单。我干了20年,见过最多的错,就是不当回事调精度。
行业里藏着的硬规矩,主轴径向跳动必须控制在0.001mm以内,剃齿刀装完,端面跳动不能超过0.003mm,差一丝都出问题。
现在主流两种工艺路线:轴向剃齿和径向剃齿。
轴向剃齿走刀,齿形齿向精度都稳,就是慢,一把剃齿刀也用不了多久,成本高。
径向剃齿呢,一刀下去就完活,效率比轴向高40%,还省刀,寿命能长三分之一。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
只要客户没卡死齿向精度的公差,十有八九的厂都会换径向剃齿。降本提效,老板高兴,至于那点普通人测不出来的误差,能混就混了。
选型也有坑,很多人买机器只看行程够不够,不问导轨是静压还是动压。动压的便宜十几万,但是长时间干活发热变形,精度飘得厉害,干高精度活根本顶不住。
不同行业的不一样要求
就说最近火的新能源汽车减速器,对齿轮要求那叫一个苛刻。
去年我们接了某新势力的订单,做减速器中间轴齿轮,要求齿距累积误差不能超过0.01mm,总成噪音要控制在60分贝以内。
原来的老数控剃齿机干这个,换一次型号得调二十分钟刀,一天干不了八十件,精度合格率才八成出头。
后来换了带自动对刀系统的新数控剃齿机,换型时间直接压到5分钟以内,一天多产22件,合格率直接涨到99.2%。
对新能源这个行当来说,数控剃齿机的精度稳定性,就是吃饭的本钱。
换了工程机械就完全不一样了。上个月给国内某厂做推土机的行走齿轮,模数8,齿宽120mm,要承受十几吨的冲击力,精度要求反而没那么严,但是齿面的接触强度得达标。
一开始我们按之前小车齿轮的经验留0.18mm的剃齿余量,结果热处理后变形太大,磨完齿齿面没有足够的渗碳层,客户直接退货。
后来改了工艺,留0.25mm的剃齿余量,用0.12mm/r的慢进给剃,齿面变形量直接压到了公差范围内,这才过关。
说白了,你干不同的活,就得给机器调不同的脾气,哪有什么万能参数。
风口下藏着看不见的暗礁
现在都喊进口替代,国产数控剃齿机这些年进步真的大,原来几十万一台的进口机,国产的一半价格就能拿下,精度差不多,售后还随叫随到。
我前年帮隔壁厂改了两台国产数控剃齿机,用到现在,精度稳得很,比原来的老日本机好用多了。
但是有个行业内不愿公开的难题,很少有人摆到台面上说。
就是剃齿后的残余应力,现在国内根本没有统一的强制检测标准,老国标只卡形位公差和粗糙度,根本不碰残余应力这一块。
你想啊,新能源汽车的减速器齿轮,转速能到12000转,剃齿的时候吃刀量不对,或者进给太快,残余应力就会留在齿根里,新车开着没问题,跑个两三万公里,应力慢慢释放,齿根就裂了,到时候找谁去?
很多厂为了提效率,故意加大吃刀量,加快进给,省出来的都是利润,至于三五年后的风险,谁管那时候的事?
绿色制造现在也喊得凶,很多厂都上了干式剃齿,不用切削液,确实环保,但是干式剃齿刀磨损快,温度高,变形大,综合成本比湿式高20%,很多小厂根本扛不住,都是表面挂个干式的牌子,实际还是偷偷用湿式,这也是公开的秘密了。
昨天早上我给那台出问题的数控剃齿机调好间隙,擦油的时候跟徒弟说,干我们这行,记住一句土话:
“宁留一厘磨,不多一分剃”。
你急着赶活多剃一刀,看起来省了后续磨削的事,实际上精度丢了,应力留了,最后全得找补回来。
你们厂里干数控剃齿,遇到过最邪门的问题是什么?出来唠唠呗。
