昨天凌晨三点,质检组小周砸开我值班室的门。
脸白的像纸,说发往新能源主机厂的那批连接器,又退回来了。三百件,同轴度偏了0.03mm,卡不住客户的装配要求。
这已经是这个月第二次了。之前用的那台进口全电动注塑机,刚换的丝杆,怎么调都不稳。
说白了,不是机器差,是你没选对专门吃这碗饭的家伙——精密连接器专用全液压注塑成型机。
藏在公差里的技术内核
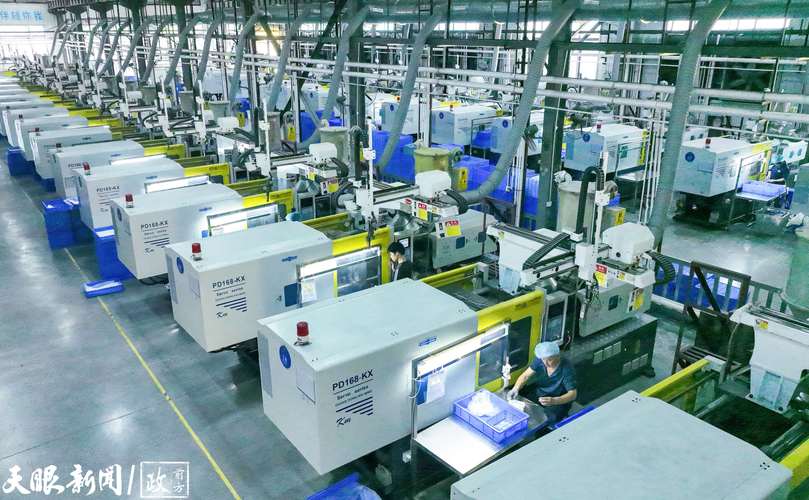
很多人说全电动精度比全液压高,我不抬杠,那是看做什么。
做精密连接器,三个硬指标卡死你。第一,锁模力误差必须稳在±1%以内,差一点,模腔飞边就超。第二,注射位置重复精度必须做到≤0.01mm,插针歪一丝,成品直接废。第三,系统响应时间必须小于30ms,慢一点,料温变一点,充模就不满。
全电动靠丝杆推,开个几千模,丝杆间隙就出来了,尤其是一天转20小时的车间,三个月下来,重复精度直接飘到0.03mm开外,你天天调机,累死也稳不住。
全液压走的是压力闭环,只要油封不漏,压力就不会飘,我那台老机器,用了七年了,精度还能卡在要求内。
不过话说回来,行业内通常不说但实际在做的妥协是什么?全液压必须配恒温液压油站,这套下来要十几万,很多小厂接单拼价格,直接砍了这套配置。
夏天车间温度三十多度,油温升个十几度,液压油粘度变了,精度照样飘。买家不懂,还以为全液压本身就不行,冤不冤?
不同行业的不同活法
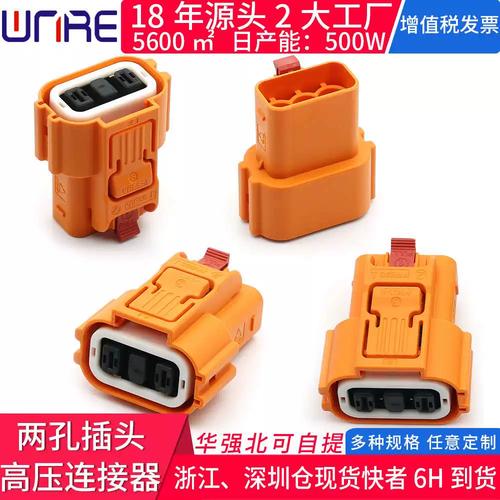
就说第一个场景,新能源汽车的高压连接器。
去年我们接了某新势力的单,要求连接器绝缘层不能有大于0.02mm的飞边,不然过高压测试的时候直接打火。之前用普通注塑机做,不良率稳定在12%,每十根就废一根。
换了专用全液压之后,我们把锁模精度调到0.005mm,保压分三段控压,半个月跑下来,不良率直接掉到0.3%。省的料钱和人工,三个月就把机器钱赚回来了。
再说说消费电子的射频连接器。
给某头部手机厂做5G射频连接器,内芯是镀金插针,要求插针位置偏移不能超过0.008mm,差一点,信号衰减就不合格。之前用全电动做,每开一次模,丝杆回原点就飘两个微米,开一百模,最后十几个肯定超差。
换了专用机之后,压力闭环锁死位置,开一万模,飘移加起来不到一个微米,不良率直接降了九成。
说白了,不同要求,机器就得不一样,拿切肉的刀砍骨头,再好的刀也废。
风口底下的暗坑
这两年进口替代火,国内好多厂家都能做精密连接器专用全液压注塑成型机了。原来日本进口一台要一百八十万,现在国内做的靠谱的,八十万就能拿下,精度不差,售后还能当天上门,确实是好事。
不过有个行业内不愿公开的难题,我今天说出来。
现在国内连接器注塑的精度标准,还是十年前定的。那时候精度要求就是±0.05mm,够功能机用就行。现在新能源、5G都要求±0.01mm了,标准没更。
好多小厂就钻这个空子,出货按旧标准卡,你拿到手里用,一堆不良,找过去人家还拿国家标准说事儿,打官司你都占不到便宜。这就是标准滞后带来的坑,多少厂子吃了亏都不说。
还有说绿色节能,很多厂家喊着全液压费油,其实现在靠谱的机器都换了变量泵,比老款节能三成,不比全电动费多少电。就怕那种拿老款改一改就当新机卖的,报价低,骗你进去,半年下来电费多掏十几万,哭都没地方哭。
今天下午我盯着新机器开了三模,抽检十个,全合格。干了二十年注塑,我就一句话:
注塑看稳不看快,精密件要压力不要推力。这是我摸了几十年攒出来的土经验,比书本上的理论靠谱多了。
你们车间做连接器的时候,碰到过精度飘的邪门的情况吗?都是怎么解决的?欢迎唠唠。
