上个月那锅堵在螺杆里的改性料
上周三刚上班,江苏客户的电话就打过来了。
声音急得冒烟。
说整锅1.2吨的增强尼龙全卡在螺杆里,转不动了,停机二十四个小时,亏了快十万。
我带着徒弟开车三个小时赶过去,一打开机筒盖,那味儿那料,我瞬间就懂了。
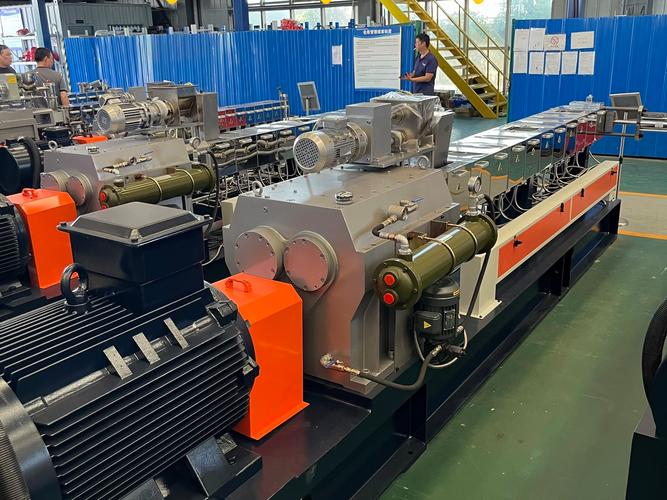
客户贪便宜买了小厂的机组,说是高扭矩,实际一拉满转速,轴承晃得厉害,啮合间隙越跑越大,最后料排不出去,直接抱轴了。
很多新手买设备,只看价格,不知道同向双螺杆挤出造粒机组的水,深着呢。
说实话,这设备不是买回去能转就行,出来的料匀不匀,杂质多不多,挥发份够不够低,全在细节里。
不说破的参数妥协
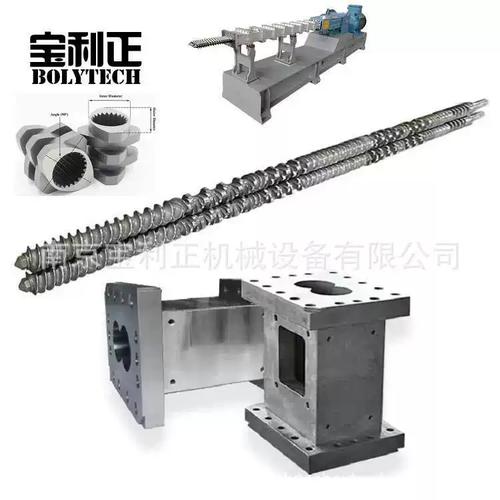
原理说起来简单,两根螺杆同向旋转,互相啮合,把料往前带,一边混炼一边塑化,最后挤出切粒。
但核心参数就那几个,行内人认三个硬数字。
第一个是长径比40:1,这是目前通用改性料最舒服的比例,太长了料容易过烧,太短了混不透。
第二个是扭矩等级11.3 N·m/cm³,这是高扭矩机型的入门线,做高填充的话,低于这个数根本带不动。
第三个是控温精度要做到±1℃,敏感料差个两三度,分子量直接掉一截。
现在主流分两条路线,一条走高扭矩高精度,给高端改性做,一条走性价比路线,给普通低端料做。
说个行业内通常不说但实际在做的妥协。
很多厂家标参数的时候,把最大扭矩标成额定扭矩,实际正常生产只能用到标注值的85%,再往上轴承扛不住。
为了压成本,螺杆芯轴用便宜的合金钢,不做深层氮化处理,用一年就磨得间隙变大,混炼效果直接跳水。
你去问,人家只跟你说“我们这是高扭矩机型”,半字不提实际输出够不够。
两个行当里不一样的活法
去年接了光伏厂的单,做EVA胶膜粒子。
EVA要求挥发份特别低,不然层压的时候出气泡,整片光伏组件就废了。
客户原来用的老机组,真空段只有一段,抽真空最高到-0.08MPa,做出来的料挥发份总是卡在0.35%,要求是低于0.2%,合格率死活上不去。
我们给改成双真空段,把长径比加到48:1,最后抽到-0.098MPa,挥发份直接降到0.12%,合格率直接拉到99.6%。
光伏这行,差一点都不行。
另一个是做可降解PLA改性的客户。做一次性餐盒的粒料,要加PBAT和增韧剂,PLA又娇贵,温度高了直接降解,分子量掉了,做出来的餐盒一折就裂。
客户原来的机组,机筒是三段控温,前段比后段高了快十度,料进去还没出来就降解了。
我们给改成八段独立控温,每段都加独立冷水机冷却,把温差压到2度以内,分子量保留率从83%升到96%,问题直接解决。
你看,同一个机组,换个行当,要求完全不一样。
进口替代背后藏着的坑
这几年国产做的确实争气,原来德国进口的同规格机组,一条线要大几百万,现在国内一线厂做的同性能机组,价格只有三分之一,精度也能跟上,很多客户都换国产了。
绿色制造这边也有变化,现在很多厂都做了熔体泵节能改造,比原来省电15%左右,废料也少了,确实是好事。
不过话说回来,有个行业内不愿公开说的难题,现在的国家标准还是2008年的,对扭矩等级、啮合间隙公差这些核心参数的要求太松了,根本管不住现在五花八门的虚标。
很多小厂随便攒个机组就敢叫高扭矩,用户买回去,做普通母料还行,一做高填充玻纤或者热敏性的可降解料,直接拉胯,出了问题找第三方检测,标准里都没明确要求怎么测额定扭矩,只能吃哑巴亏。
我干这行快二十三年了,天天摸螺杆摸机筒,总结出来一句土话:“间隙差一丝,料差一等”。
参数标得再好看,不如实际开机打一锅料跑八个小时,拆开看看磨损,测测出料的均匀度,比什么都靠谱。
你们干改性挤出的,有没有碰到过虚标参数的坑?不妨一起来唠唠。
