上周三凌晨两点,门卫室电话砸到我床头。
\n三分厂的聚合釜漏了。
\n操作工小周胳膊烫得掉了一层皮,甲方老板蹲在车间门口抽烟,一句话不说,一口接一口,烟屁股扔了半脚盆。
\n这锅扯来扯去,最后还是落到反应釜厂家头上。当初招标,对方比第二名低整整三万,老板拍板定了,现在说啥都晚了。
\n\n藏在铁罐子背后的门道
\n很多外行人觉得,反应釜不就是个带搅拌的铁罐子?谁做都一样。
\n说实话,差一点,就能出大事。我干了二十二年,见太多因为省小钱吃大亏的。
\n给你说三个硬指标,差一丝都不行。筒体椭圆度公差不能超过0.5mm,夹套水压试验必须保压30分钟不掉压,搅拌轴的同轴度必须控制在0.1mm以内。
\n就说筒体加工,现在行业里有两条路:整体卷制,分段拼接。
\n整体卷制的好处是焊缝少,应力集中点少,正常用十五年都不会裂,缺点是价格贵15%,大直径的还得有大卷板机,小厂家根本没有这个设备。
\n分段拼接的便宜,门槛低,小厂家都能做。
\n行业内通常不说但实际在做的妥协是什么?你招标要求写的整体卷制,他给你两段拼接,探伤的时候只查主焊缝,拼接位置偷换探伤标准,只要当时不炸,就能交付。等用个三五年焊缝裂了,他质保期早就过了,你找谁去?
\n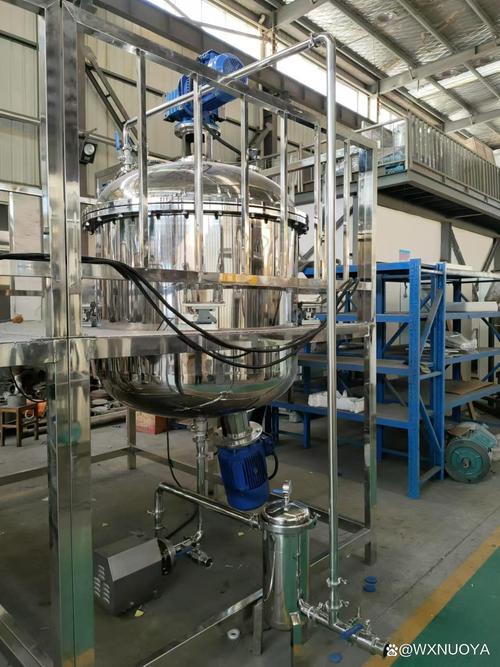
我上个月拆了一台用了六年的漏釜,切开筒体一看,拼接缝的夹渣就有小指甲盖那么大,这不漏才怪。
\n\n不同行业的要求,差得不是一点半点
\n我经手过的反应釜没有一千也有八百,不同行业用的,根本不是一个东西。
\n就说医药中间体合成,前年我帮江浙一个药企处理烂尾项目。他们之前找了个小反应釜厂家做的十立方搪瓷釜,用了半年,搪瓷掉了三块,碎瓷片混进原料药,三批货全部报废,赔了两百多万。
\n为啥出事?药企用的搪瓷,要求耐30%浓度的盐酸高温腐蚀,必须用食品级耐酸釉料,小厂家给换了普通工业釉,一套釉料成本差八千块,你说他换不换?
\n再说现在火得不行的锂电池行业,正极材料混料用的反应釜,要求更刁钻。
\n所有和物料接触的部件必须用316L不锈钢,还得做消磁处理,剩余磁性不能超过15高斯。上个月有个客户找我,之前找的厂家没做消磁,出来的材料磁性超标,送样直接被整车退回,几十万的料直接当废料卖了。
\n
你看,同样叫反应釜,反应釜厂家不对路,你赚的钱还不够赔的。
\n\n新风口下藏着的暗礁
这两年国内反应釜厂家起来得快,之前万级高压反应釜全是德国日本进口,现在山东江苏几家头部厂做的,精度质量不比进口差,价格还便宜三分之一,确实给国内业主省了不少钱,进口替代做得真不错。
\n还有绿色制造,现在很多厂家都改了集成保温夹套,热损失比老款低两成,一年省的蒸汽钱就能多买半台设备,这也是好事。
\n不过话说回来,行业里有个不愿公开的难题,现在还没人碰。
\n现行的反应釜国家标准还是十年前出的,根本没有强制要求疲劳寿命检测。很多厂家做的釜,满负荷一年300天运转,五年就会出焊缝微裂纹,但是标准不要求查,厂家卖的时候也不说,等出了漏,质保期早过了,客户只能自认倒霉。
\n还有那些喊着智能制造的,十个有八个是卖概念,装两个温度传感器就敢说全链路智能监测,卖价涨十几万,其实根本没有疲劳预警的算法,就是骗不懂行的老板。
\n\n今天上午我还在三分厂焊补那台漏釜,焊完敲了敲筒体,声音发闷,就知道当初厂家偷减了一毫米钢板厚度,就为了省几千块成本。
\n干了一辈子机械,我就信一句土话:买釜不省钢板钱,选厂先看加工活。
\n你们车间碰过反应釜厂家什么离谱的骚操作?有空唠唠。
