选塑料挤出机厂家踩过的坑:车间20年老师傅掏心窝子的话

三伏天的车间,电风扇吹出来的风都是烫的。 去年这个时候,浙江一个做PE给水管的老板,拎着半截断螺杆闯进来。 一身油污混着汗水,话都喊劈了:每停线一天,亏八千块,你给我说说怎么回事。

出事那天的味道,我到现在都忘不掉

我蹲下来摸那截断口,晶粒粗大,一眼就看出问题。 不是螺杆钢不对,是热处理的时候,回火温度少降了50度,保温时间砍了一半。 说白了就是塑料挤出机厂家图快图省,偷了工序。 客户说这机子买的时候比我们便宜了十二万,当时觉得捡了大漏。 才跑了1100多小时,就出了这档子事。
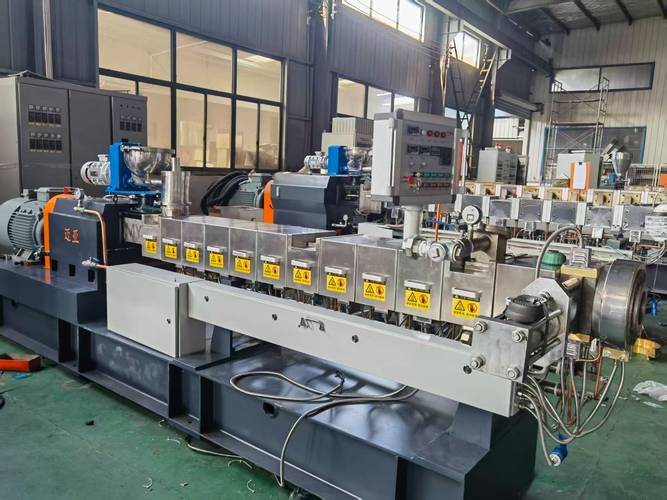
塑料挤出机断裂螺杆车间实拍
塑料挤出机断裂螺杆车间实拍
这种事,我干了20年见得太多了。 很多人买挤出机,只看型号对不对,价格便宜不便宜,根本不琢磨背后厂家的功夫。

塑料挤出机厂家藏在参数里的猫腻

说点干货吧,别整那些虚的。 选挤出机,核心就是螺杆对吧?做PE给水管,长径比一般是25:1,做ABS装饰板就得要32:1,差一点塑化效果就天差地别。 还有转速误差,合格的机子误差不能超过±2转,不信你拿转速表测,很多小厂出来的机子,误差能跑到5转以上,做出来的管子壁厚忽厚忽薄,废品率能涨3个点。 现在主流就是两种路线:平行双螺杆和锥形双螺杆。 平行的好处是挤出稳定,精度高,吃原料不挑,适合做高端改性塑料,缺点就是造价要比同规格锥形贵15%左右。 锥形的扭矩大,自清效果好,适合加了大量钙粉木粉的配方,成本低,但是高速开久了温度控不住,容易降解。 说实话,行业内通常不说但实际在做的妥协,我今天说出来不怕得罪人。 很多中小厂家接了低价单,会拿退役的旧螺杆重新磨一遍镀铬,当新螺杆卖。 表面你看不出来,探伤仪都不一定能扫出问题,旧螺杆芯部的应力早就散了,用个三五年肯定断,到时候你找人家都找不到。
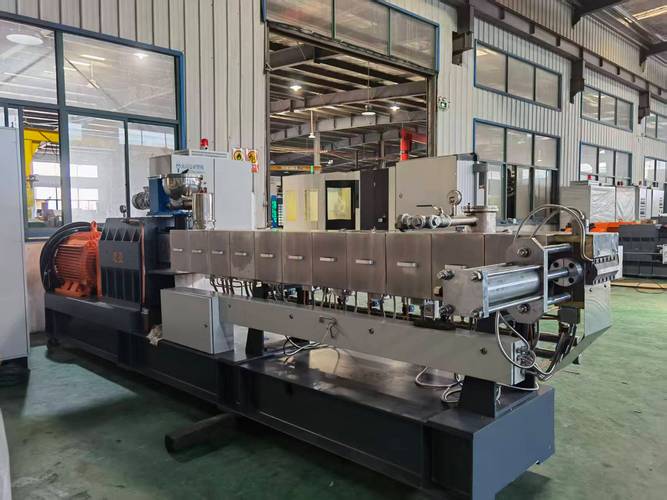
塑料挤出机螺杆镀铬加工车间
塑料挤出机螺杆镀铬加工车间

不同行业的要求,差得真不是一点半点

不同行业的要求,差得真不是一点半点
不同行业的要求,差得真不是一点半点
前年给山东一家做医用输液管的厂配机,要求有多严? 熔体温度波动不能超过1℃,因为输液管壁厚才0.3毫米,波动半度,管壁就会破洞,整批货都得报废。 而且原料是医用PVC,不能有重金属析出,料筒必须用316L不锈钢,很多小厂家图便宜,给你换成304不锈钢,价格差了两万多,用一年就腐蚀出小坑,挂料降解,出来的管子达标不了。 那个客户之前就是贪便宜买了小厂的机子,整批货被退回来了,亏了快二十万,才来找我们重新配机。 去年江苏那个做户外木塑线条的客户,之前买的小厂机子,不到8000小时螺杆就磨穿了。 他那配方是70%稻壳粉加30%PE,稻壳粉硬,磨料性强,普通氮化螺杆根本扛不住,必须用双金属螺杆。小厂家不说这个,你不问他就不告诉你,等出了问题,说你配方不对,不是他机子的问题。 说白了就是偷换配置。

风口下面藏着暗礁

风口下面藏着暗礁
风口下面藏着暗礁
现在都讲智能制造、进口替代,好多厂家都在吹自己的机子是智能挤出,能联网能大数据分析。 不过话说回来,十台里面有八台,就是加了个带触摸屏的PLC,其他啥都没有,就是凑政策拿补贴的。 行业里不愿公开说的难题,其实是螺杆疲劳强度根本没有统一的国家标准。 现在的标准只讲尺寸公差、表面粗糙度,根本不提疲劳寿命,你买机子的时候,没人跟你说这个,出了断裂的事故,连个定损的依据都没有。 很多厂家就钻这个空子,偷工减料,出了问题就推给你操作不当、配方不对。 我昨天还在车间给新徒弟讲螺杆回火的要点呢。 干了一辈子,我就认一句土话:买挤出机,别贪三块钱的便宜,亏了三万块的货。 你买机子的时候省十万,出一次事亏的可能就是几十万,折腾不起。 对了,你们买塑料挤出机的时候,都碰到过厂家什么暗坑?留个言,大伙都长长见识。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选塑料挤出机厂家踩过的坑:车间20年老师傅掏心窝子的话
文章链接:https://www.yxqcspc.com/16492/