2026-09-25 21:29:47 分类:商机
上个月跟一个做机加工的老厂长喝酒,他拍着大腿吐槽,三个月换了三批丝锥,前三批要么刚拧两三个孔就崩牙,要么做出来的内螺纹通止规全过不了,赶订单的时候停线八个小时,光违约金就赔了小三万,丝锥钱才花不到一千块。
你说找谁说理去?丝锥就是机械加工里的小配角,可挑不对厂家,能把你整个生产计划全搅黄。
那些你容易忽略的选厂硬标准
必须有自己的核心热处理车间,这是第一关。很多小作坊甚至小厂家,都是买了坯料外发热处理,今天这家淬火明天那家渗碳,硬度波动能差HRC十度,这批好用下批就崩,根本没稳定可言。怎么判断?去工厂考察别只装修精致的展厅,一定要拐去生产区角落逛,有没有淡淡的淬火油味,能不能看到大型渗碳炉或者真空淬火炉的影子,实在不行就直接要近三个月的热处理硬度检测记录,敢给你看的才靠谱,遮遮掩掩的直接转身走就行。
能直接做非标改型,不用转外包,这是第二关。现在大部分工厂都有非标零件要加工,标准丝锥根本满足不了需求。靠谱的丝锥厂家自己有磨床车间,你给个图纸,改槽型改螺距改公差,两三天就能出样,成本还低。那些跟你说“我们帮你转外厂改,加钱就行”的,等于多了一层中间商,质量出问题你都找不到人背锅,踢皮球能把你踢疯。
全检环节不是摆样子,这是第三关。你去考察的时候,别客气,随手从成品堆里抽十支不同批次的丝锥,当场拿对应精度的牙规测,要是厂家推三阻四说“我们抽检合格就行”,那十有八九批量不合格的概率特别高。正规厂家都是每支丝锥都过牙规,敢让你随便抽随便测。
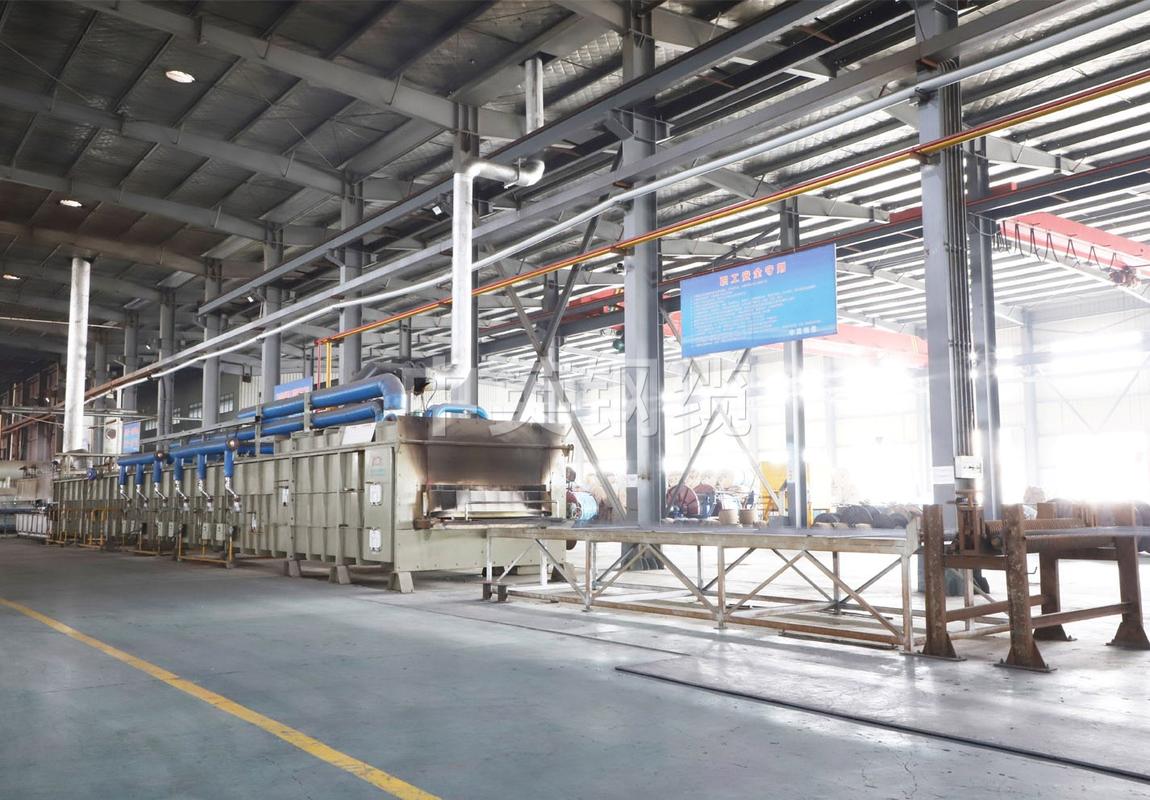 丝锥生产厂真空热处理车间实拍
靠谱丝锥厂家的共性画像,给你对号入座
我跟机械行业打了快十年交道,接触过的丝锥厂家没有一百也有八十,靠谱的基本就两类,踩坑概率极低。
第一类是专做丝锥十年以上的中型厂。摊子不铺太大,就盯着这一个产品死磕,不会什么赚钱做什么。比如东莞那家鼎精深拔丝锥厂,我合作快五年了,厂房也就五千多平,老板自己就是磨工出身,天天泡在车间,上次我客户要一批M12的非标挤压丝锥,公差要求比国标高两丝,上午发的图纸,下午就改好出样发顺丰,第二天就到了,价格比欧系大牌便宜快一半,精度稳得一批,一万支里挑不出三支不合格的。这种厂不玩花活,就靠老客户复购活下去,质量不敢差。
第二类是给国内头部重工企业做配套的大厂。如果你的月采购量很大,都是标准丝锥走量,找这种绝对没错。比如山东滨州那几家做机用丝锥的大厂,给重汽、徐工这些头部企业做配套,质量体系卡得特别严,不会偷换材料,价格也能压得很低,量大走货特别稳定。
那些千万不能碰的?就是那种什么五金刀具都卖,丝锥都是贴牌的贸易商,还有刚开不到三年的小作坊,为了抢价格把M2高速钢换成劣质碳素钢,你拿到手用一次就知道错了,哭都来不及。
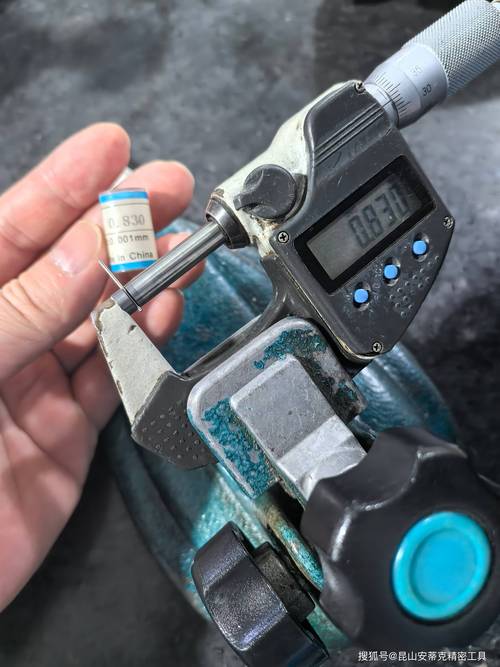 丝锥成品精度牙规检测实拍
不同采购规模的签约策略,避坑清单直接拿
 不同采购规模的签约策略,避坑清单直接拿
说实话,选对了厂,还要签对合同,不然真出问题照样坑你。
如果你是小批量采购,每次拿个三五十支,最多百八十支,你就找那种支持拿样(最多收个成本费,到货合格退)的,支持混批,别一次性付全款,最多付个三成定金,测完精度符合要求再付尾款,别不好意思,靠谱厂家都接受这个规则,只有想坑一次性生意的才会逼你付全款。
如果是月采购量几千支,长期稳定配套的,一定要签质量赔付条款,把话摆在明面上,如果因为丝锥本身质量问题造成你停线、工件报废,厂家要按比例赔付损失。别嫌这个伤感情,真出了事你就知道这个条款有多重要。我之前见过一个江浙的加工厂,就是没签这个,一批不合格丝锥毁了一万多件汽车零部件,损失二十多万,厂家只肯退不到两万的丝锥货款,最后打官司都折腾了大半年,得不偿失。
最后给你列几个闭着眼睛都要避开的坑:
第一,别信什么“进口品牌代工厂”“原单尾货”,十个有九个是编的,真给大牌做代加工的,人家早就做自己的品牌起来了,轮不到拿这个当噱头卖低价。
第二,价格比市场价低三成以上的,直接pass,一分钱一分货永远没错,低于成本价的,要么是用回收废钢做的坯料,要么是热处理偷工减料,硬度根本不够,用起来崩得快,算下来反而更贵。
第三,不肯带你进生产车间,只让你在办公室聊价格看样品的,别合作,车间里一堆问题才不敢让你看,遮着掩着肯定没好事。
不过话说回来,做机加工这么多年,我最深的感受就是,丝锥虽小,却是能影响全局的关键,找对丝锥厂家,能省不知道多少烦心事,没必要为了省百八十块的丝锥钱,亏十几万的工件钱,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选丝锥厂家踩过三次坑后,我整理出这份能直接抄的清单
文章链接:https://www.yxqcspc.com/16501/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
