2026-09-25 22:48:49 分类:商机
去年上半年,我们车间赶一批新能源汽车端子的订单,新上线的定位治具用了才12天,定位孔偏了0.02mm。等批量生产完才发现,两千三百多套端子直接报废,老板在车间骂了我整整三天,那味儿,现在想起来都头疼。这坑就是找治具厂家踩的,当时图便宜,找了个报价比别人低三分之一的小作坊,结果呢?亏了十几万,够买三套好治具还有剩。
选治具厂家,就看这四点就能筛掉八成坑
说实话,选治具真不是看厂房越大越好,也不是报价越低越划算,我总结了四个能直接落地的判断方法,你上门走一圈就能摸清楚。
第一,看设备的校准记录,别光数有多少台CNC。很多小厂收一堆二手机器,买回来就开机干活,三五年不做精度校准,设备本身导轨都磨偏了,做出来的治具从出厂就带公差,你用都不用就不合格。上门的时候直接提出去看设备台,找一下设备上贴的校准标签,有没有近三个月的记录,一眼就能露馅。
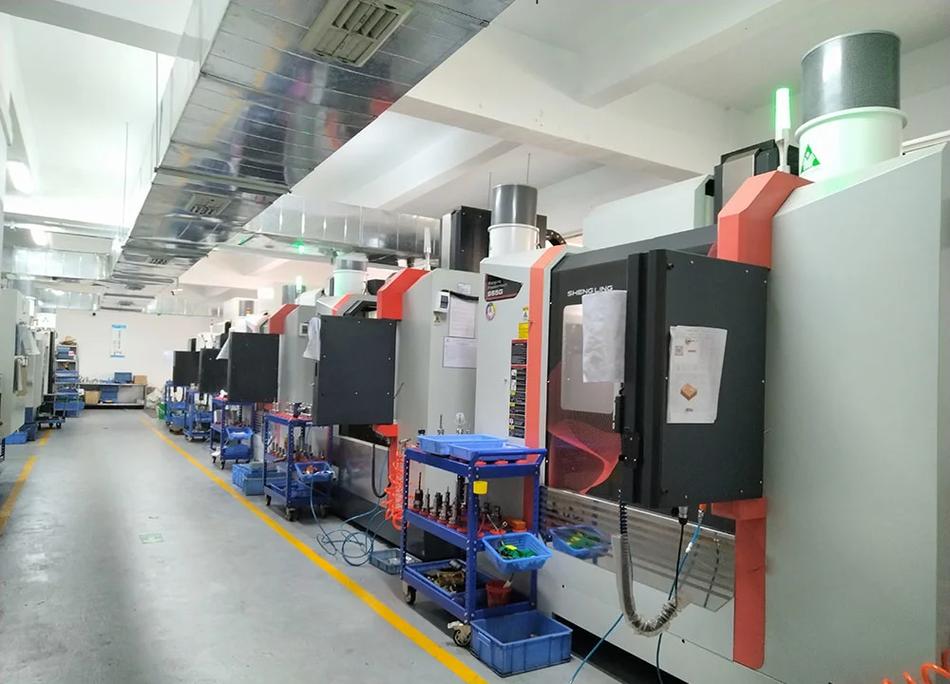 治具加工车间CNC设备实拍
第二,一定要拿同行业的真实案例验真伪。你做储能模组的治具,就别找天天给玩具厂做简单卡治的厂家,隔行如隔山,不同行业对治具的精度、耐磨度、节拍要求差着十万八千里。别听销售说“我们什么都能做”,直接要最近三个月做过的同类型客户对接方式,花十分钟打个电话问问,比听他吹俩小时靠谱。
第三,设计阶段愿不愿意免费改方案。我之前碰过一家,我提出把侧边定位改成底面定位,更适配我们的自动生产线,结果对方说画图已经画完了,改方案要收全额30%的改图费,改完还不对,愣是耽误了我一周的试产时间。靠谱的厂家,对接的时候设计师就跟着,你提需求他当场改,不会动不动就加钱卡你。
第四,问清楚售后包不包上门调试。很多厂家交完货收钱,你装到机台上发现不对,找他他就推说是你机床精度有问题,死活不肯上门,最后只能自己掏工钱磨,磨来磨去还是不合格,耽误事又赔钱。
什么样的治具厂家,合作一次你就想长期锁死
我跑过几十家治具厂,真正能长期合作的,既不是那种上市大集团,也不是夫妻档小作坊,反而是那种中等规模、垂直做一个领域的厂家。
比如东莞的鼎锋治具,苏州的苏恒精工,这两家我都合作过,共性太舒服了。首先,人家不贪多,鼎锋只做汽车零部件和储能领域的治具,别的单给再多钱不接,苏恒就盯3C电子的高精度组装治具,所以人家对这个领域的公差要求、材料选型门清,你说个需求,他就能给你提前想到哪里容易磨,哪里要留调校余量,不用你反复说。
其次,车间管理真的能看出来水平。我上次去鼎锋,车间按粗加工、热处理、精加工、检测分的清清楚楚,地上没有乱堆的毛坯料,检测区的三坐标从早开到晚,每一套治具做完都全尺寸测一遍,不合格直接回炉,不会凑合发给你。
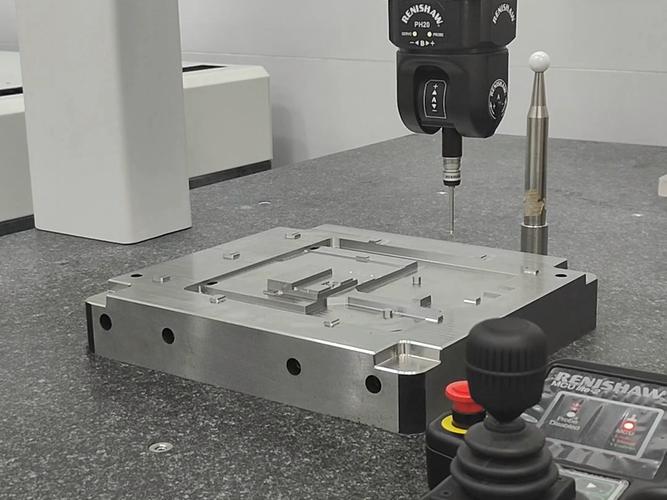 成品治具三坐标精度检测现场
再者,价格也实在。同精度要求,比小作坊贵10%左右,比那种上千人的大集团便宜小一半,一分钱一分货,不会给你偷换材料,说好的用Cr12MoV就是Cr12MoV,不会换成45号钢坑你。
不同采购规模,该怎么签合同不踩坑
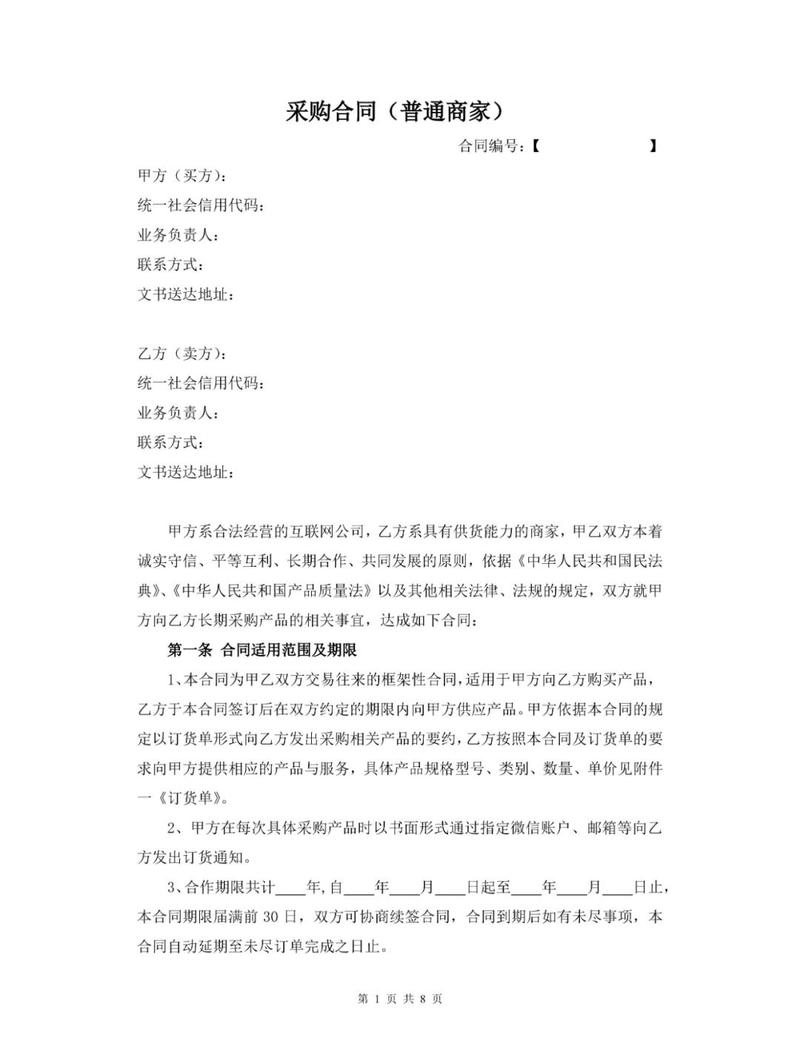 不同采购规模,该怎么签合同不踩坑
其实选对了厂家,再把合同条款理清楚,基本就不会出问题,不同采购量的策略完全不一样。
如果你只是做1-2套试产治具,别找大厂家,大厂家排期就能排你一个月,试产等不起。签合同的时候一定要把首件精度不符免费重做写进去,别信口头约定,白纸黑字写清楚才靠谱。
如果你是换生产线的批量治具,5-10套那种,一定要要求厂家派工程师上门对接安装,合同里加上一条:三个月内非人为导致的精度偏移,免费上门调校。治具刚做完都没问题,用一段时间会有应力释放,稍微偏一点很正常,肯免费上门调的,才是真的对自己产品有信心。
如果你是长期配套,一年几十上百套的,直接签框架协议,压5%的质保金,满一年再结,还要把每年两次免费精度校准写进协议,稳得很。
最后给你列个死规矩,碰到这几种情况直接转身走:
报价比市场价低20%以上的,直接pass——百分百偷换材料,用俩月就磨废,最后报废产品的钱够买十套治具。
拒绝你参观生产车间的,绝对不合作——十有八九是倒单的,自己没工厂,转出去赚差价,出问题你连人都找不到。
不问你的生产节拍、机床接口,上来就报价的,别签——他根本没打算给你做适配,只是想卖你一堆铁,回去用不了怪你自己没说清。
不过话说回来,治具这个东西,本身就是生产的定心骨,差一丝精度,亏的就是整批产品的钱,选厂家别盯着那几千块的差价,靠谱比什么都重要。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:挑治具厂家踩过3次坑之后,我整理出这份能直接用的选厂清单
文章链接:https://www.yxqcspc.com/16505/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
