“老陈!快过来!出事了!”
我攥着扳手跑过去,就看见新换不到三个月的切胶机抱轴了。
料斗里整整一炉进口天然胶全都焖在了进料口,黏得像块烂年糕。
厂家售后说周末没人,最快周一过来。
一算损失,光料钱就小两万,还不算耽误的产能。老板脸黑得能滴出墨。
这时候你才知道,切胶机厂家选不对,那就是给车间埋了个定时炸弹。
藏在参数里的门道,行业不会明说
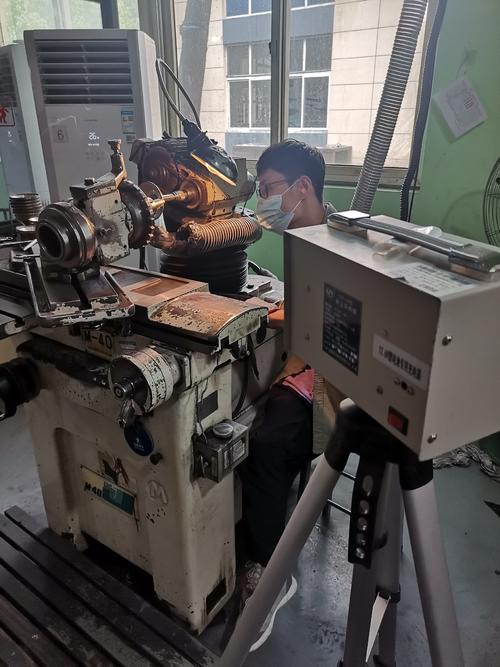
很多人买切胶机就看能不能切,切得动就行。其实不对。核心的东西全在刀辊上,那是切胶机的命根子。
有三个硬参数,差一点都不行。
第一个,刀隙装配精度必须控制在0.02mm以内,差一丝,切出来的胶块厚薄差就会超过1mm,下游压延出来的胶片就不均匀,做轮胎都得废。
第二个,刀辊的调质硬度必须卡在HRC52-55之间,低了,切三个月就起坑,刀隙越跑越大;高了,遇到硬杂胶直接崩刃,换刀钱够买半台新机子。
第三个,单次切料的定位误差不能超过0.5mm,给电子行业做硅胶件的,差一点模压就缺料,全是废品。
现在市面上两种主流刀辊方案,一种是整体铸钢一刀磨成的,一种是刀头拼焊在辊轴上的。
整体的好处就是应力均匀,用十年都不会变形,可成本比拼焊的贵出去快四万一台。
拼焊的便宜啊,好多客户一上来就砍价,你不做总有别人做。
说实话,这就是行业内通常不说但实际在做的妥协——好多小厂家对外说自己用的是整体铸钢刀辊,其实就是拼焊完外面磨平,你不切开根本看不出来。
用个大半年,焊缝应力释放,刀辊直接弯了,刀隙怎么调都不对,只能认栽。
不同行业,要求差得不是一点半点
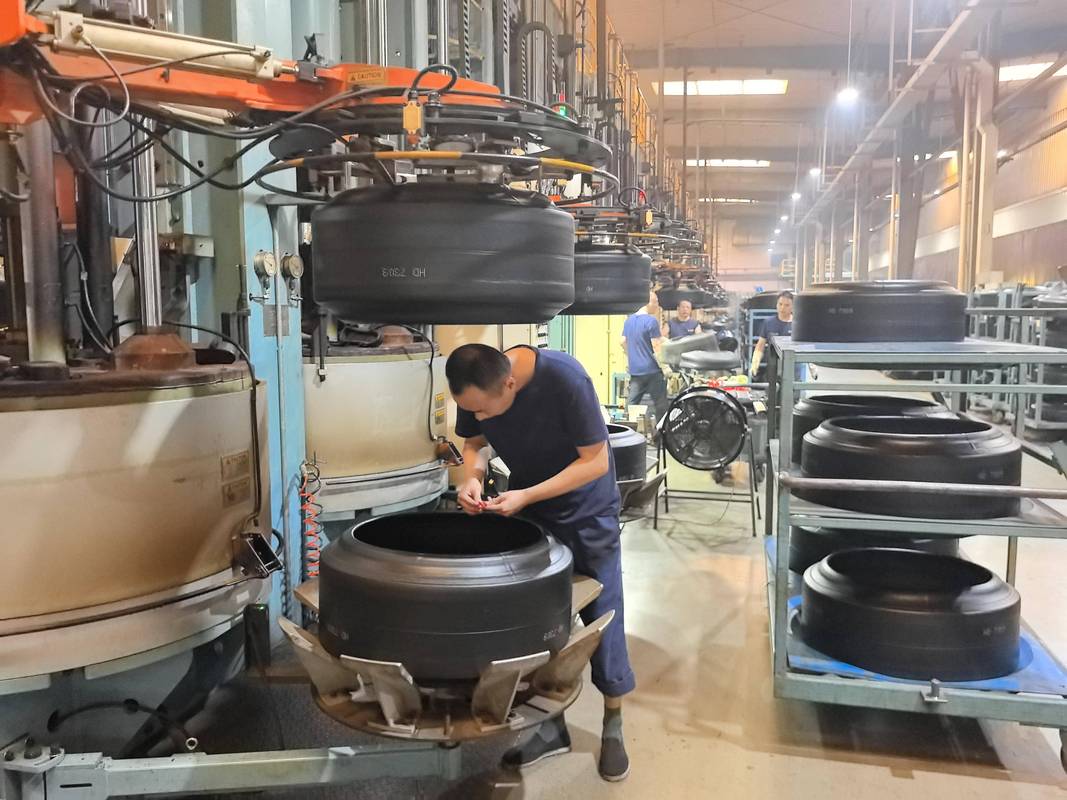
前几年给国内一家头部轮胎厂做配套,我才知道切胶机的要求能差这么多。他们切的都是标准25kg大块的天然生胶,一天二十四小时两班倒,机子不能停。
当时有个小切胶机厂家报价比老牌厂家低了八万,轮胎厂采购心动换了。
结果呢?夏天厂房三十多度,机子连开四个小时,刀辊没做内循环水冷,热胀了一毫米,切出来的胶块全歪了。
整批压出来的胎面厚度不合格,三十多万的货直接回炉,亏得底朝天。后来还是找老厂家换了水冷刀辊才解决。
另一个案例是去年山东那家做医用导管的厂子找过来诉苦。
他们做医用硅胶,要求切出来的料不能有任何杂质掉屑,接触胶料的地方全得用304不锈钢,刀要做镜面抛光。
之前找的小切胶机厂家图便宜,用普通碳钢喷了层漆糊弄,用了一个月掉漆,混进去一点点铁屑,整个批次的硅胶全报废,药监局飞检差点给他们吊销生产证。
最后还是找正规切胶机厂家重新做了全不锈钢机身,刀抛光到Ra0.8,才把问题解决。
进口替代风口下,藏着没说破的暗礁
现在不一样了,国内做得好的切胶机厂家,精度已经追上来了,价格才进口的三分之一,好多厂子都换国产了,这波进口替代确实做的漂亮。
还有现在推绿色制造,原来老式切胶机切一吨胶要12度电,现在新的伺服驱动切胶机只要8度电,一年下来省的电费都够买小半台新机子。
不过话说回来,风口底下藏着暗礁,这个难题行业没人愿意公开说。
到现在为止,切胶机的精度都没有国家强制标准,只有推荐性的行业标准。
说白了就是,厂家说自己精度能到0.01mm,你买回来实际是0.1mm,你去找他说理,他说没违反强制规定,你维权都找不到依据。
好多小厂家就是钻这个空子,虚标参数,低价抢单,坑了一堆下游厂子,出了问题就推三阻四。
今天下午,本地那家做了三十年切胶机的老师傅过来,把坏机子拆开,果然刀辊就是拼焊冒充整体铸钢的。
花了八千块换了个正规刀辊,开机试切,一切正常。
我干这行二十年,摸过的切胶机没有一百也有八十,就总结出一句土话:选切胶机厂家,好钱花在暗处,烂厂家赚在明处。
你们车间这么多年,踩过切胶机厂家哪些坑?不妨拉出来聊聊,给后人提个醒。
